Domovská stránka>Produkty>Zařízení
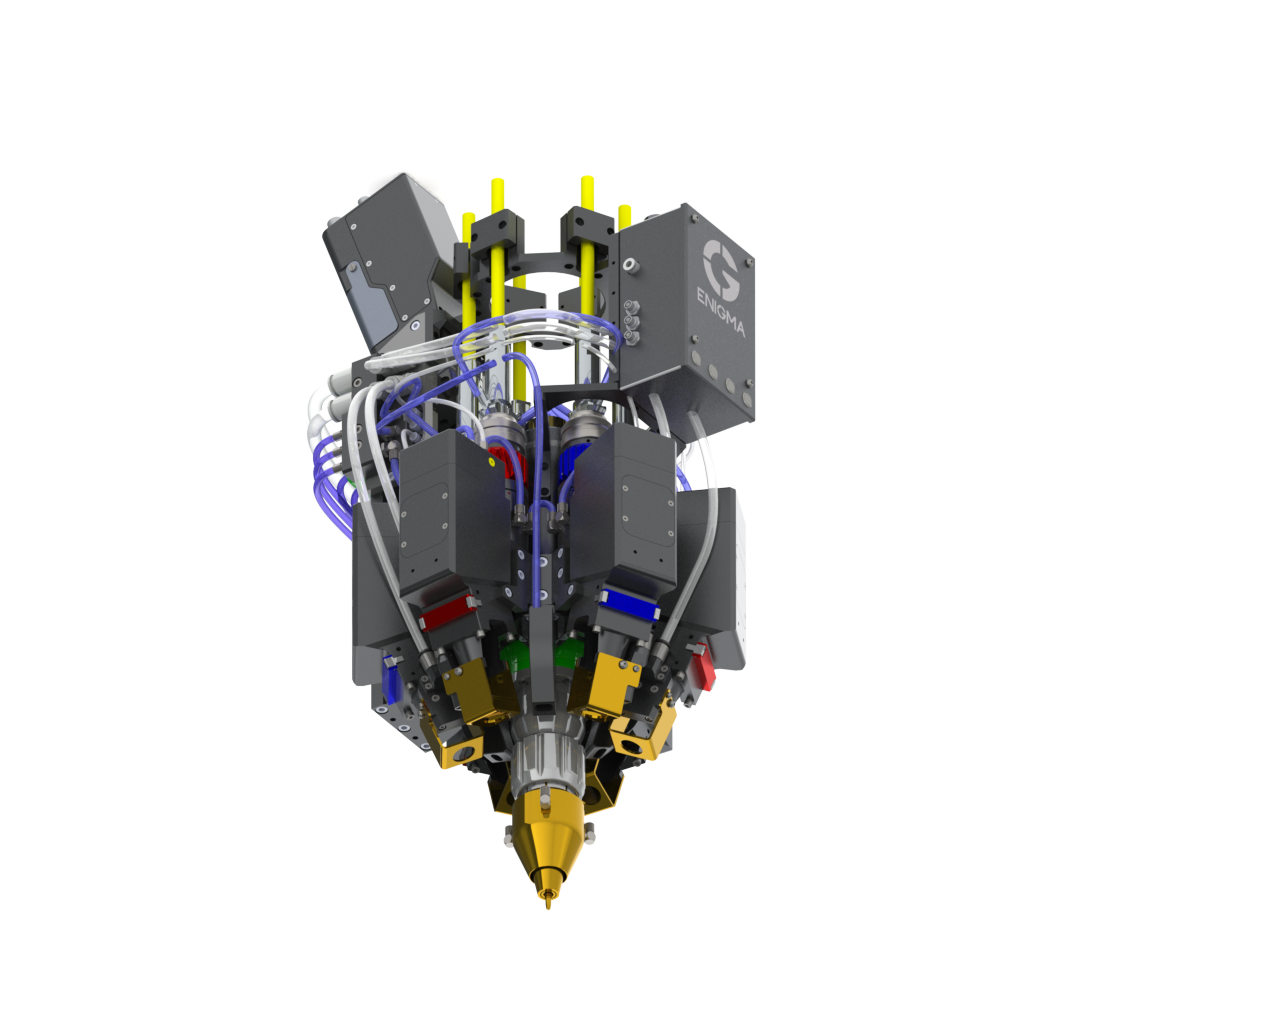
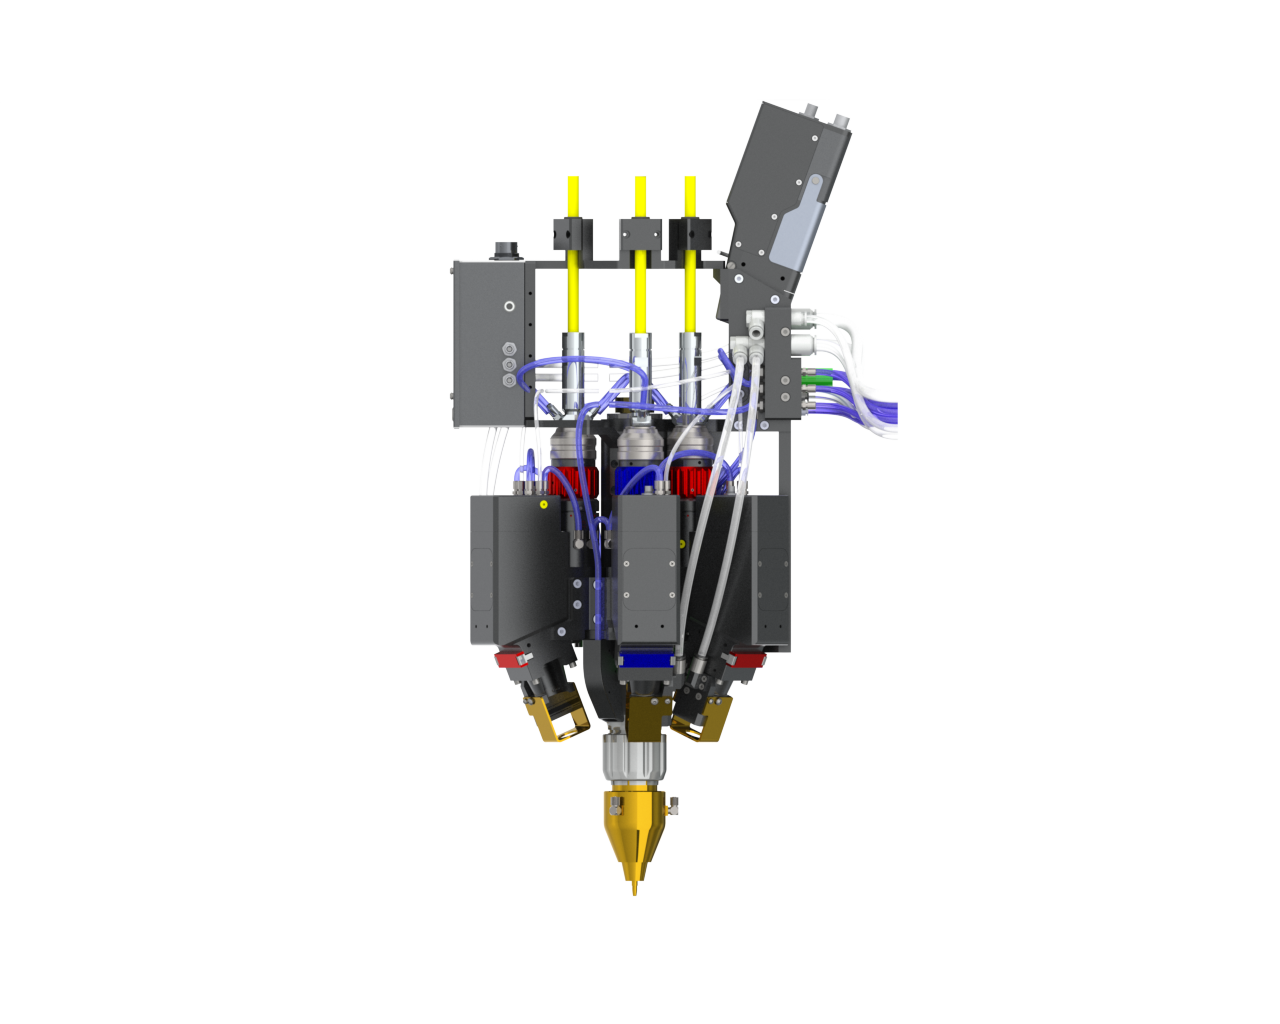
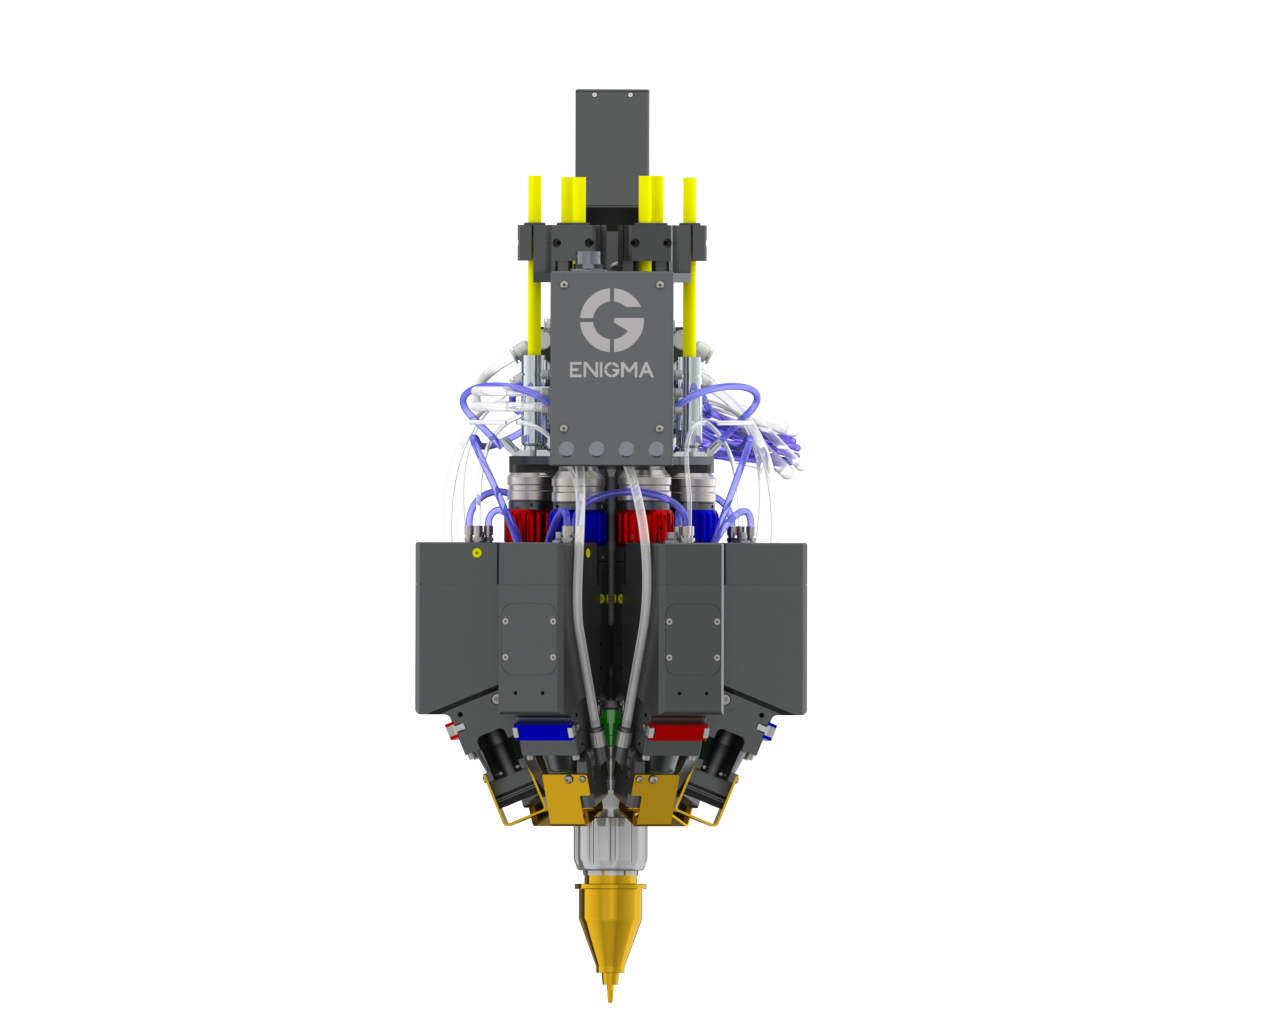
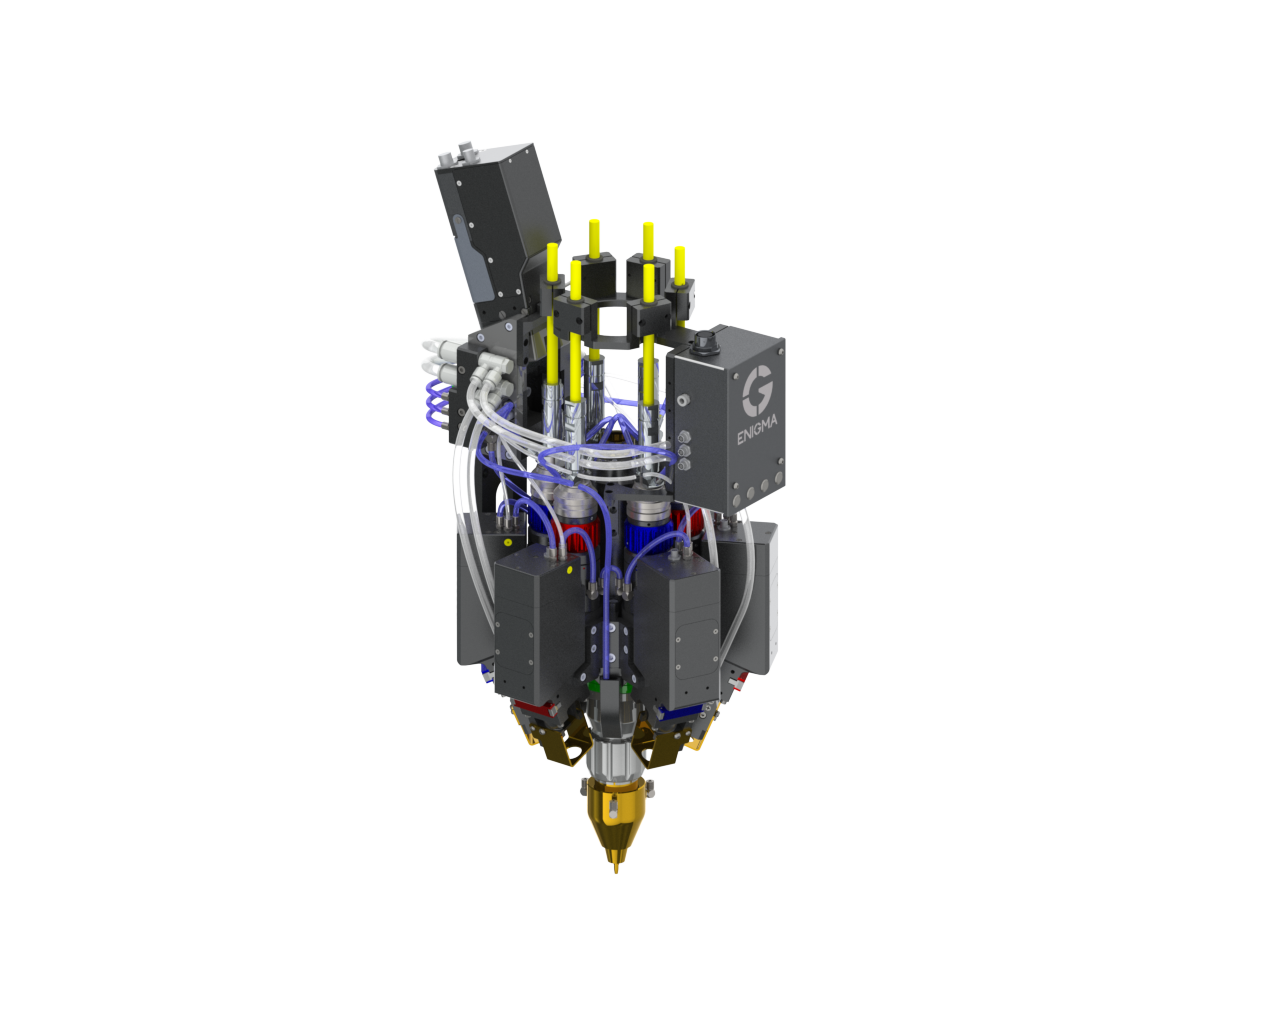
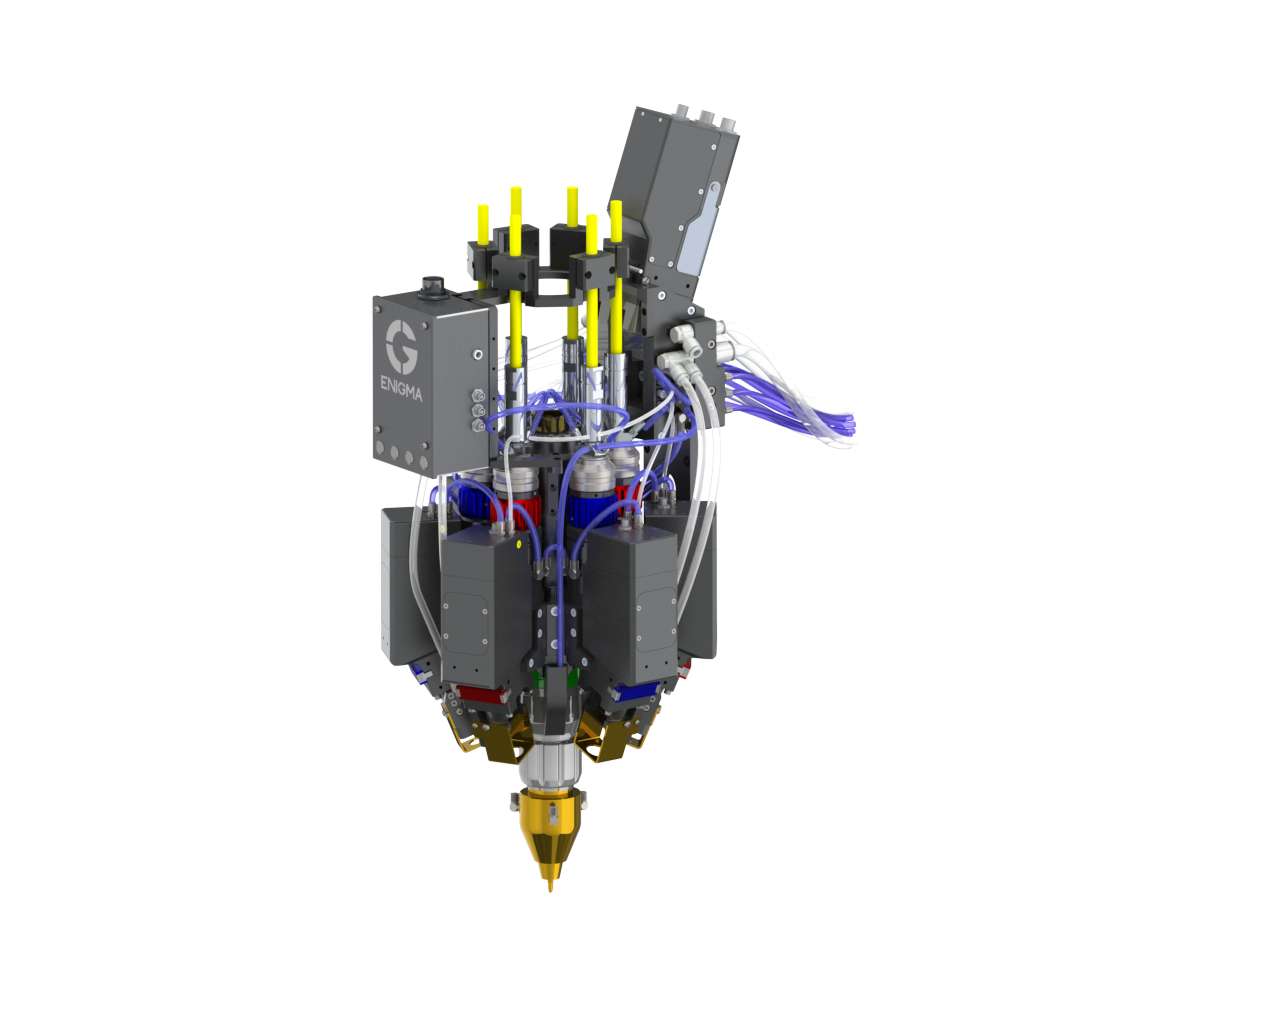

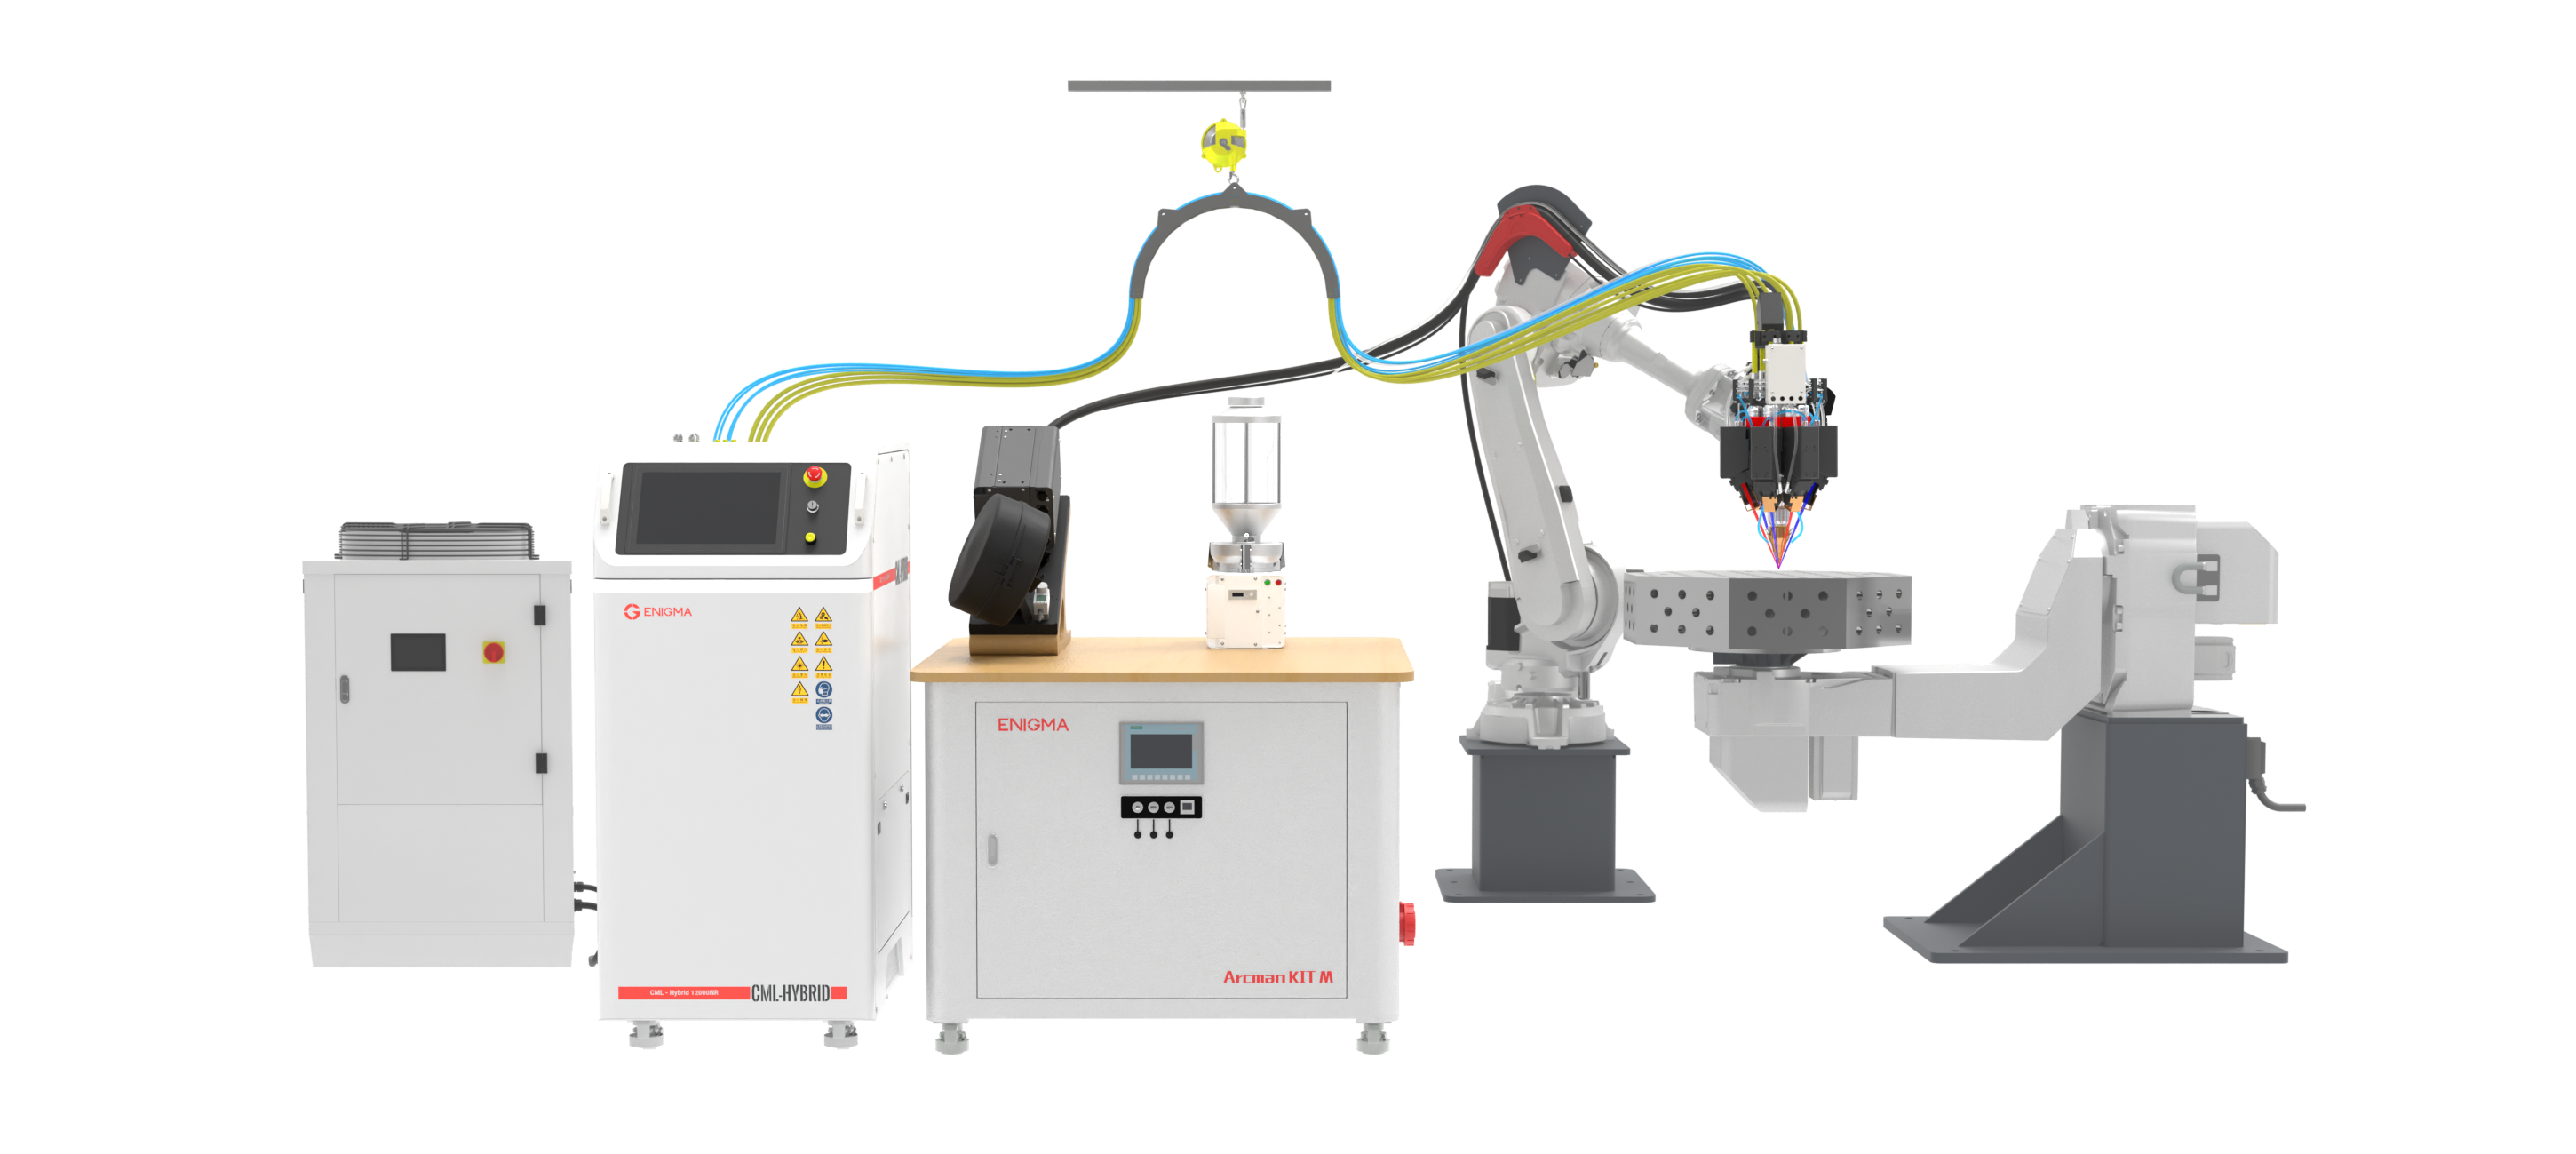
Hybridní systém pro aditivní výrobu CML Hybrid Coaxial Multi-Laser Arc (aktualizovaná verze)
Díky šesti plně nezávisle řiditelným laserovým modulům v kombinaci se zdrojem tepla oblouku a šesti kanály pro podávání prášku a drátu
současně umožňuje realizaci několika hybridních technologií, včetně hybridizace více vlnových délek laseru, hybridizace laser–oblouk a hybridizace drát–prášek. Je vhodný pro pokročilé výzkumné směry technologie DED, jako jsou materiály s proměnným složením a gradientními vlastnostmi, aditivní výroba s in-situ slitinováním, příprava materiálů s vysokou propustností a regulace mikrostruktury. Zároveň splňuje požadavky inženýrských aplikací technologie DED na zlepšení kompatibility materiálů pro AM, efektivity AM, přesnosti součástí, jejich výkonu a složitosti.

| Výběr výkonové verze | |||
| Výkon laseru | 12 kW – pouze infračervené záření |
8,4 kW – hybridní infračervené a modré záření |
4,8 kW – pouze modré záření |
| Vlnová délka | 1080nm |
1080 + 450 nm |
450nm |
| Nominální výkon | 42KW |
35KW |
27KW |
| Technické specifikace procesu | |||
Laserová hlava |
Přibližně 330 × 430 × 618 mm / ≤ 25 kg
Hmotnost jednoho modulu ≤ 1,9 kg
|
Optický systém |
6 nezávisle řiditelných kanálů
Průměr jednoho místa ozařování φ 2 mm
|
Ovládací skříň |
700×1050×1578 mm
≤400kg
|
Použitelná velikost práškových částic |
20 až 300 μm |
| Rychlost přívodu prášku |
0,4 až 300 g/min (na kanál) Maximální počet kanálů pro prášek: 6 |
Přípustný průměr drátu |
Φ 0,8–2,0 mm Volitelné průměry: 0,8 / 1,0 / 1,2 / 1,6 / 2,0 mm |
| Ochrana proti rozstřiku | 6 příčných vzduchových nožů | Rychlost napájení drátem |
0,5–22 m/min Maximální počet přepínatelných drátů: 4 |
| Použitelné materiály | Slitiny na bázi železa, niklu a titanu, hliníkové slitiny, měděné slitiny atd. | ||
Zdroj energie 01 – přesně řízené hybridní energetické pole
• Šest nezávisle říditelných laserových modulů
Výkon a stav zapnuto/vypnuto každého ze šesti laserových modulů lze nastavit nezávisle, čímž se dosáhne řízeného směrově rovnoměrného či nerovnoměrného rozložení energie. V režimu rovnoměrného rozložení se získá stabilní depozice nezávislá na směru, s nízkým teplotním gradientem a nízkým napětím; v režimu nerovnoměrného rozložení se realizuje azimutální tvarování energie, což je klíčové pro řízení tepla na hranicích oprav, přizpůsobení proměnné geometrii, gradientní materiály a řízení zbytkového napětí.
• Koaxiální hybridizace laserů s více vlnovými délkami
Každý ze šesti laserových modulů lze nastavit na jinou vlnovou délku, čímž se rozšíří rozsah aplikací materiálů, zlepší se absorpční schopnost vysoce odrazivých kovových materiálů, jako jsou měď a hliník, a zároveň se zachová
ekonomická.
• Vysoký výkon na úrovni 10 kW
Výkon je zvýšen na 12 000 W (pouze IR) / 8 400 W (hybridní IR-modrý), čímž se výrazně zvyšuje účinnost usazování pro splnění
požadavků AM na materiály s vysokým bodem tání a velké součásti.
•Hybridní laserové a obloukové energetické pole
Koaxiální hybridizace laseru a oblouku vyvolává míchací účinek v taveninové lázni, čímž se dosahuje úplnějšího metalurgického
spojení a hustší mikrostruktury. Střídání obou procesů kombinuje přesnost laseru s účinností oblouku a současně zvyšuje účinnost AM, výkon součástí a strukturální složitost.
02 Suroviny — volná kombinace více forem a složení
• Sada pro přepínání drátů se čtyřmi kanály, včetně brousku pro dráty (volitelné)
Společně s bruskou umožňuje tato sada rychlé přepínání mezi více dráty, čímž se zvyšuje flexibilita procesu.
• 6 nezávisle řízených práškových kanálů + 1 drátový kanál pro volné nastavení složení
Kanály pro práškové materiály umožňují až šest nezávislých vstupů práškových materiálů; in-situ slitinování lze realizovat bez předem provedeného smíchání při použití více materiálů; volná úprava složení umožňuje pokročilý výzkum gradientních materiálů a slitin s vysokou entropií.
03 Řízení procesu
• Adaptivní řízení defokusování na základě vizuálního systému (volitelné)
Reálný vizuální dohled a adaptivní úprava vzdálenosti defokusování zajišťují stabilitu aditivního výrobního procesu.
 EN