Startsida>Produkter>Utrustning
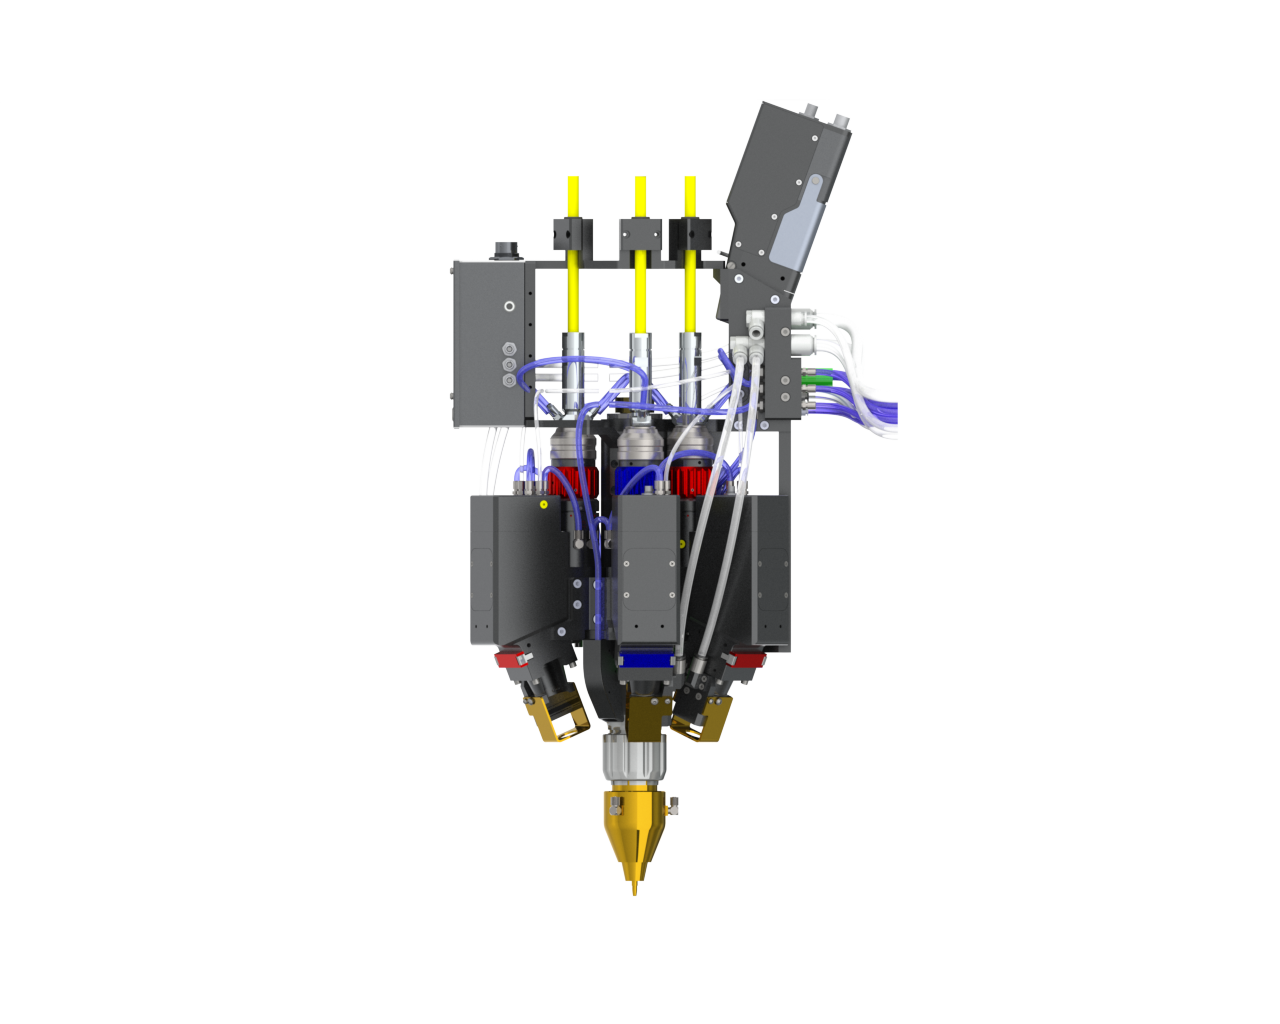
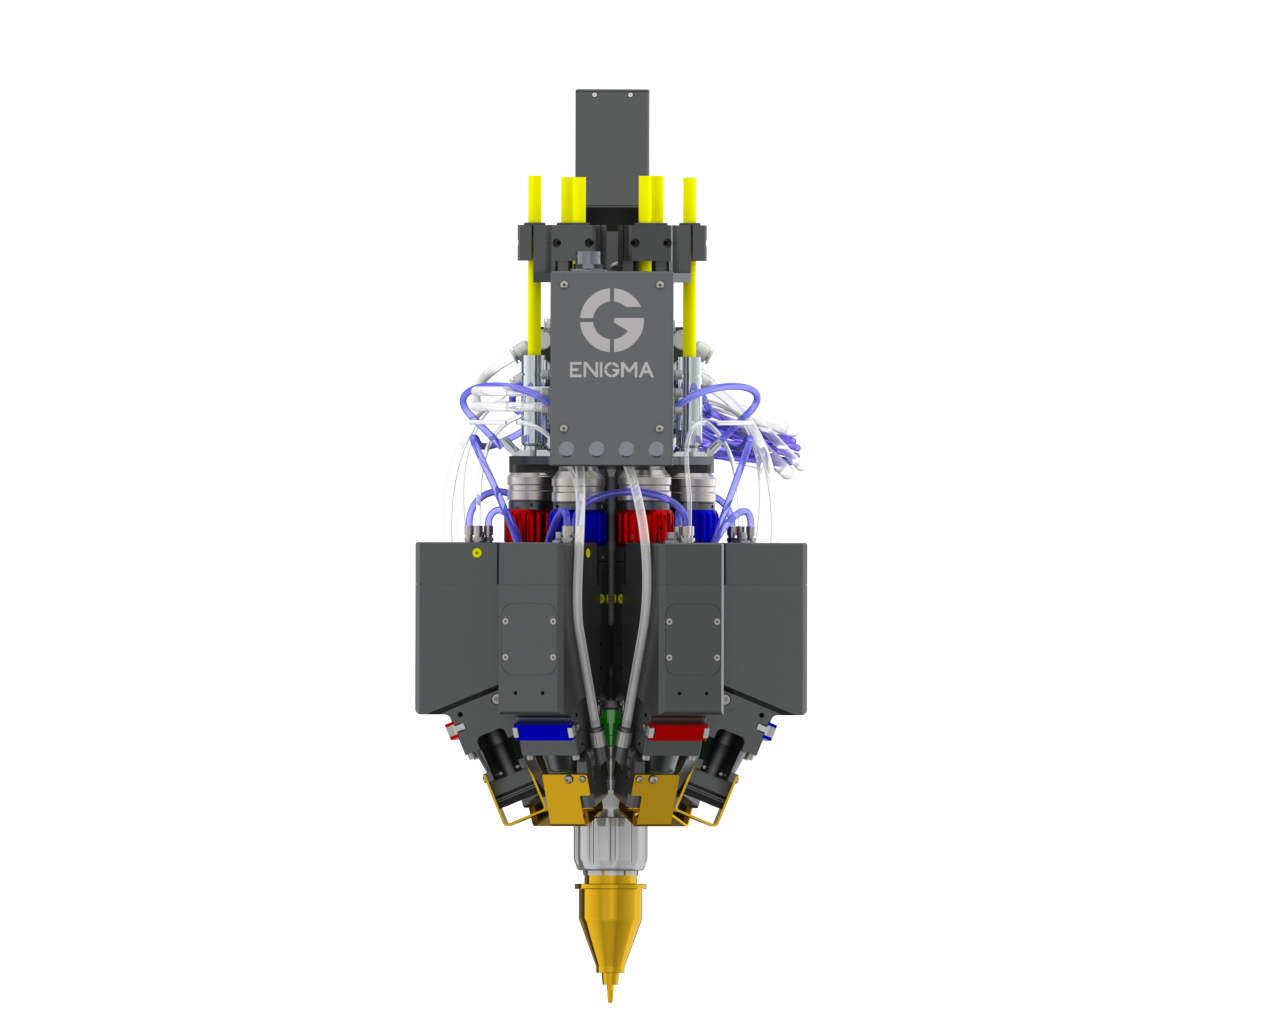
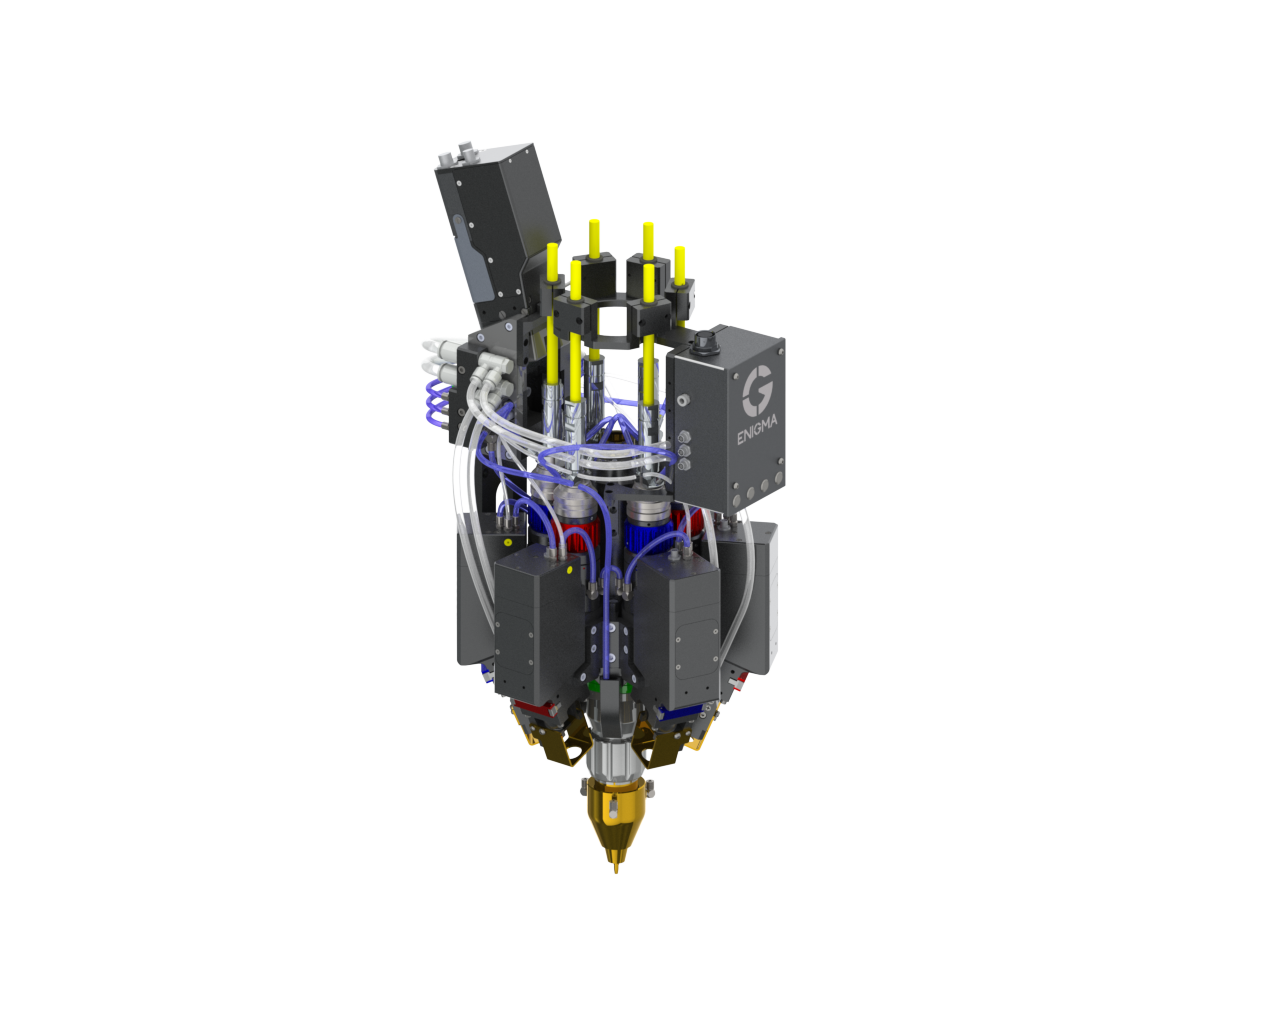
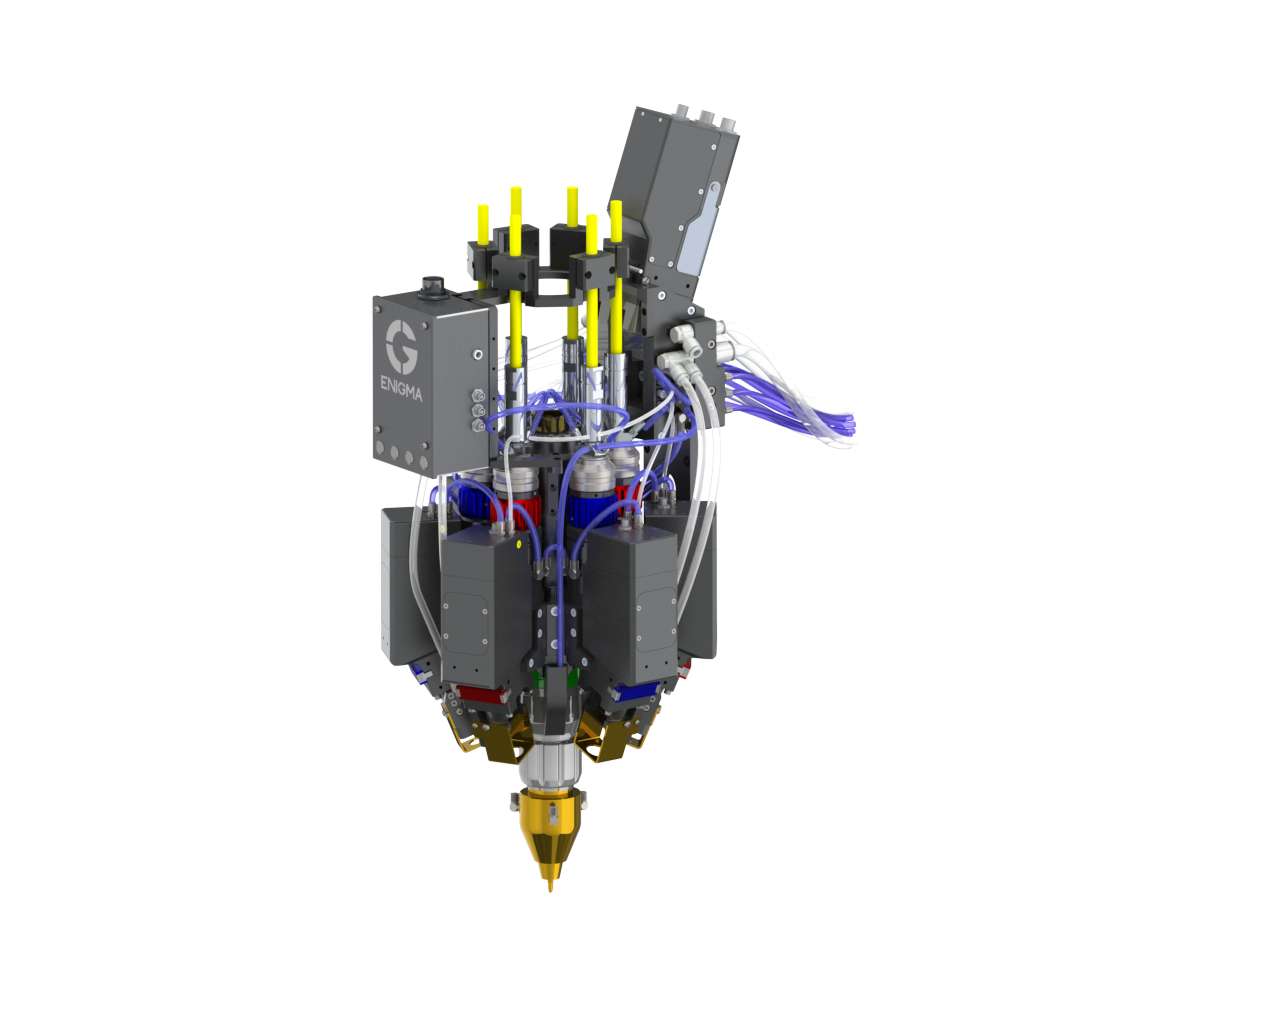

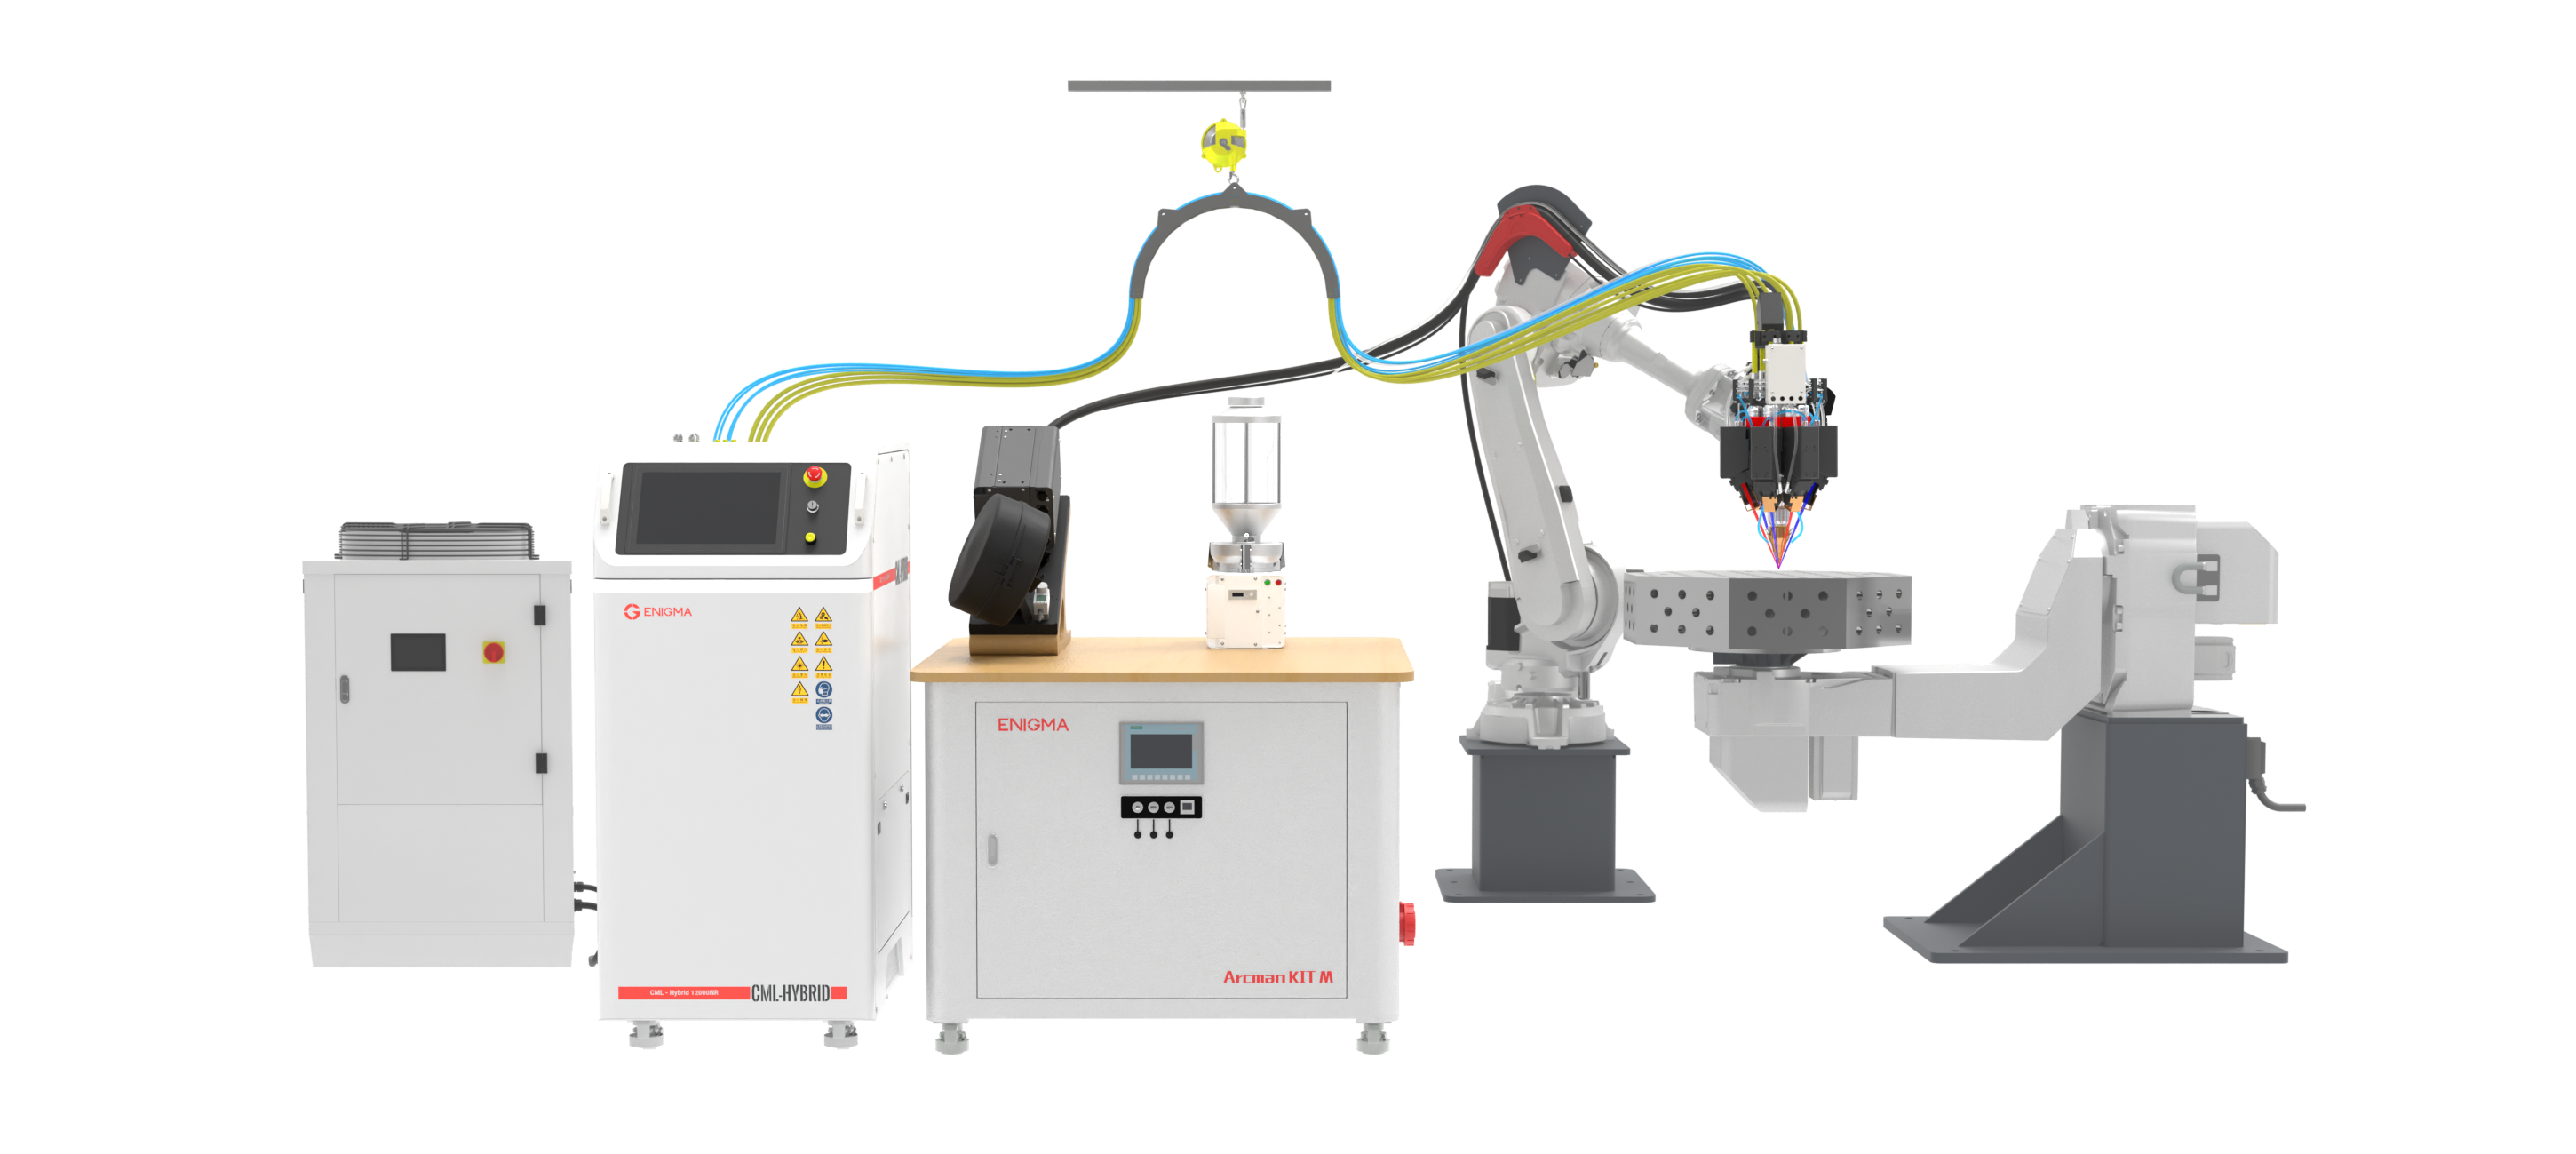
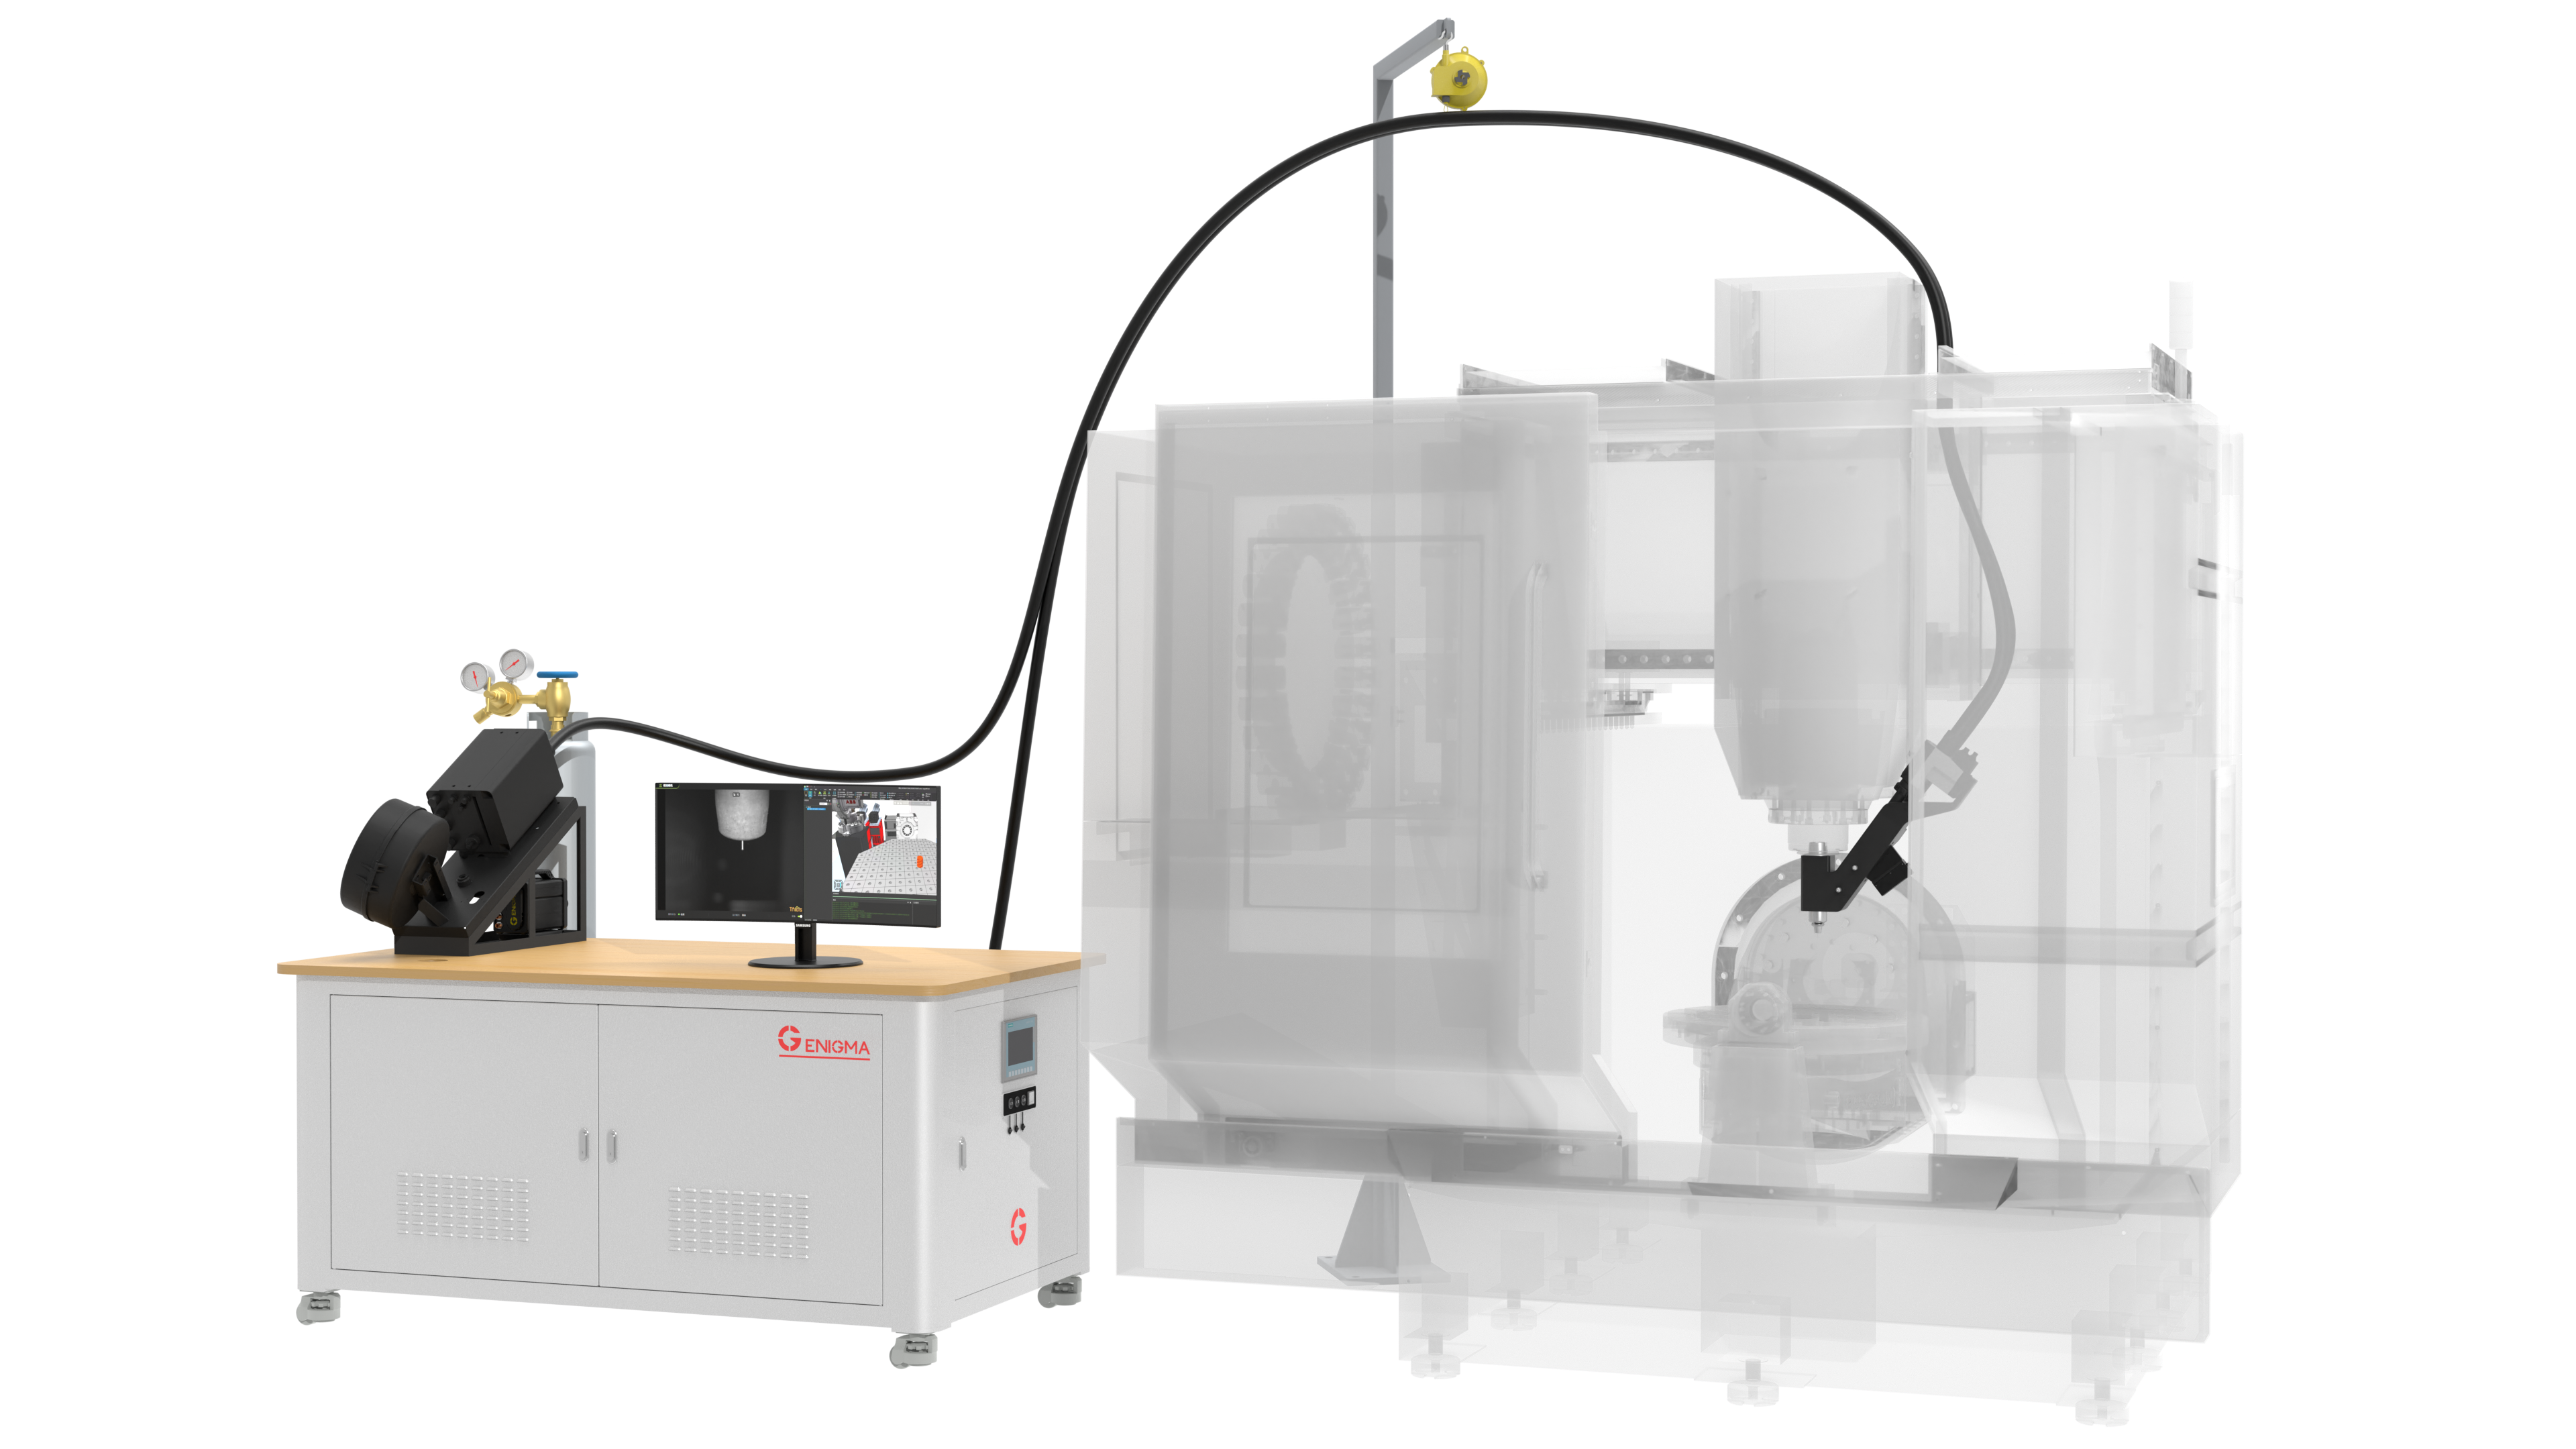
CML Hybrid Coaxial Multi-Laser Arc Hybrid Additive Manufacturing System (Uppdaterad version)
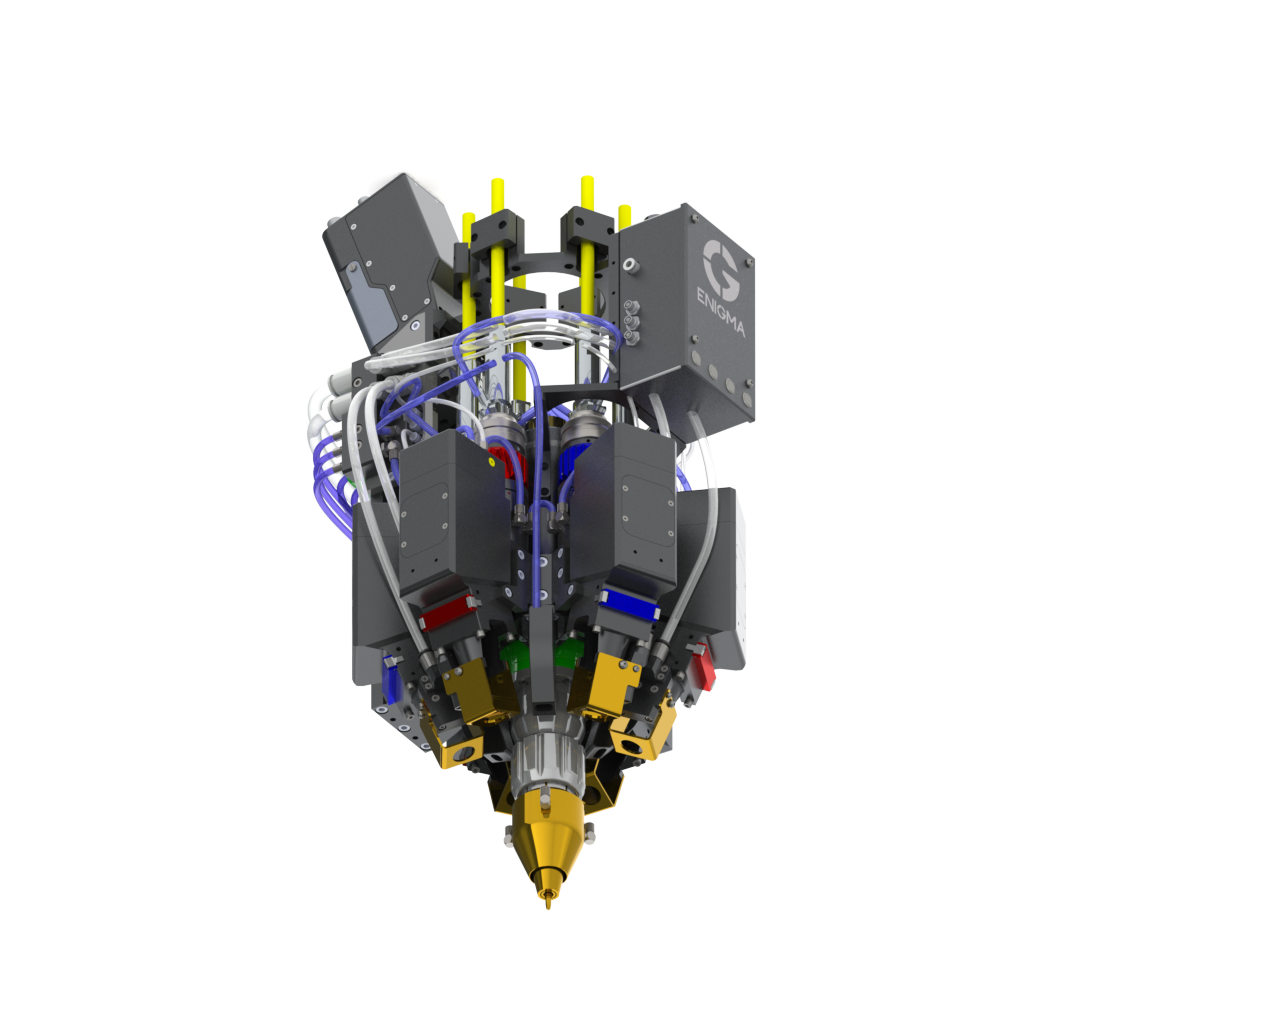
De sex helt oberoende reglerbara lasermodulerna kombinerade med bågvarmekälla samt sexkanalig tillskott av pulver och tråd
möjliggör samtidig tillskott och realiserar flera hybrida tekniker, inklusive multivåglängdslaserhybridisering, laser-båghybridisering och tråd-pulverhybridisering. Systemet är lämpligt för gränsområden inom DED-teknik såsom material med varierande sammansättning och gradientstruktur, in-situ-legeringsadditiv tillverkning, höggenomströmningsmaterialframställning och mikrostrukturreglering. Samtidigt uppfyller det kraven på ingenjörsapplikationer av DED-teknik för att förbättra kompatibiliteten mellan additiv tillverkning och material, effektiviteten i additiv tillverkning, komponenternas precision, prestanda och komplexitet.

| Välj effektversion | |||
| Laserkraft | 12 kW, endast IR |
8,4 kW, IR-Blue-hybrid |
4,8 kW, endast Blue |
| Våg längd | 1080nm |
1080 + 450 nm |
450nm |
| Angiven effekt | 42KW |
35 kW |
27KW |
| Processspecifikationer | |||
Laserhuvud |
Cirka 330 × 430 × 618 mm / ≤ 25 kg
Enstaka modul ≤ 1,9 kg
|
Optiskt system |
6 oberoende styrbara kanaler
Enstaka fläck φ2 mm
|
Styrkabinet |
700×1050×1578 mm
≤400kg
|
Tillämpbar pulverpartikelstorlek |
20–300 μm |
| Pulvertillförselhastighet |
0,4–300 g/min (per kanal) Maximalt antal pulverkanaler: 6 |
Tillämpbar tråddiameter |
φ0,8–2,0 mm Alternativ: 0,8/1,0/1,2/1,6/2,0 |
| Sprutskydd | 6 tvärgående luftknivar | Trådmatningshastighet |
0,5–22 m/min Maximalt antal trådar som kan växlas: 4 |
| Tillämpningsbara material | Järnbaserade, nickelbaserade och titanlegeringar, aluminiumlegeringar, kopparlegeringar osv. | ||
01 Energiförsörjning – exakt reglerat hybridenergifält
• Sex oberoende reglerbara lasermoduler
Effekten och på/av-statusen för var och en av de 6 lasermodulerna kan konfigureras oberoende, vilket möjliggör styrd riktningsoberoende eller riktningsoberoende energifördelning. I riktningsoberoende läge uppnås stabil avsättning med låg termisk gradient och låg spänning, oberoende av riktning; i riktningsoberoende läge realiseras azimutell energiformning, vilket är avgörande för termisk styrning vid repareringsgränser, anpassning till variabel geometri, graduerade material och hantering av restspänningar.
• Koaxial hybridisering av laser med flera våglängder
Var och en av de 6 lasermodulerna kan konfigureras med en annan våglängd, vilket utvidgar materialetillämpningsområdet och förbättrar absorptionsgraden för metallmaterial med hög reflektivitet, såsom koppar och aluminium, samtidigt som det förblir
kostnadseffektivt.
• hög effekt på 10 kW-nivå
Effekten är uppgraderad till 12 000 W (endast IR) / 8 400 W (IR-blå hybrid), vilket avsevärt förbättrar avsättningsverkningsgraden för att möta
AM-kraven för material med hög smältpunkt och stora komponenter.
•Laser-båge-hybridenergifält
Koaxial hybridisering av laser och båge skapar en rörelseeffekt i smältbadet, vilket ger mer fullständig metallurgisk
bindning och en tätare mikrostruktur. Genom att växla mellan de två processerna kombineras lasers precision med bågens effektivitet, vilket samtidigt förbättrar både AM-effektiviteten, komponenternas prestanda och strukturella komplexitet.
02 Råmaterial – fritt val av flera former och sammansättningar
• 4-kanaligt trådbytset, inklusive trådslipmaskin (valfritt)
Tillsammans med slipmaskinen möjliggör setet snabb byte mellan flera trådar, vilket förbättrar processens flexibilitet.
• 6 oberoende reglerbara pulverkanaler + 1 trådkanal för fritt justerbar sammansättning
Pulverkanaler stödjer upp till 6 oberoende pulvermaterialingångar; in-situ-legering kan genomföras utan förblandning vid användning av flera material; fri sammansättningsjustering möjliggör gränsöverskridande forskning kring graduerade material och högentropiska legeringar.
03 Processkontroll
• Adaptiv defokusstyrning baserad på bildanalys (valfritt)
Realtime-visuell inspektion och adaptiv justering av defokusavstånd säkerställer stabiliteten i AM-processen.
 EN