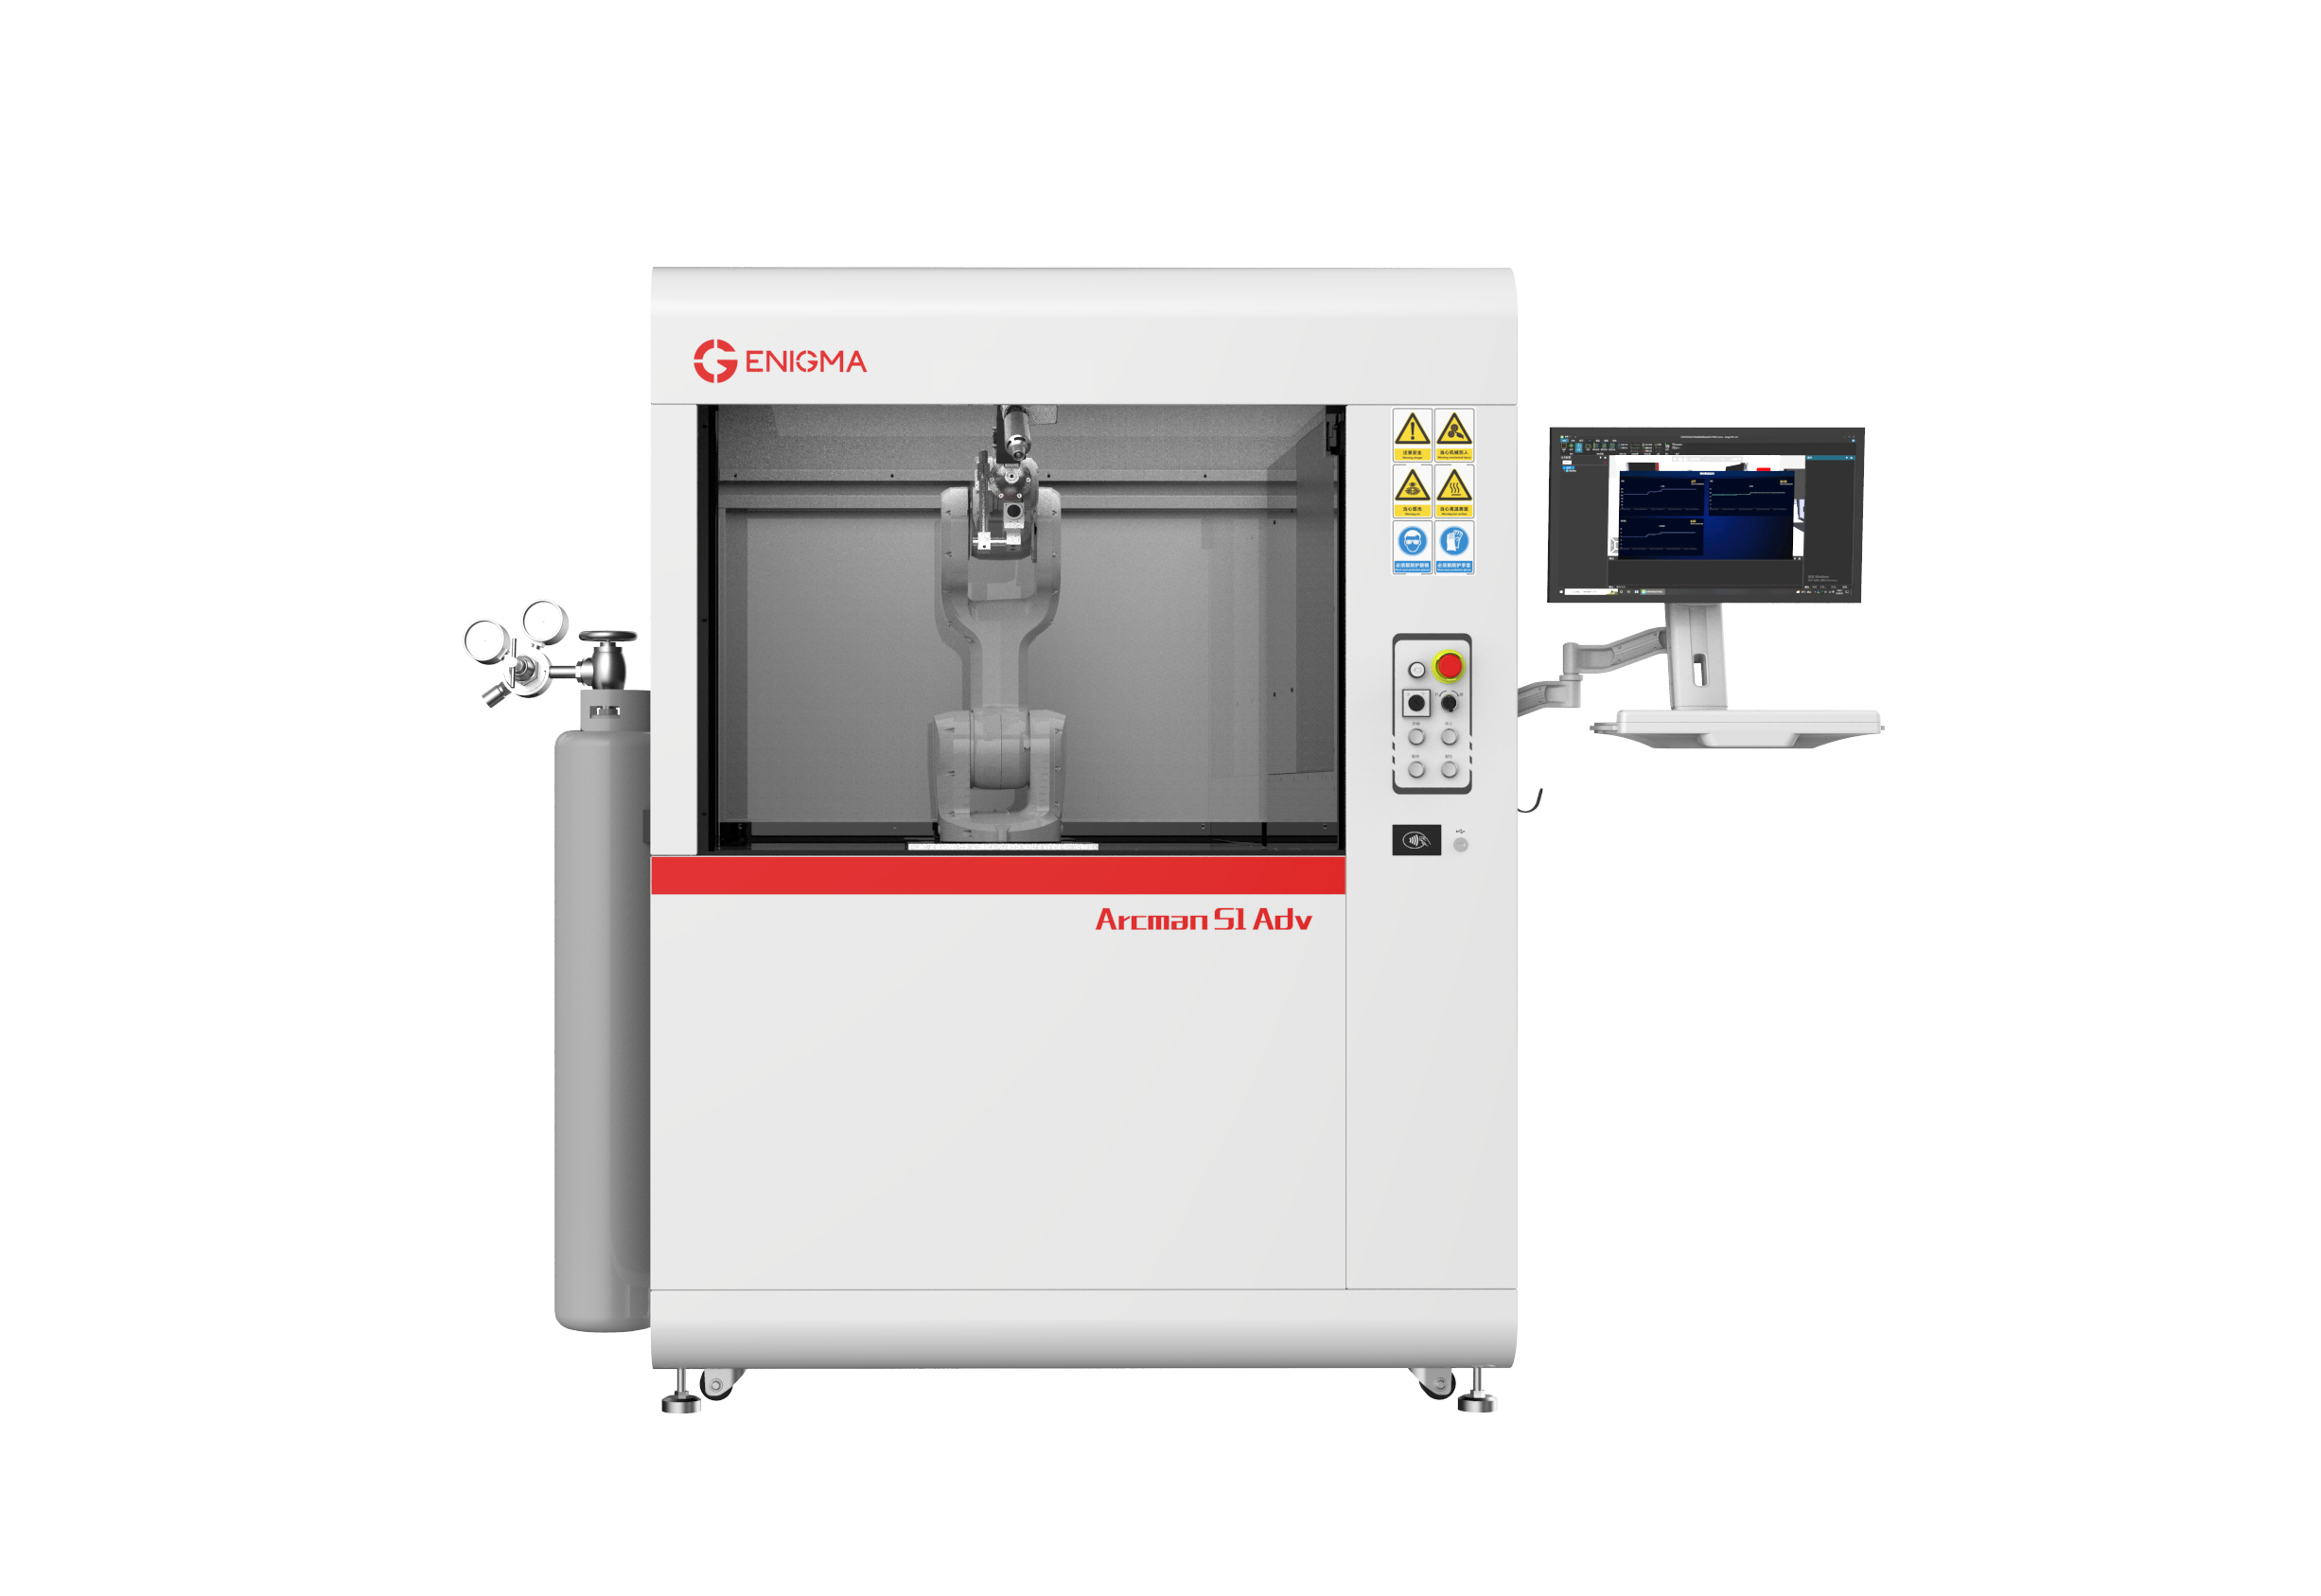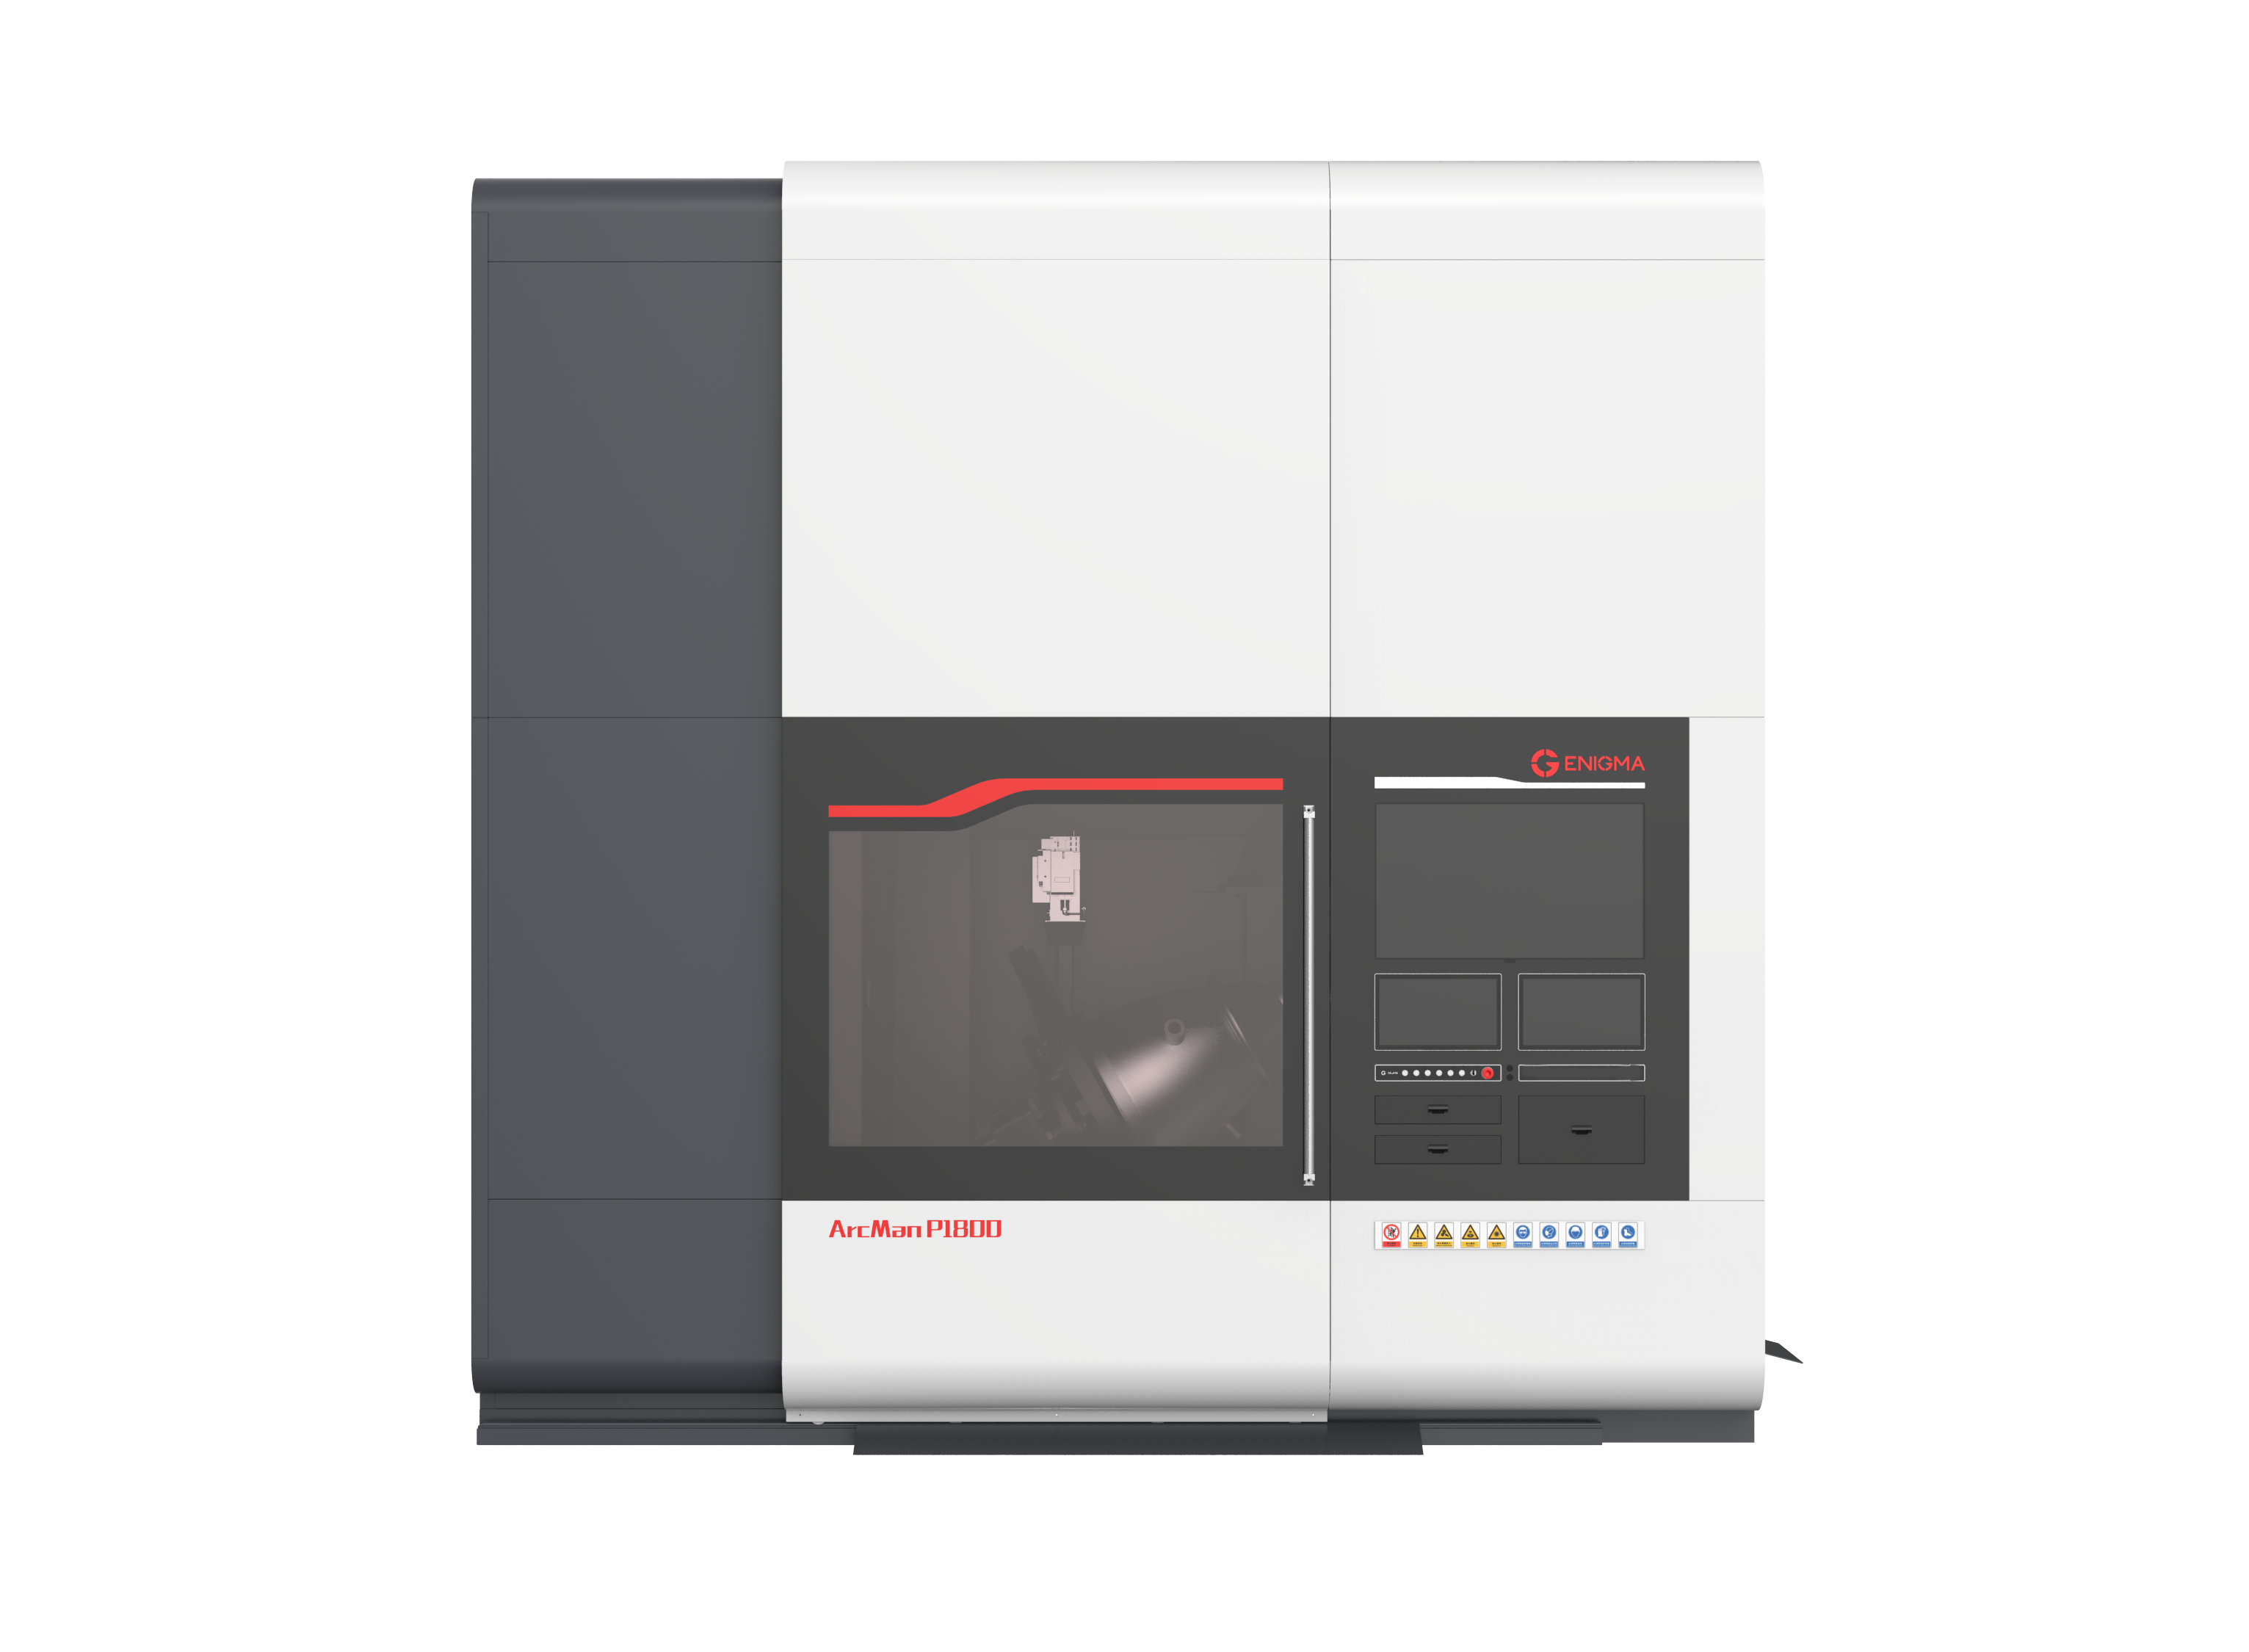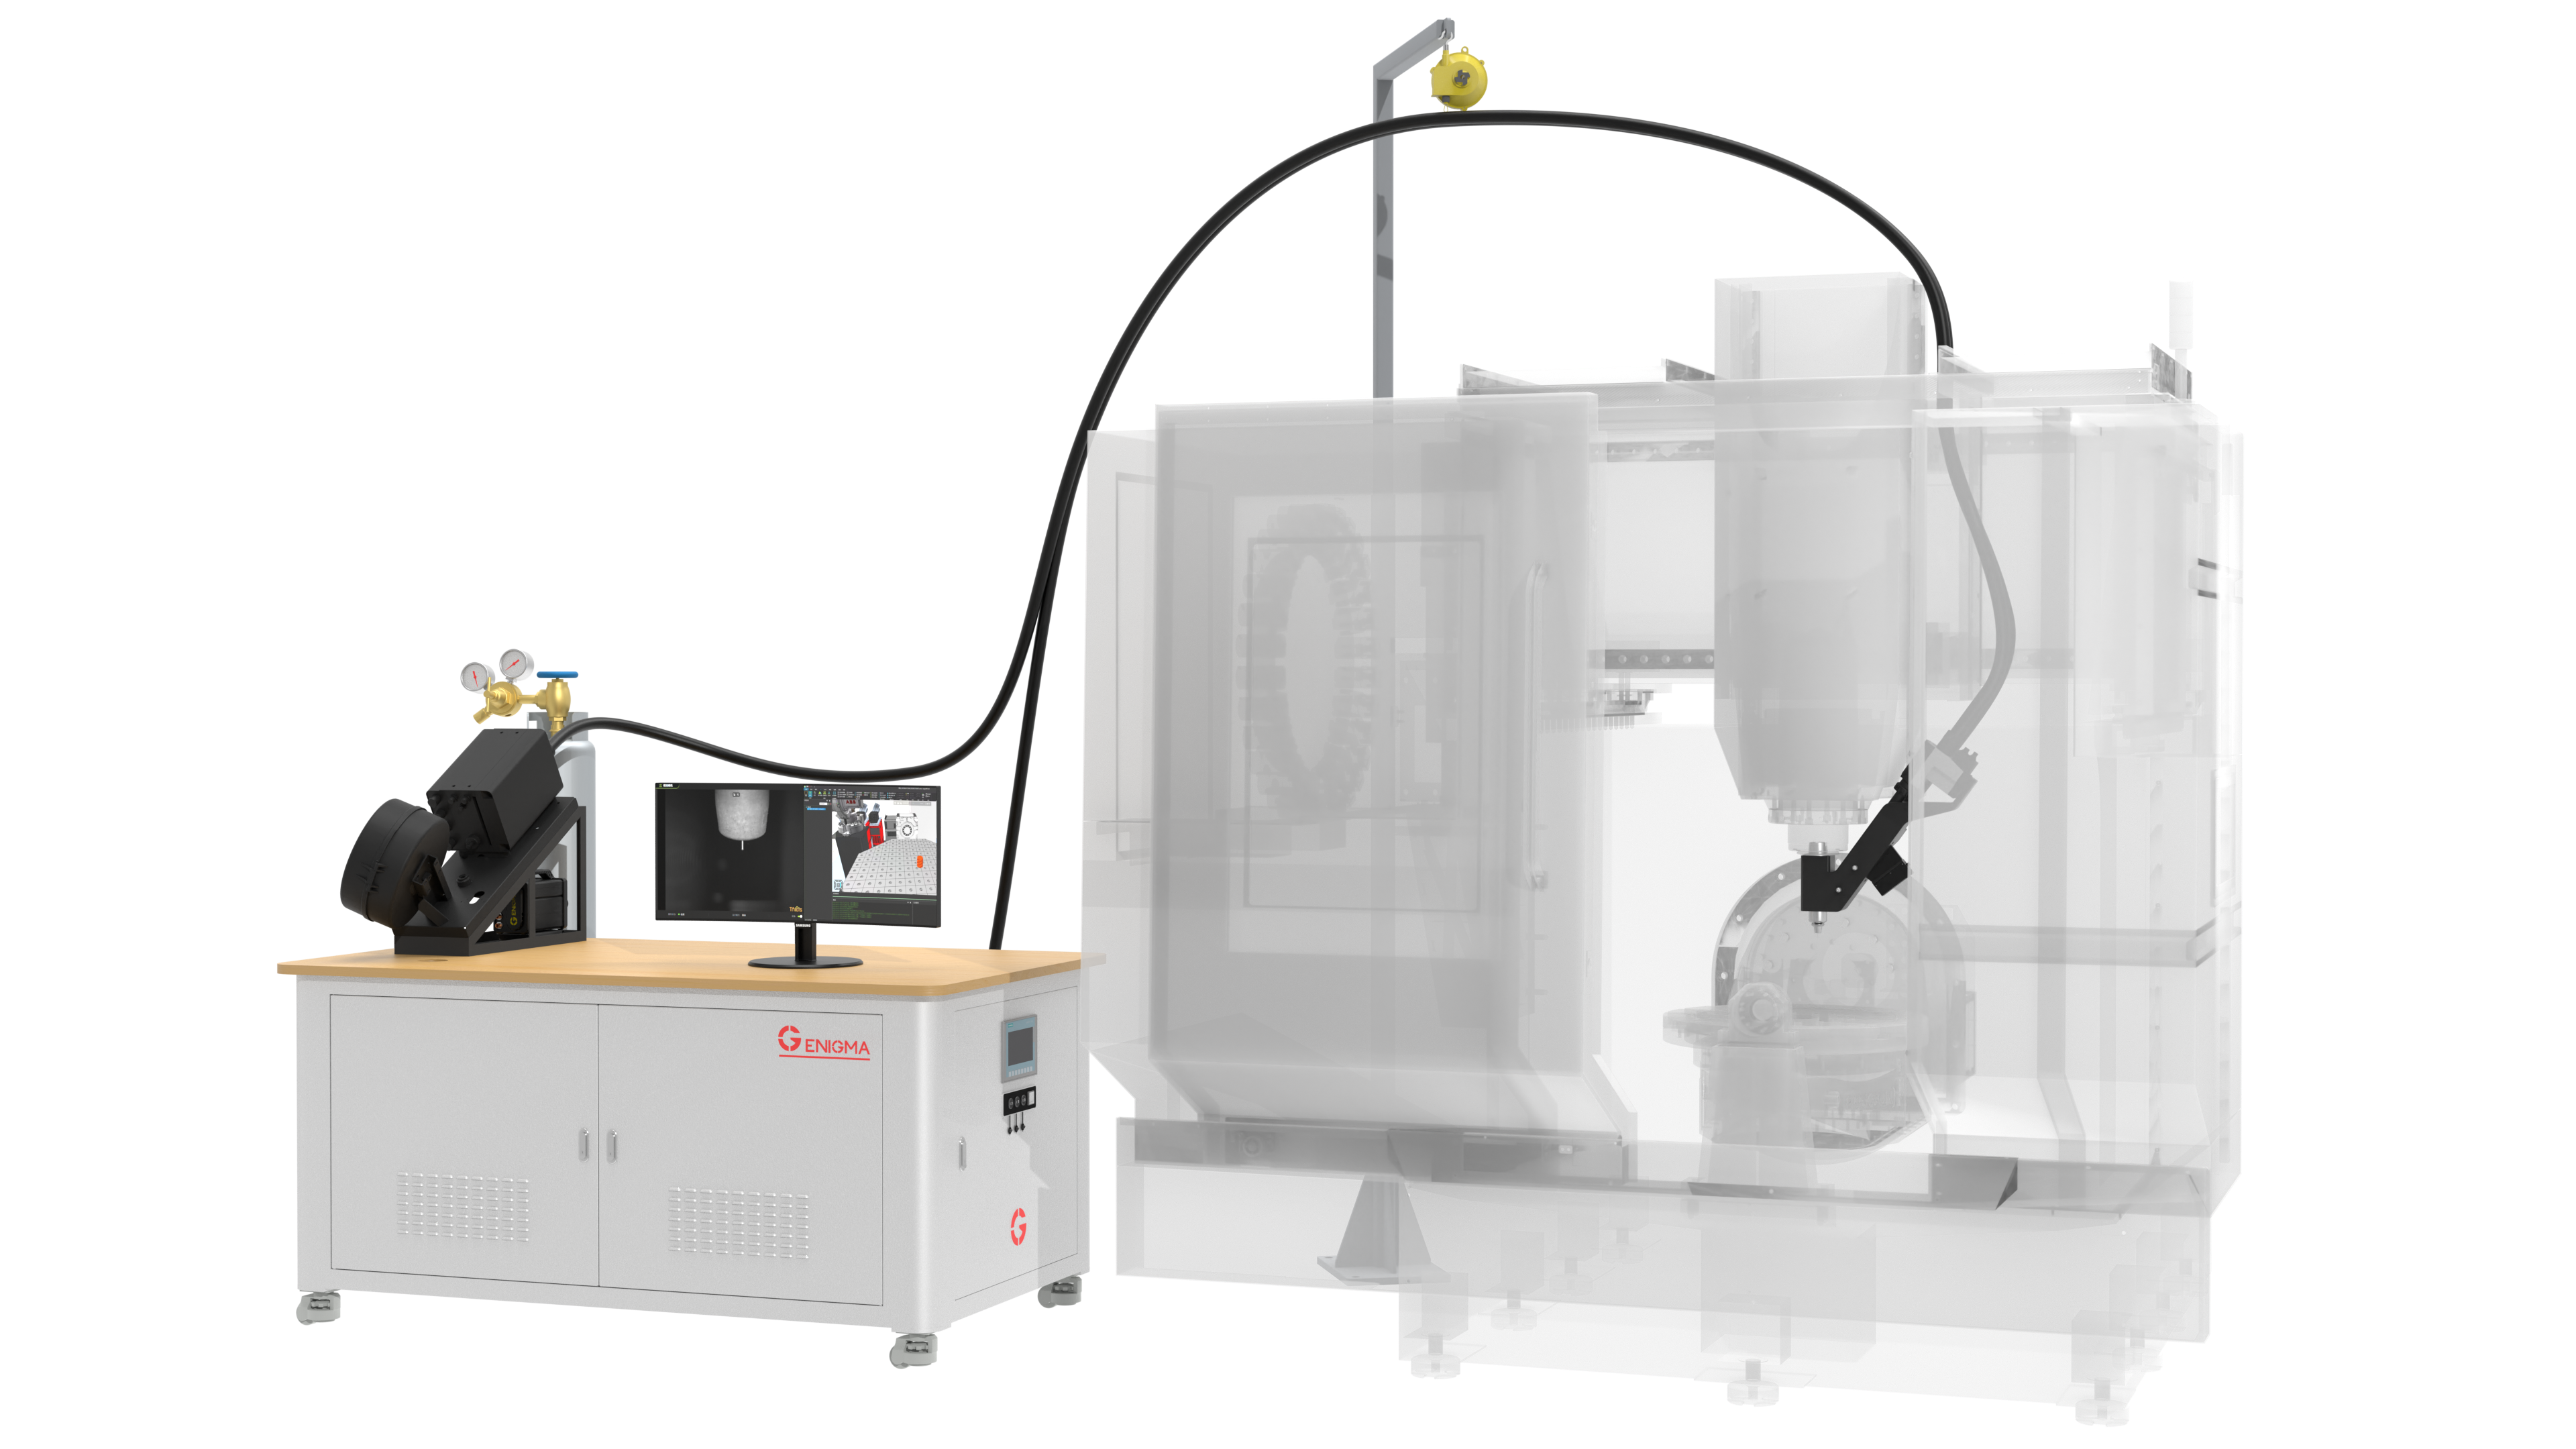
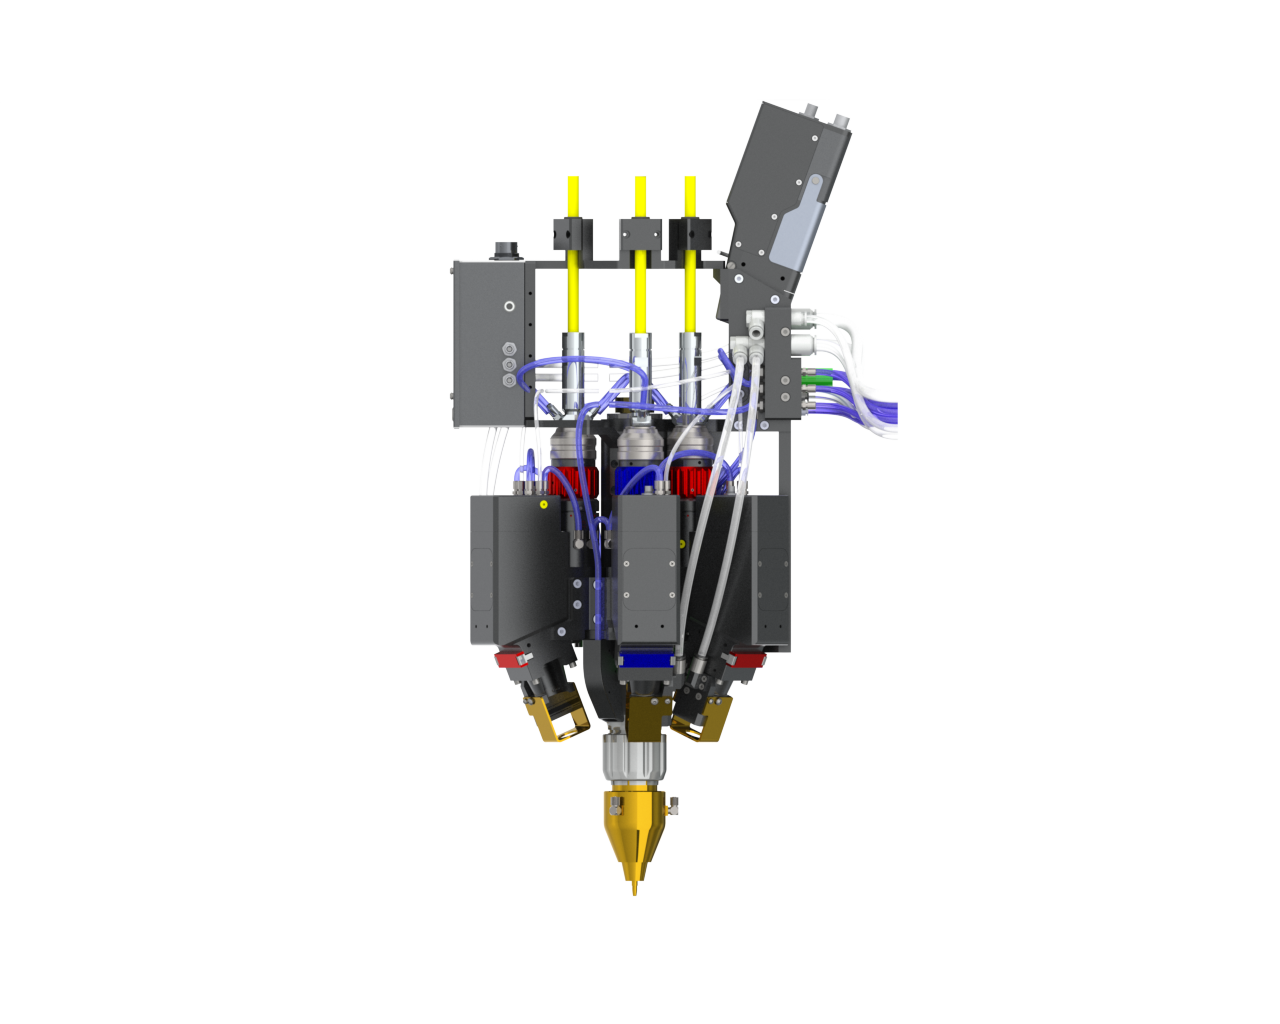
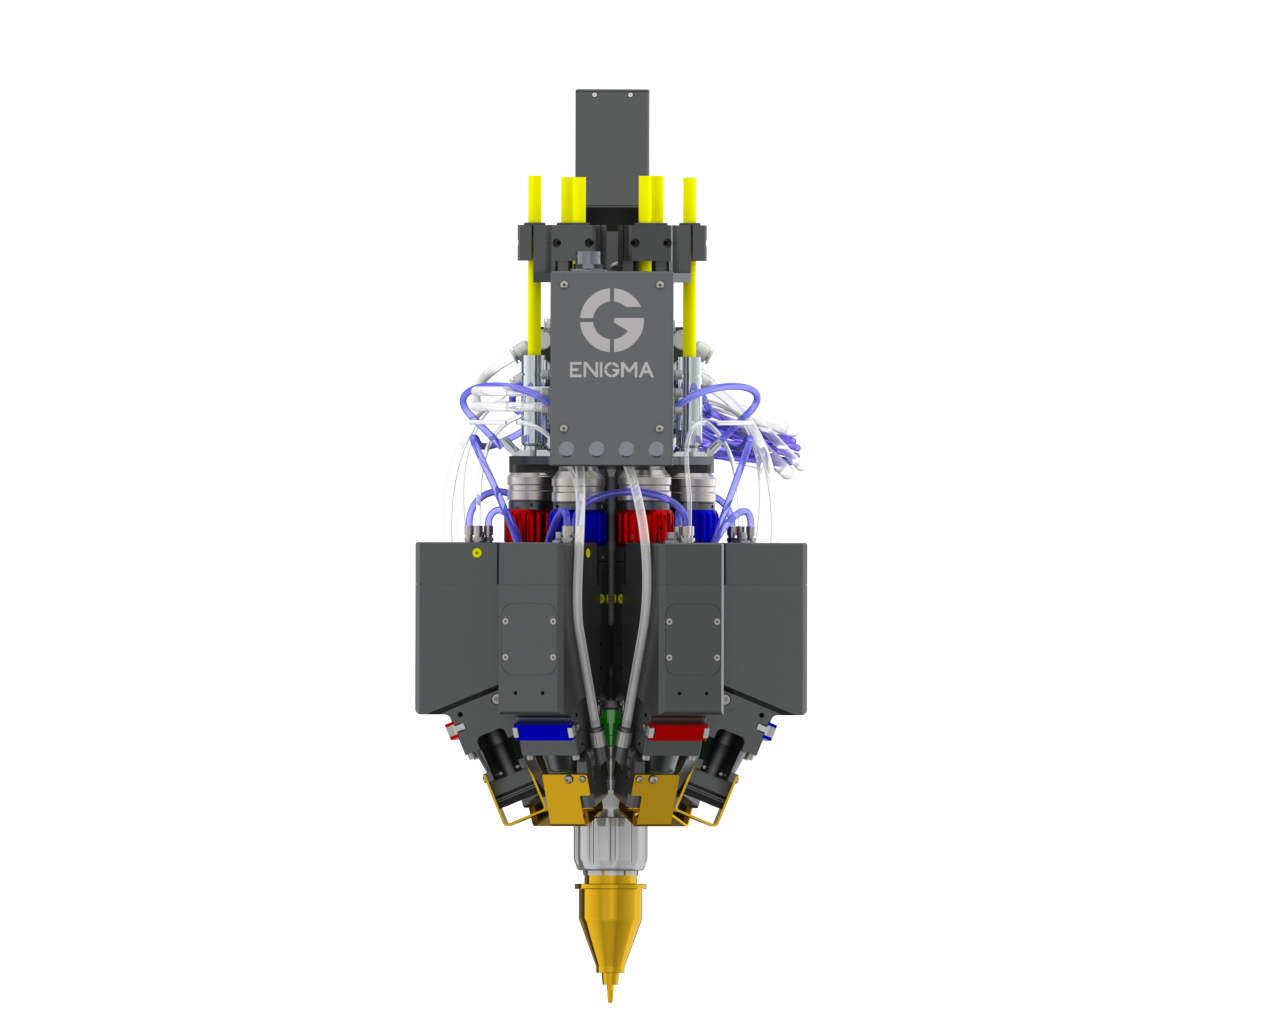
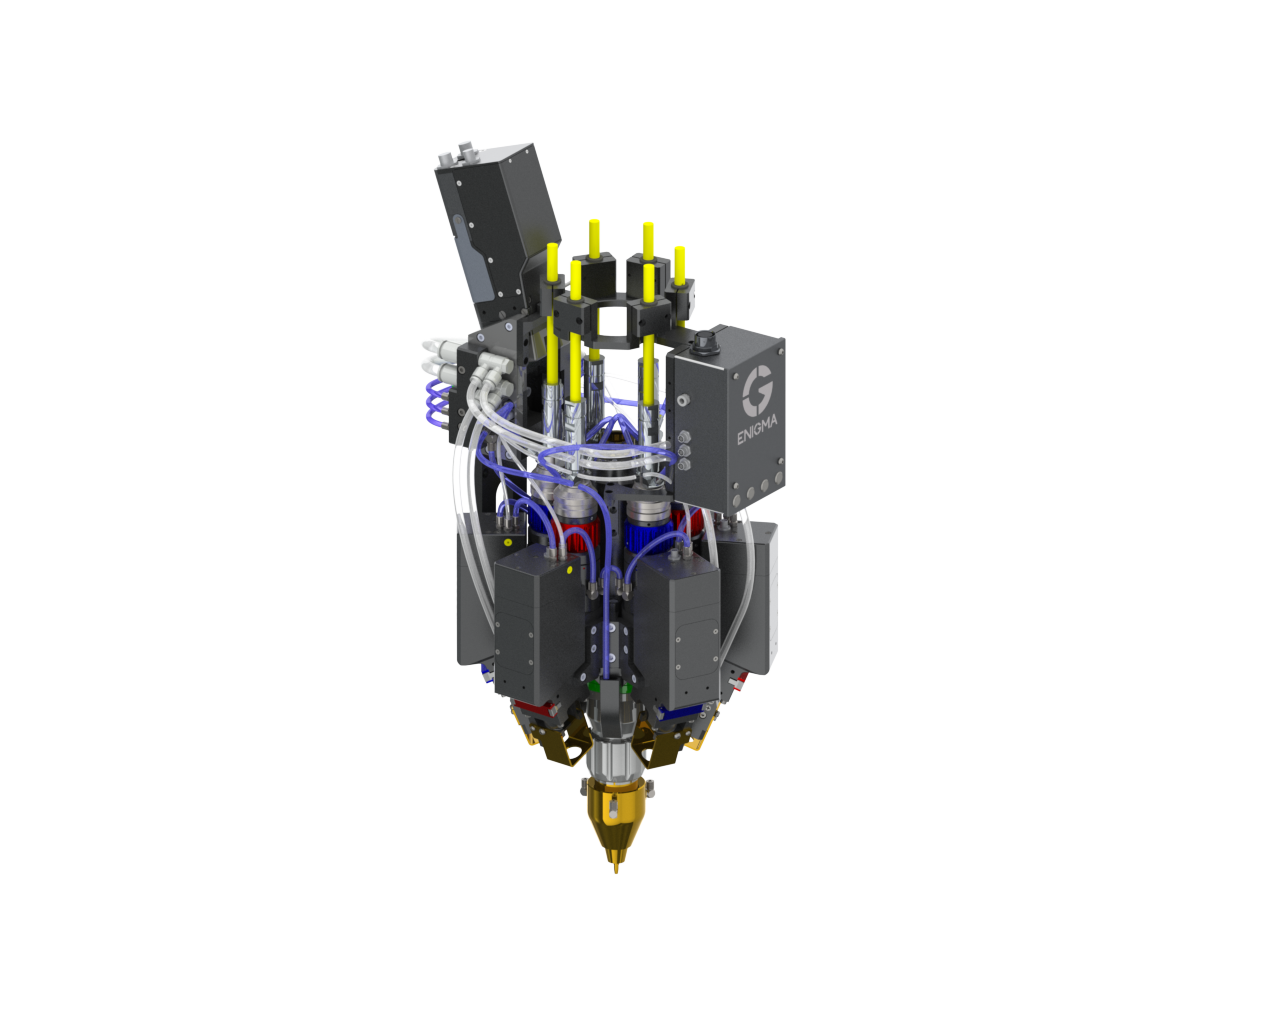
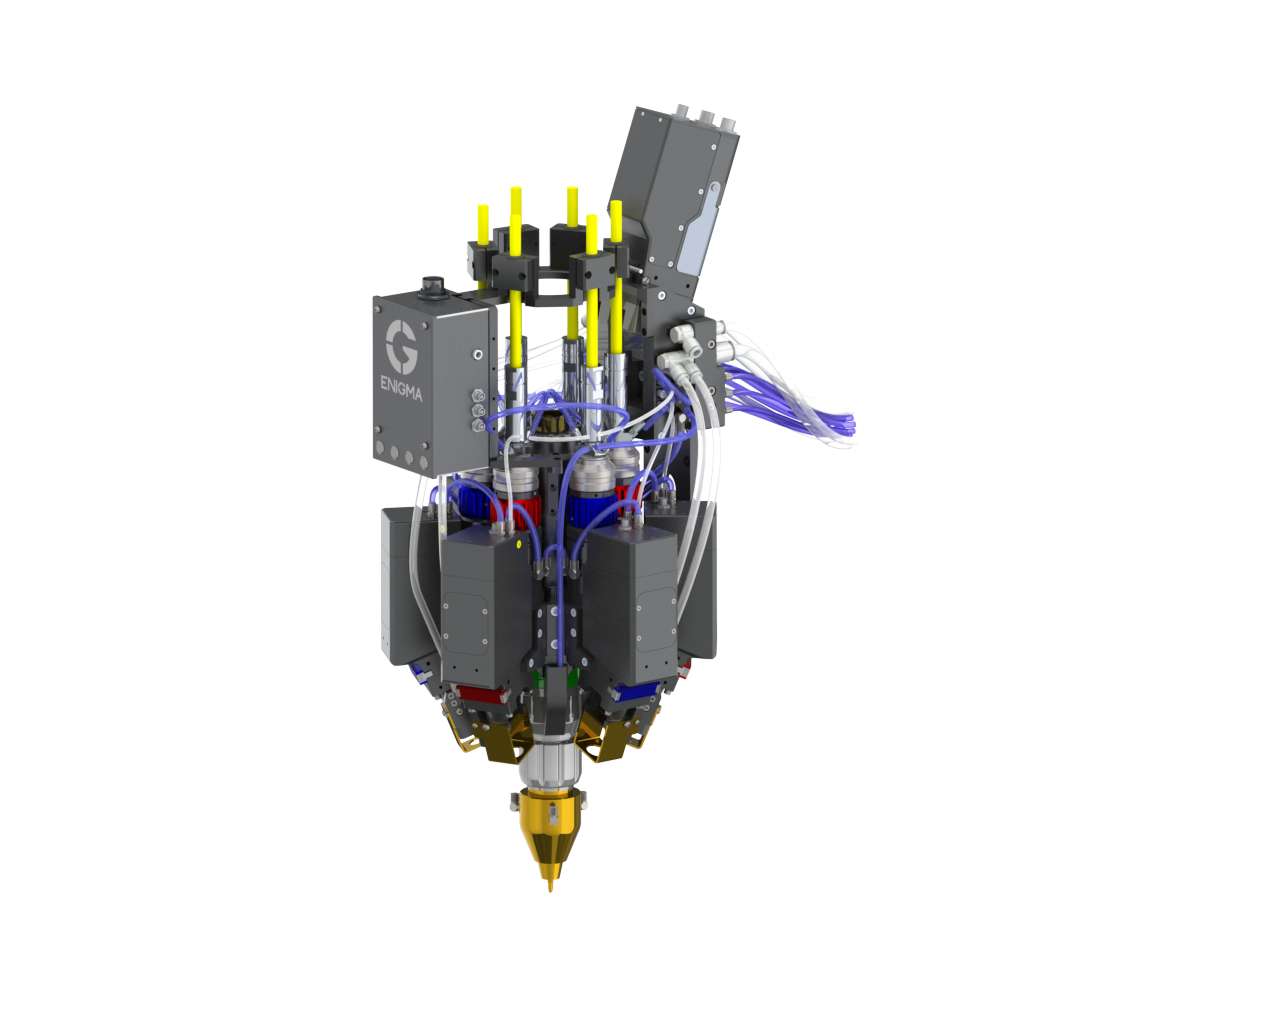

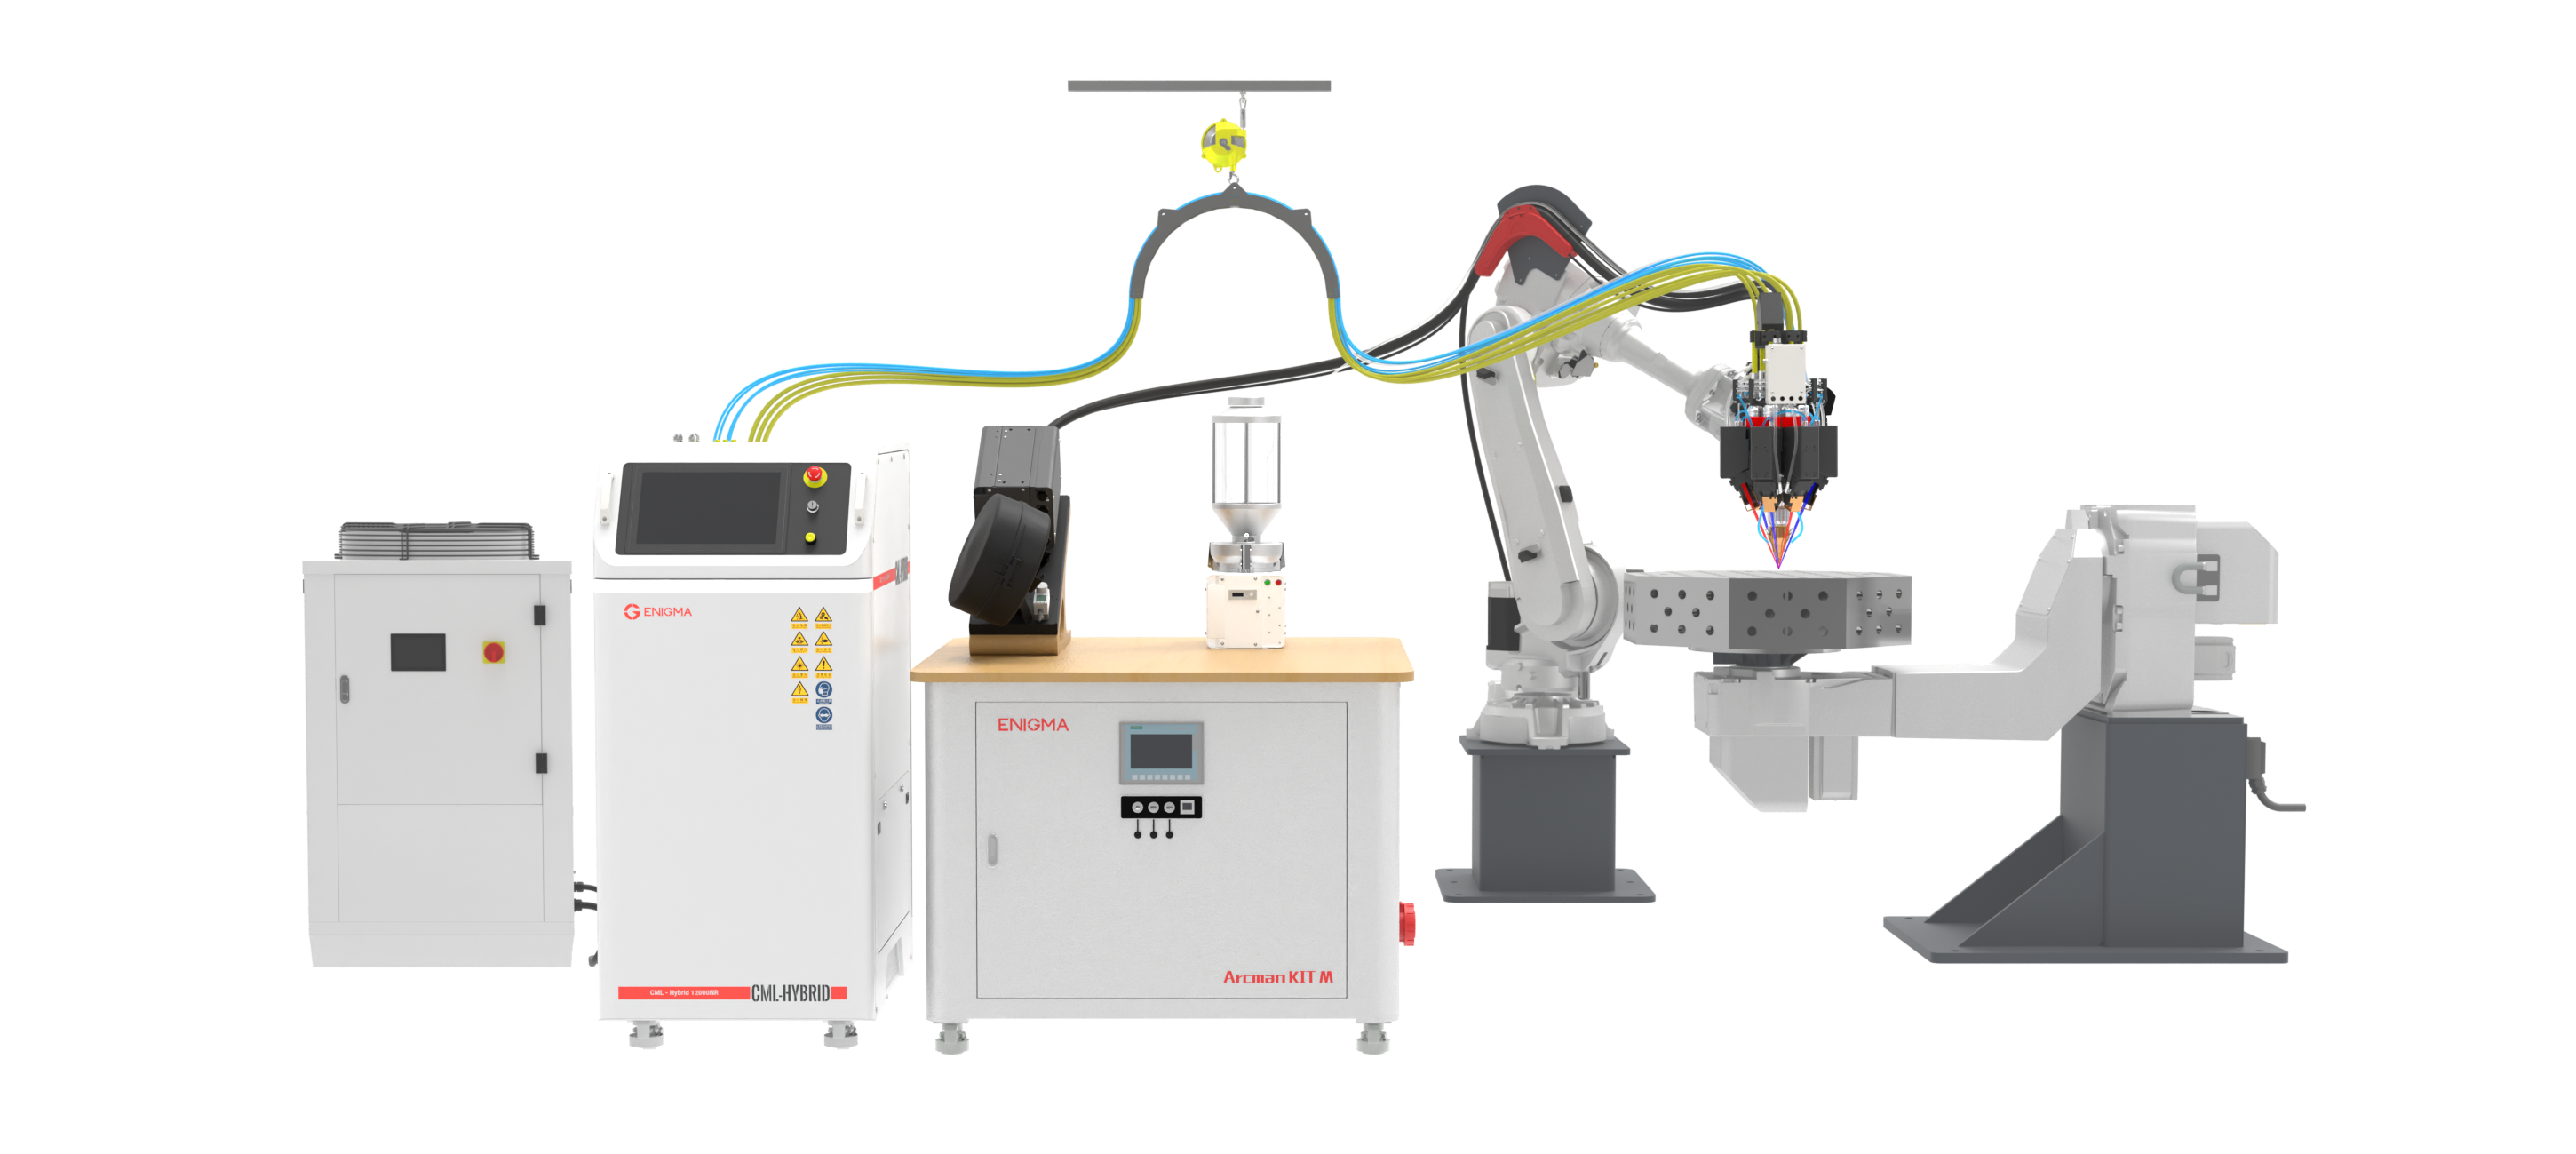
Гібридна коаксіальна багатолазерна дугова гібридна система адитивного виробництва CML (оновлена версія)
Шість повністю незалежно керованих лазерних модулів у поєднанні з джерелом дугового тепла та шестиканальним подаванням порошку й дроту
забезпечують реалізацію кількох гібридних технологій, зокрема гібридизації багатох довжин хвиль лазера, гібридизації лазер–дуга та гібридизації дріт–порошок. Система підходить для передових напрямів досліджень технології DED, таких як матеріали з градієнтним складом, адитивне виготовлення з вбудованим сплавленням, підготовка матеріалів з високою продуктивністю та регулювання мікроструктури. Крім того, вона задовольняє інженерні вимоги до технології DED щодо покращення сумісності матеріалів AM, ефективності AM, точності компонентів, їхніх експлуатаційних характеристик та складності конструкції.

| Вибір версії потужності | |||
| Потужність лазера | 12 кВт, повністю ІЧ |
8,4 кВт, гібрид ІЧ/синій |
4,8 кВт, повністю синій |
| Довжина хвилі | 1080nm |
1080+450 нм |
450 нм |
| Номінальна потужність | 42кВт |
35КВ |
27кВт |
| Технічні специфікації процесу | |||
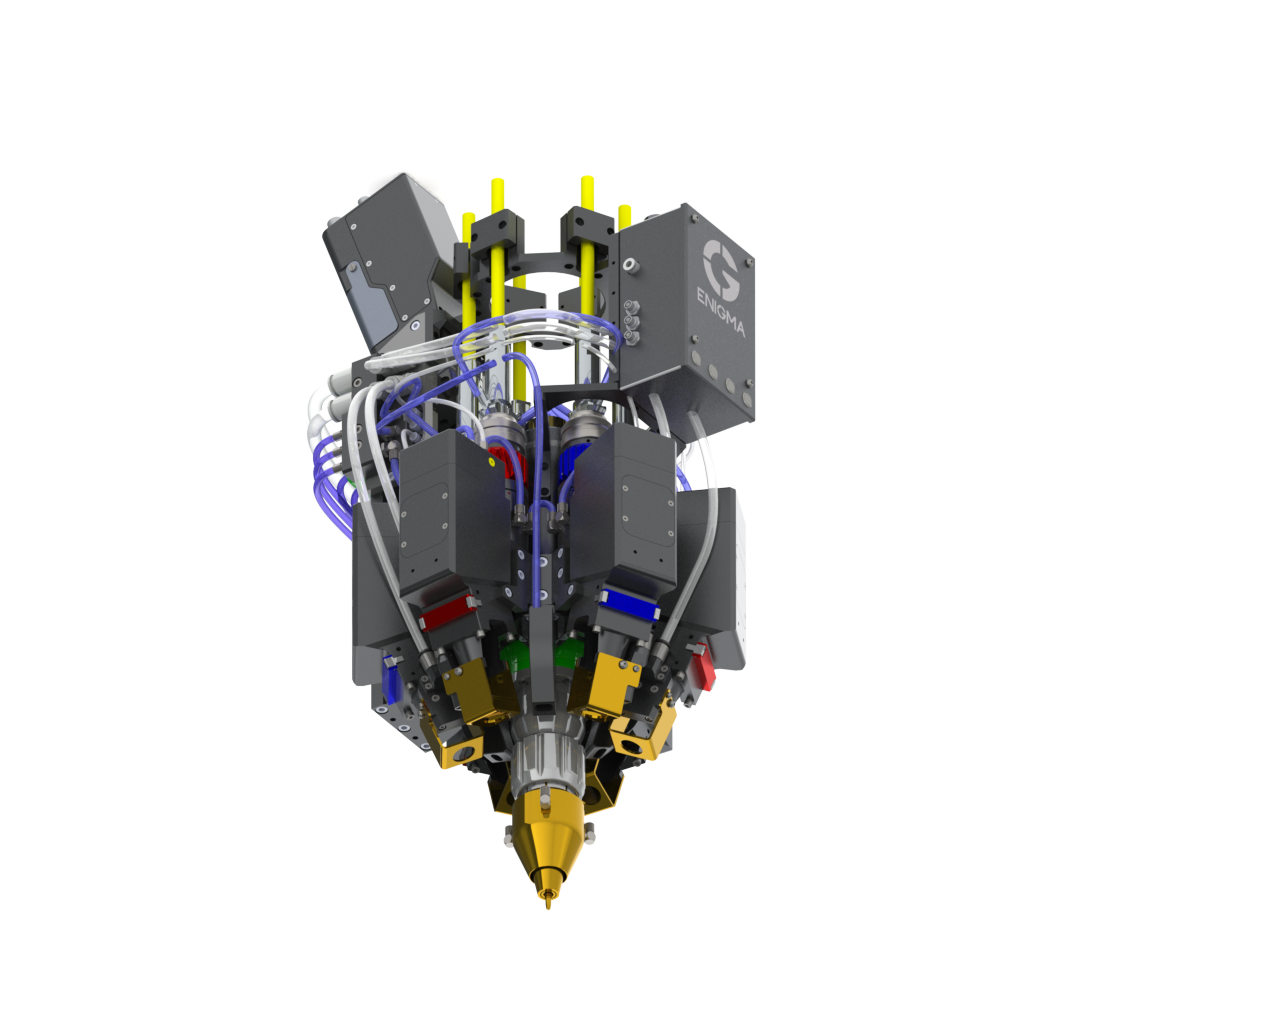
Лазерна головка |
Приблизно 330×430×618 мм / ≤25 кг
Один модуль ≤ 1,9 кг
|
Оптична система |
6 незалежно керованих каналів
Один плямистий діаметр φ2 мм
|
Шафа управління |
700×1050×1578 мм
≤ 400 кг
|
Розмір частинок порошку, для якого призначено обладнання |
20–300 мкм |
| Швидкість подавання порошку |
0,4–300 г/хв (на канал) Макс. кількість каналів подавання порошку: 6 |
Діаметр придатного проводу |
⌀ 0,8–2,0 мм Варіанти: 0,8/1,0/1,2/1,6/2,0 |
| Захист від бризок | 6 поперечних повітряних ножів | Швидкість подачі дроту |
0,5–22 м/хв Макс. кількість проводів, що перемикаються: 4 |
| Матеріали, до яких застосовується | Залізобазові, нікельбазові, титанові сплави, алюмінієві сплави, мідні сплави тощо. | ||
01 Джерело енергії — точно контрольоване гібридне енергетичне поле
• Шість незалежно керованих лазерних модулів
Потужність і стан увімкнення/вимкнення кожного з шести лазерних модулів можна налаштовувати незалежно, забезпечуючи контрольоване напрямлене однорідне або неоднорідне розподілення енергії. У режимі однорідності досягається стабільне нанесення з незалежністю від напрямку, низьким температурним градієнтом та низьким рівнем напружень; у режимі неоднорідності реалізується азимутальне формування енергії, що є ключовим для термоконтролю на межах ремонту, адаптації до змінної геометрії, градієнтних матеріалів та управління залишковими напруженнями.
• Коаксіальна гібридизація лазерів із багатьма довжинами хвилі
Кожен із шести лазерних модулів можна налаштувати на іншу довжину хвилі, що розширює діапазон застосування матеріалів, покращує коефіцієнт поглинання металевих матеріалів із високою відбивною здатністю, таких як мідь та алюміній, і при цьому зберігає
економічно ефективною.
• Високопотужний рівень потужності — 10 кВт
Потужність підвищена до 12 000 Вт (все ІЧ) / 8400 Вт (ІЧ-синя гібридна технологія), що значно покращує ефективність осадження для задоволення
потреб AM у матеріалах з високою температурою плавлення та великих компонентів.
•Гібридне енергетичне поле лазера й дуги
Коаксіальна гібридизація лазера й дуги створює ефект перемішування розплавленої ванни, забезпечуючи більш повне металургійне
зчеплення та щільнішу мікроструктуру. Чергування двох процесів поєднує точність лазера з ефективністю дуги, одночасно підвищуючи ефективність AM, експлуатаційні характеристики компонентів і складність конструкції.
02 Сировина — вільне поєднання кількох форм і складів
• Комплект для перемикання дротів на 4 канали, включаючи шліфувальний пристрій для дротів (опційно)
У поєднанні зі шліфувальним пристроєм цей комплект дозволяє швидко перемикатися між кількома дротами, підвищуючи гнучкість процесу.
• 6 незалежно керованих порошкових каналів + 1 дротовий канал для вільного регулювання складу
Канали для порошку підтримують до 6 незалежних вхідних потоків порошкових матеріалів; внутрішньопроцесне сплавлення можна здійснювати без попереднього змішування при використанні кількох матеріалів; вільна коригування складу дозволяє проводити передові дослідження градієнтних матеріалів та сплавів з високою ентропією.
03 Контроль процесу
• Візуальний адаптивний контроль розфокусування (опційно)
Реальний візуальний інспекційний контроль та адаптивна коригування відстані розфокусування забезпечують стабільність AM-процесу.
 EN