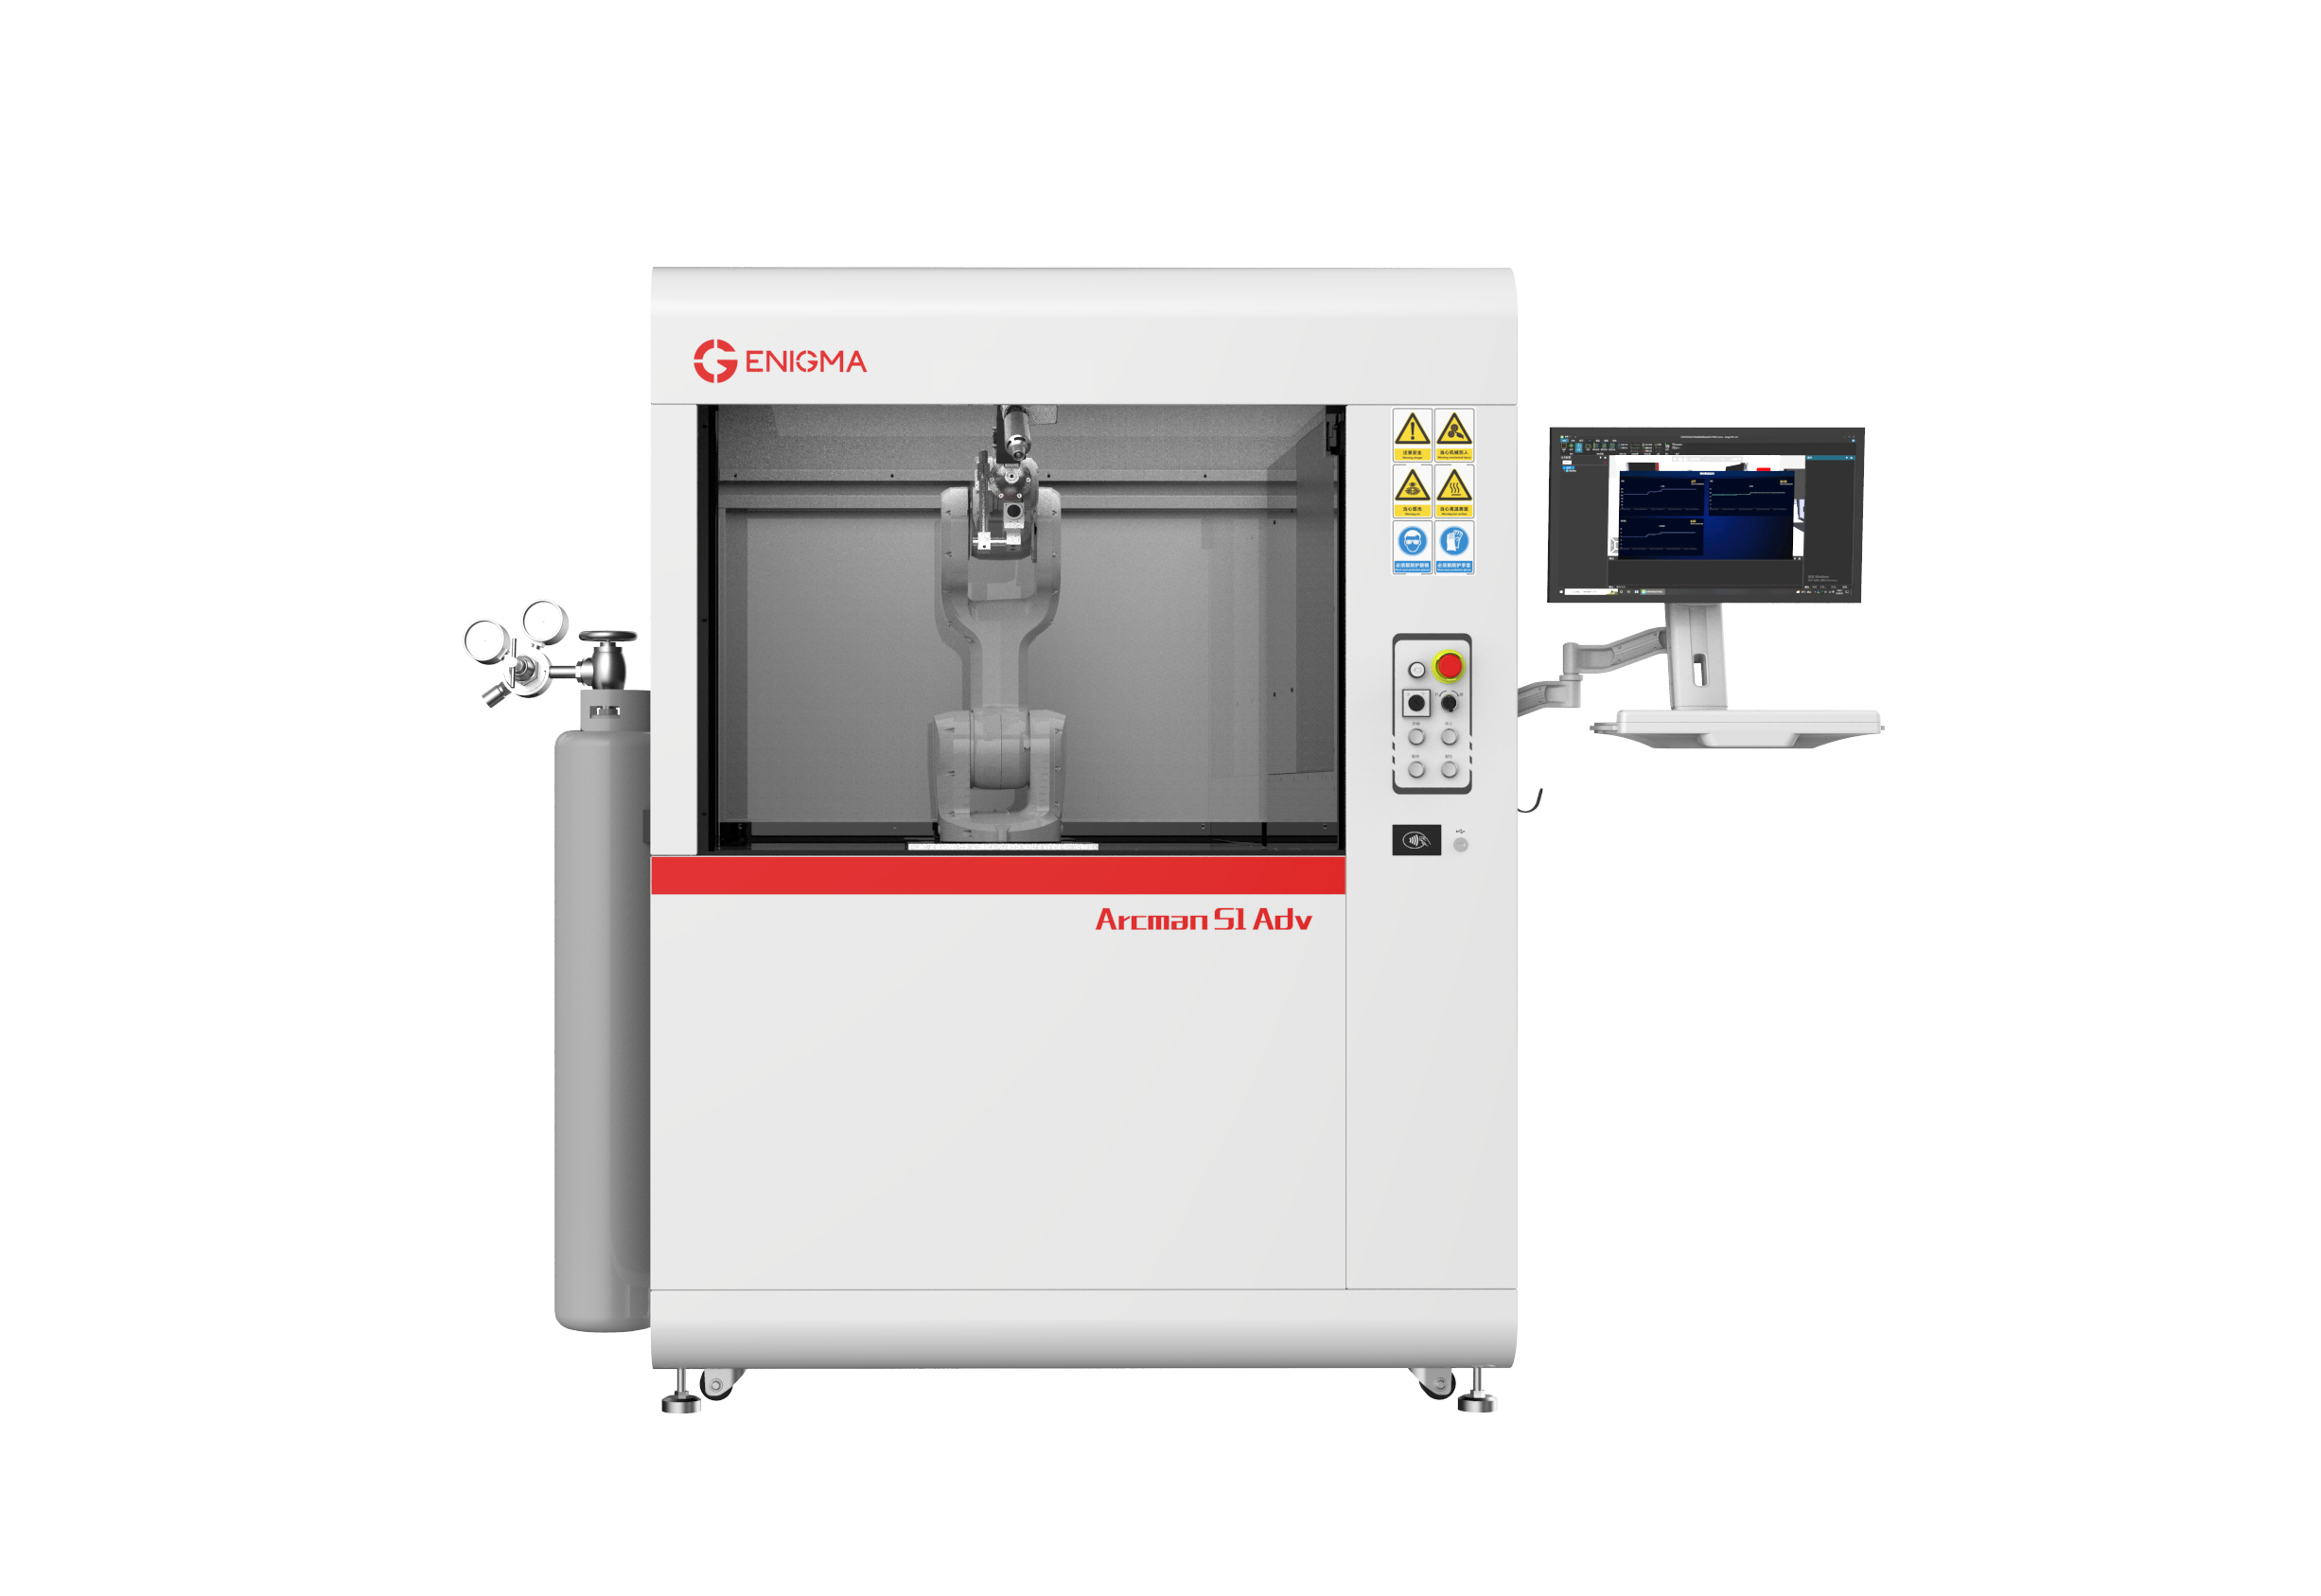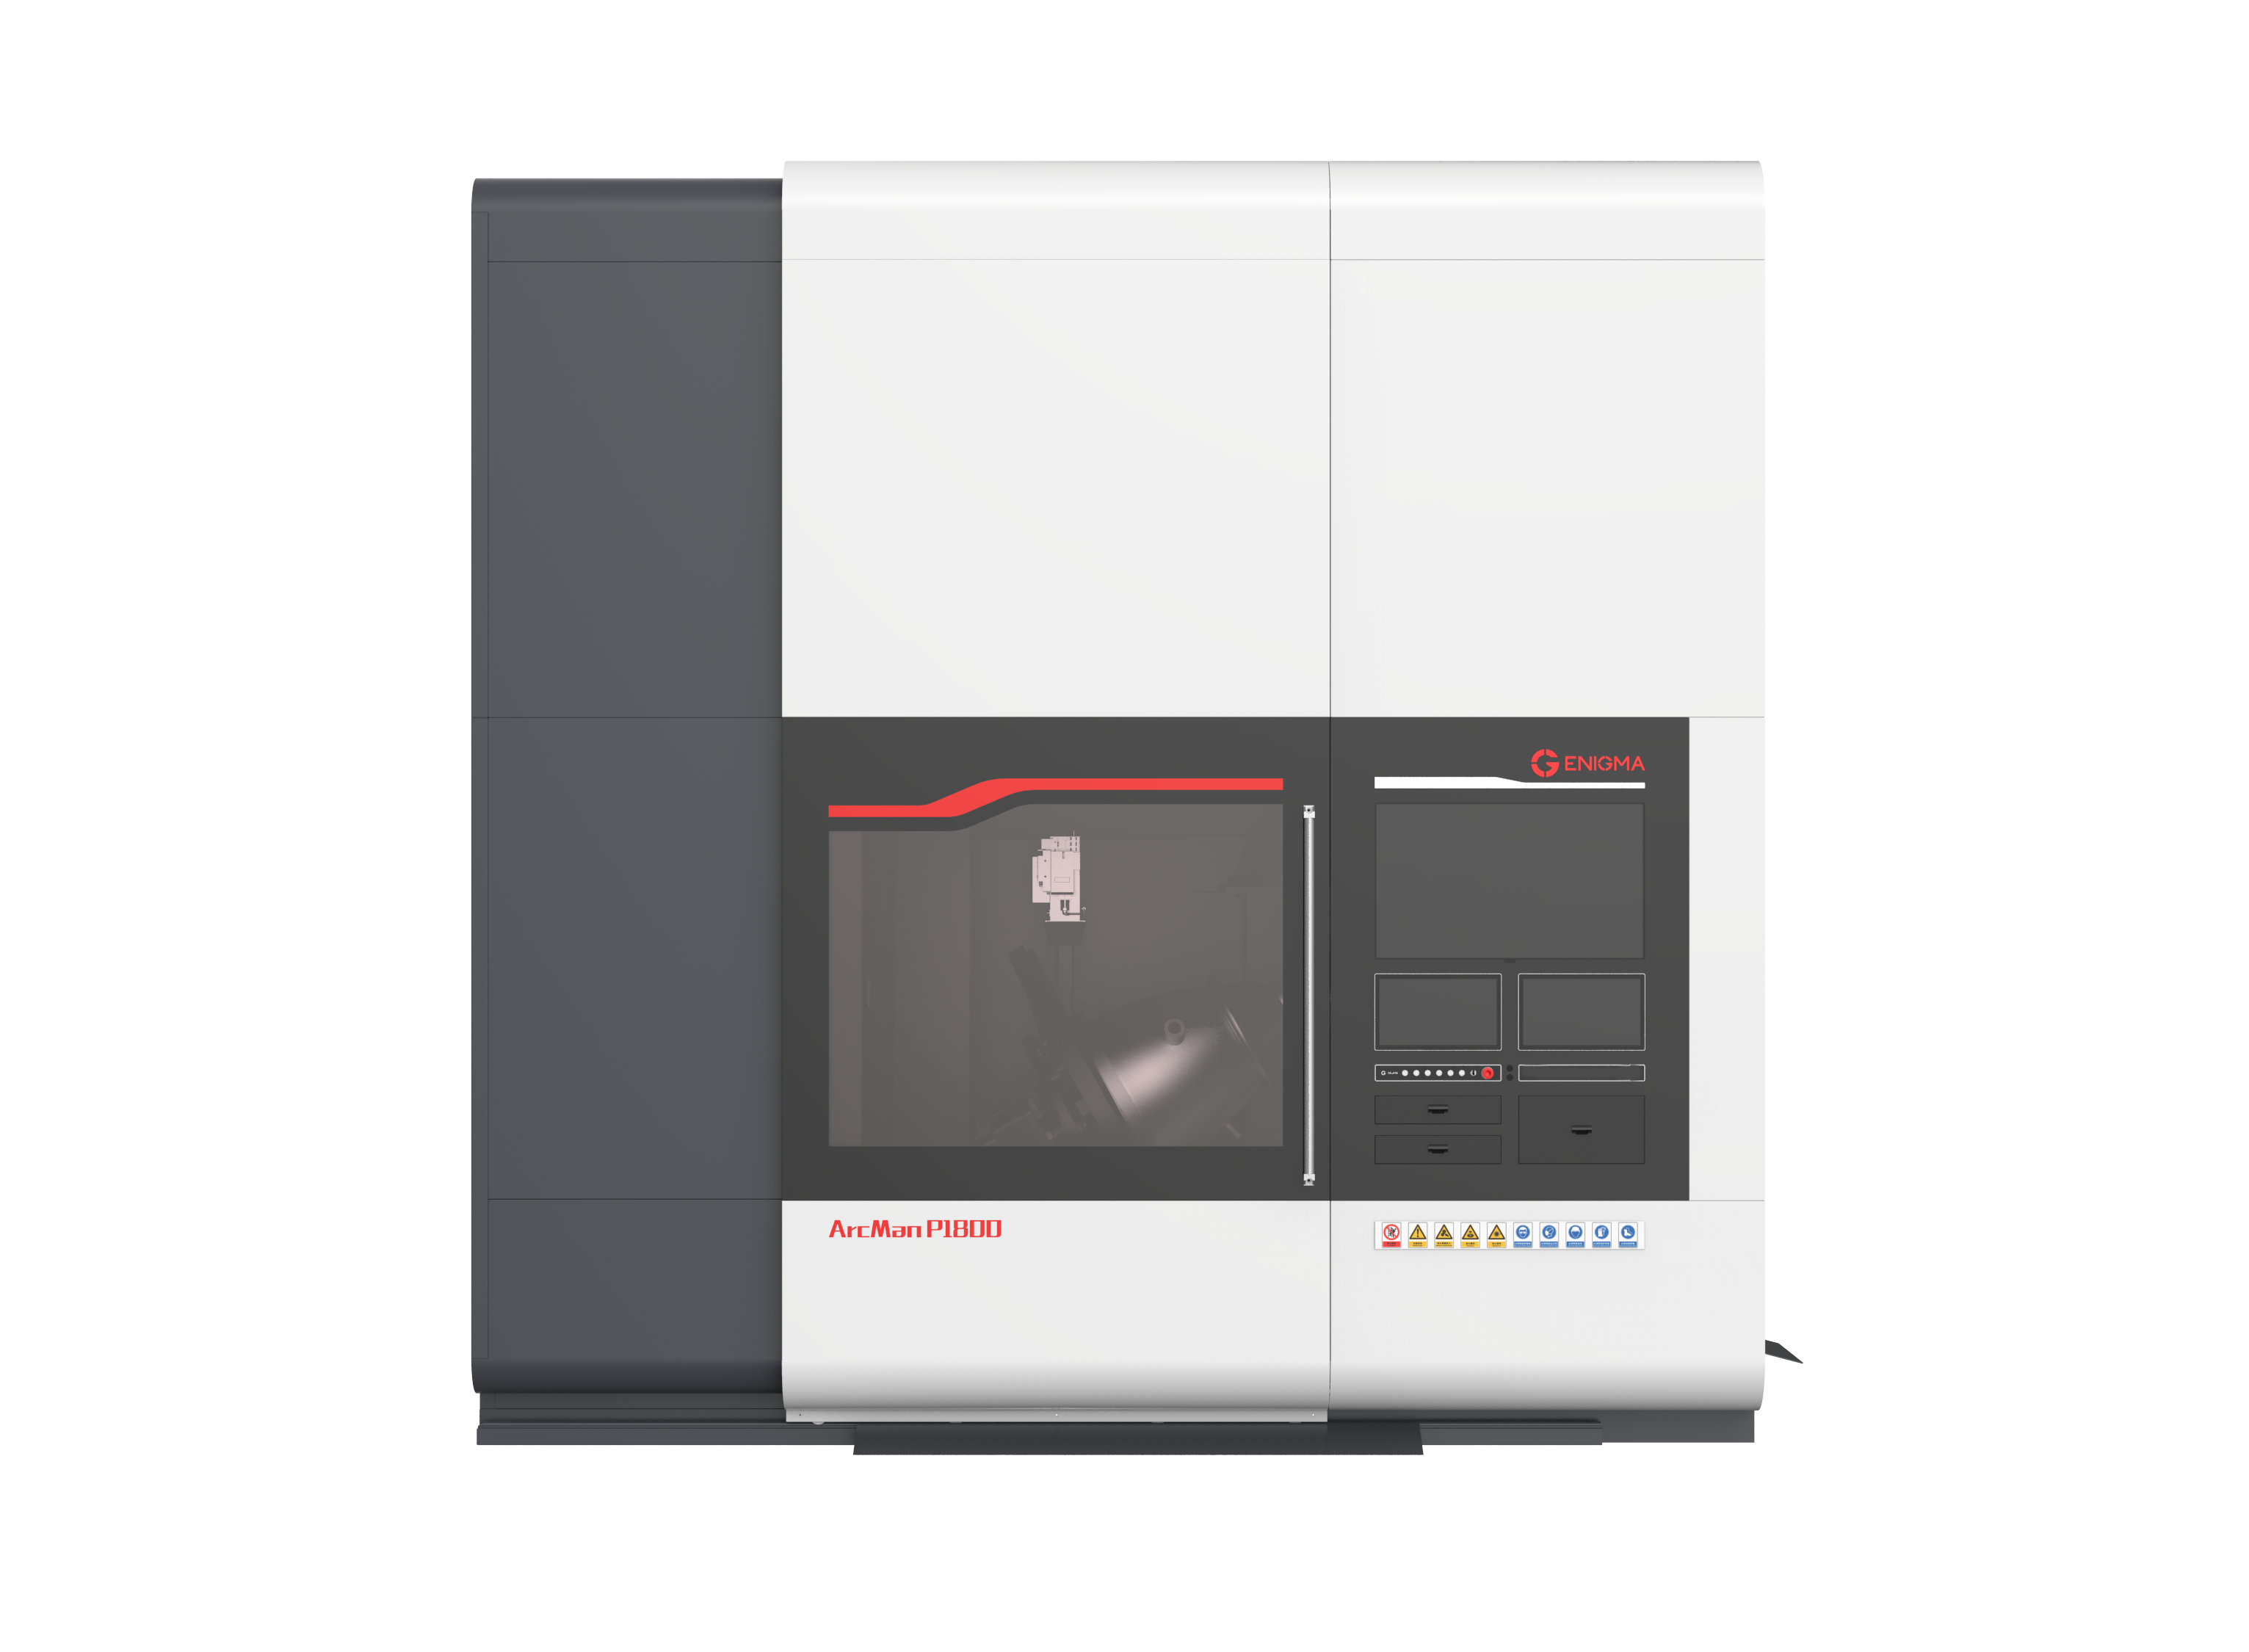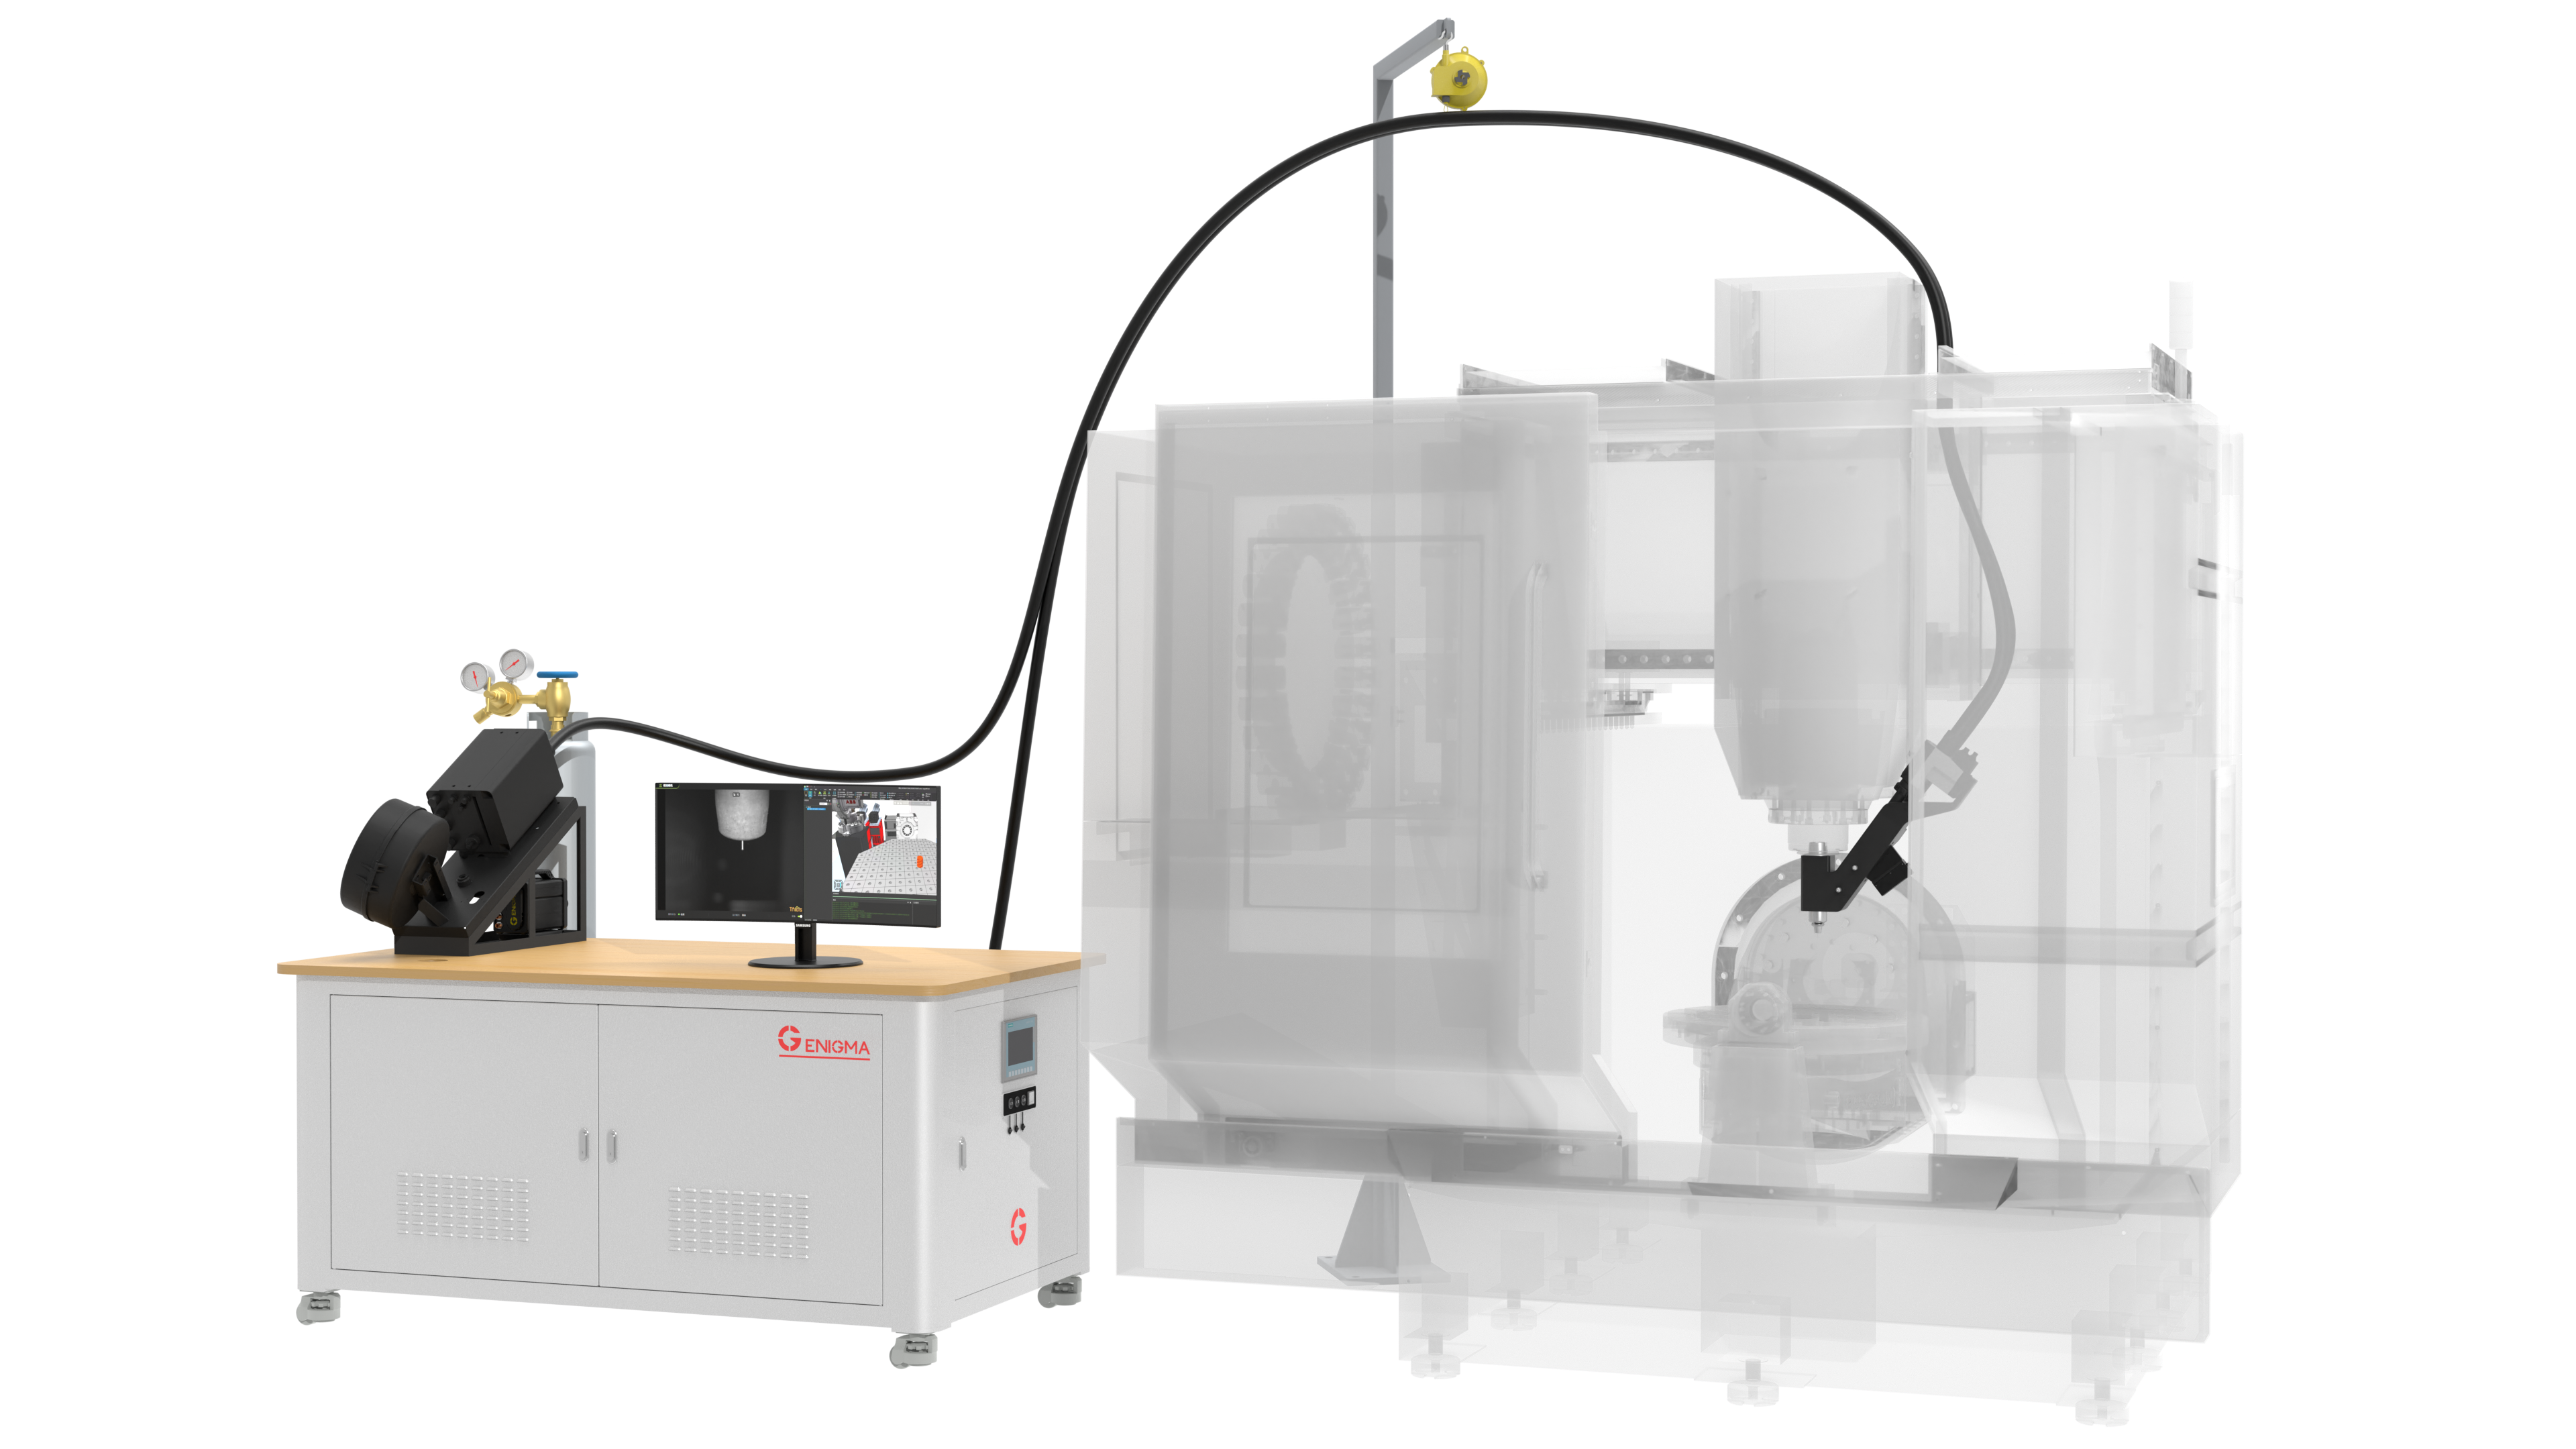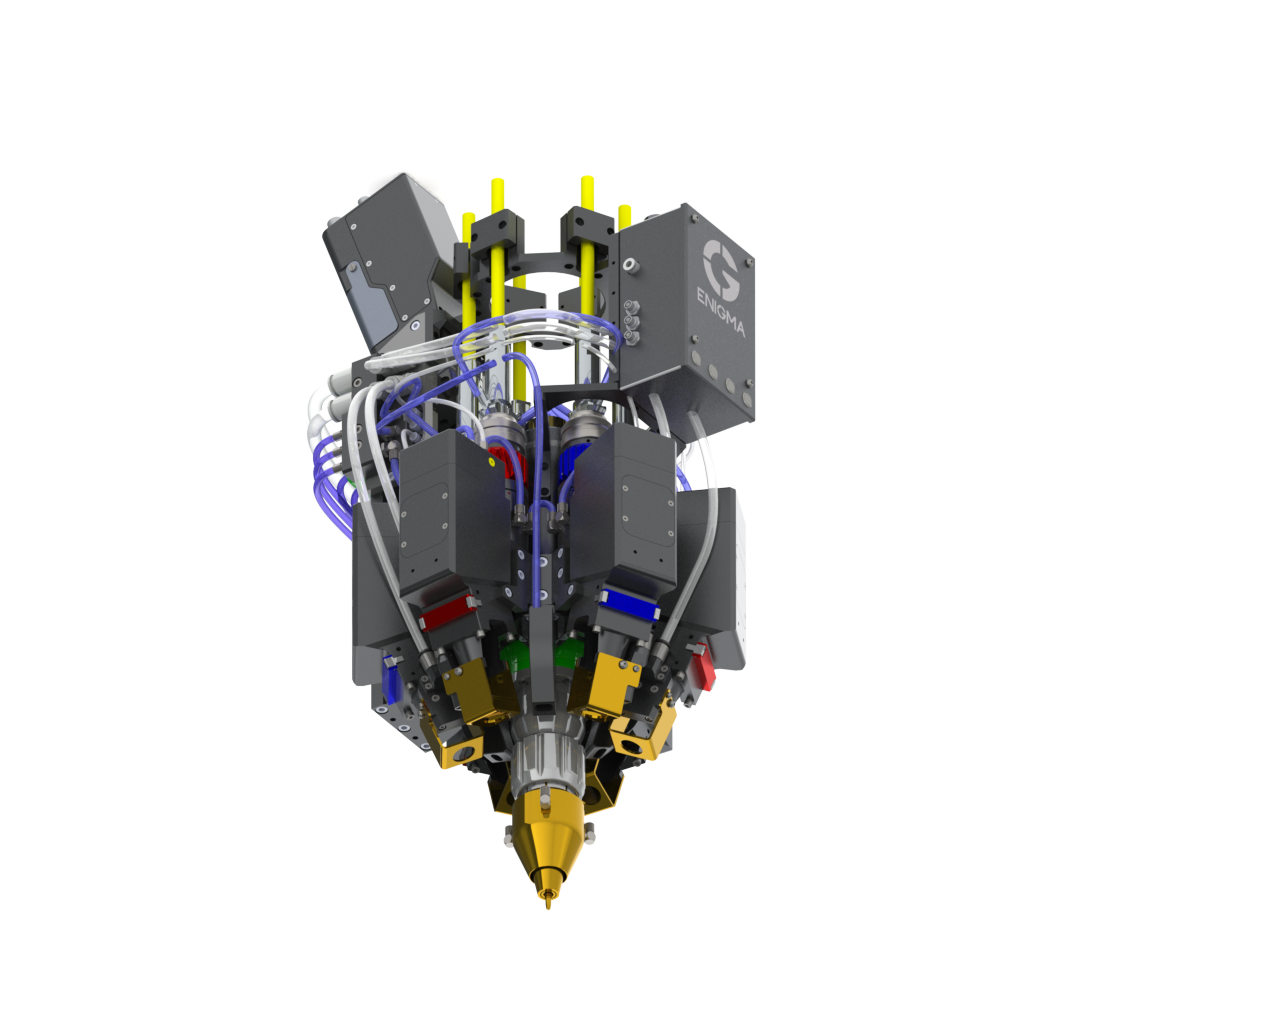
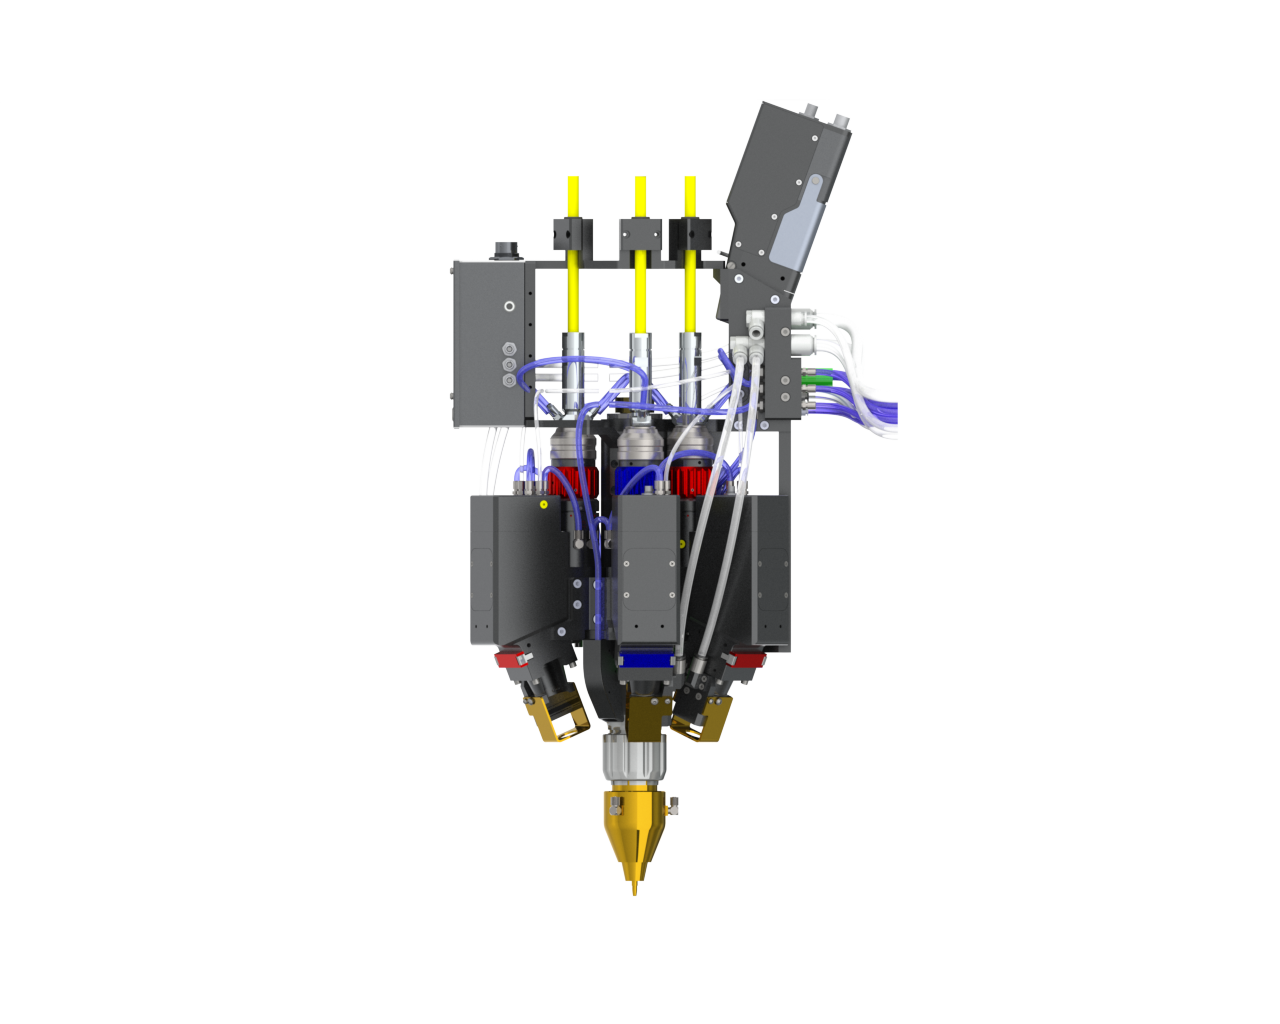
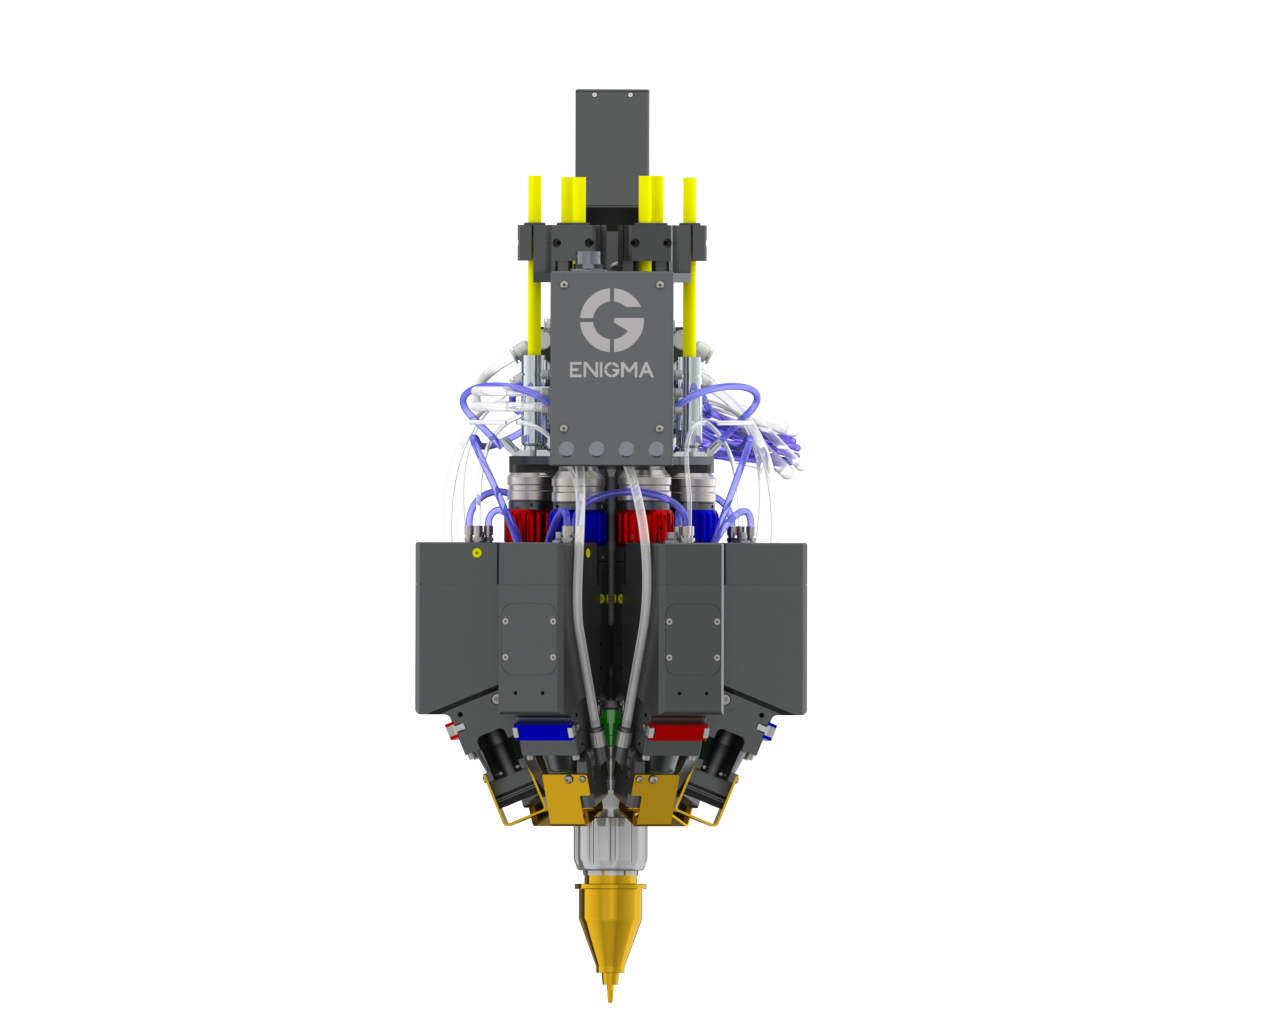
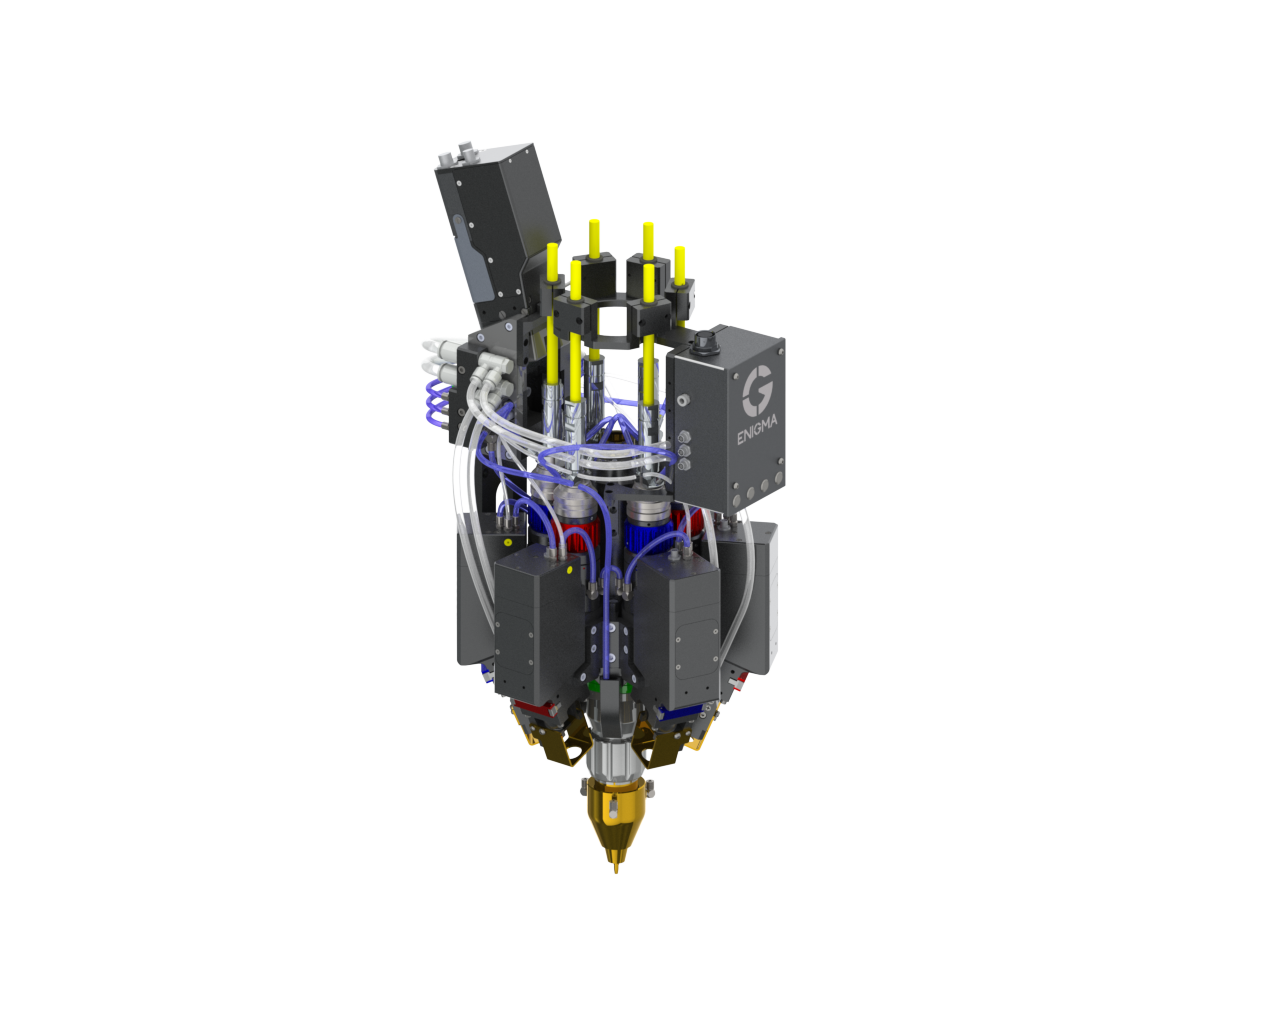
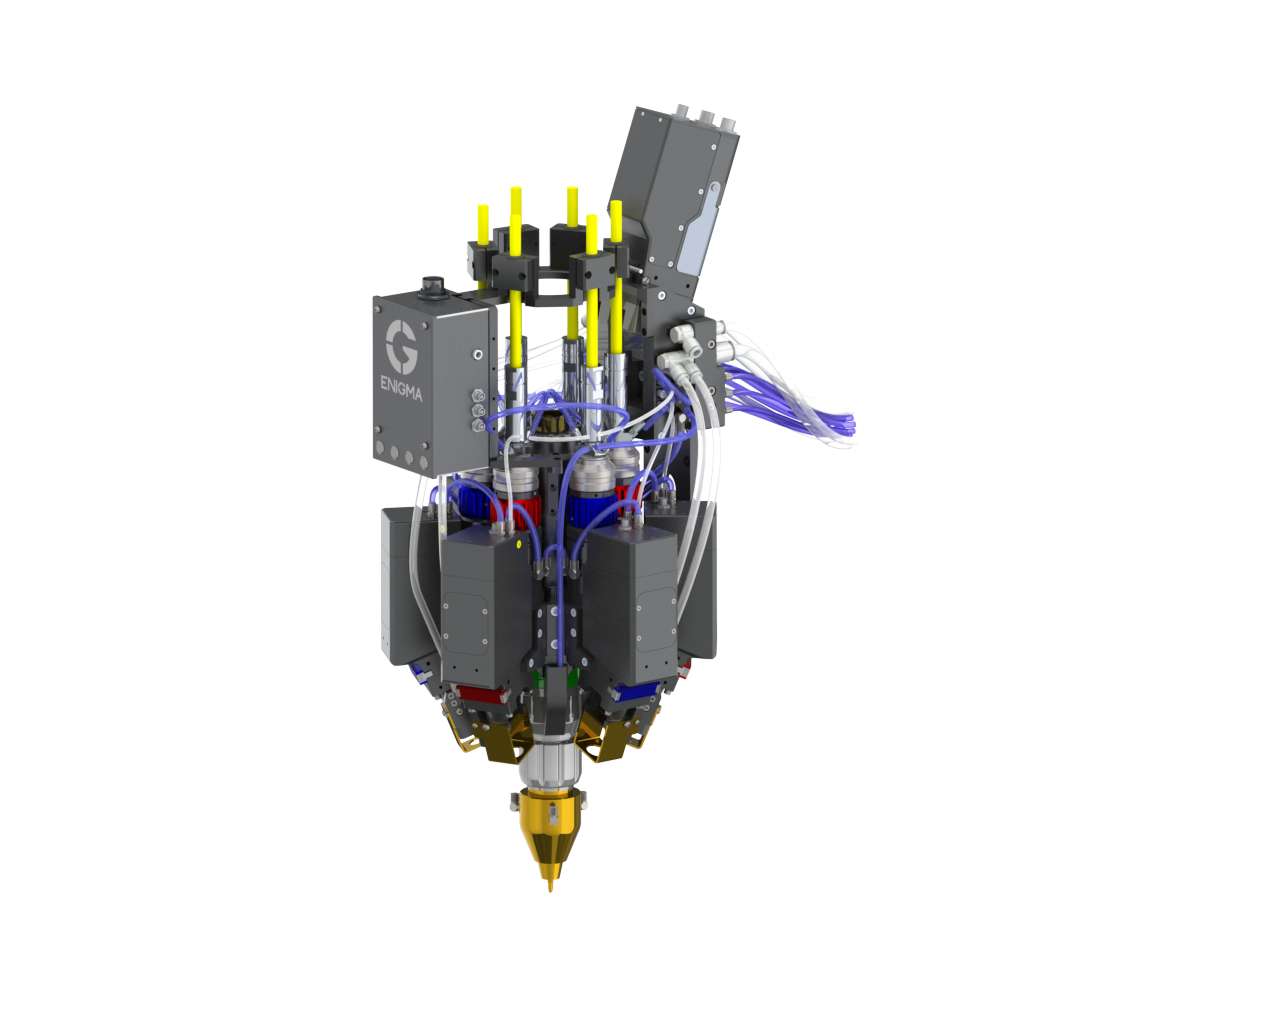

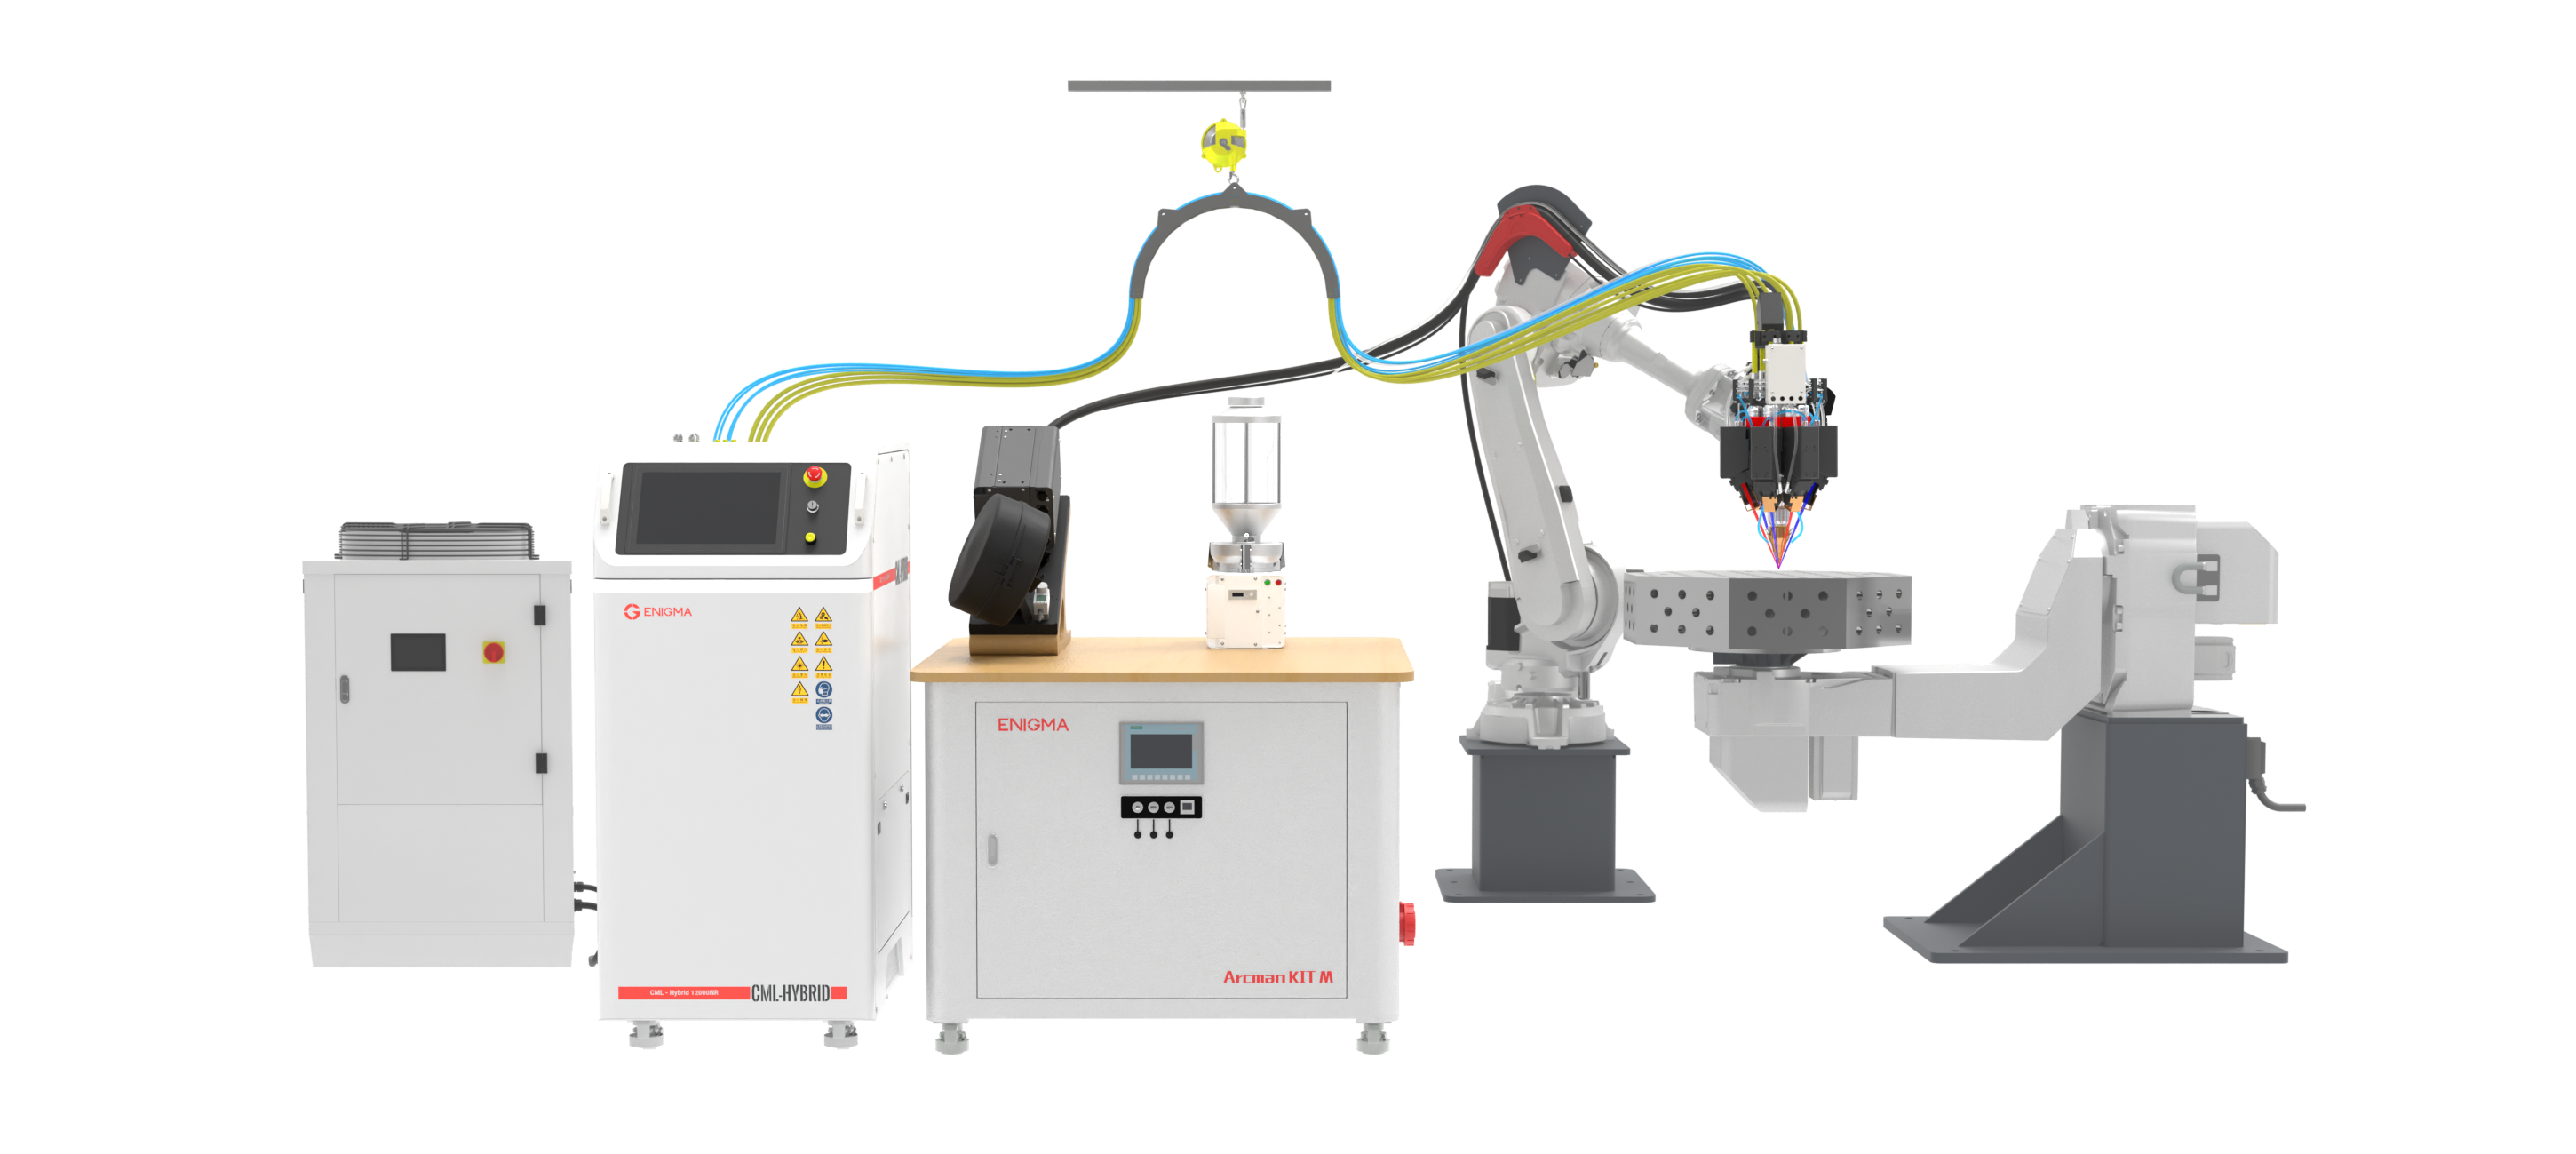
ระบบการผลิตแบบเพิ่มมูลค่าแบบไฮบริดด้วยเลเซอร์หลายลำแสงแบบแกนร่วมและอาร์ค (เวอร์ชันอัปเดต)
โดยใช้โมดูลเลเซอร์ที่ควบคุมได้อย่างอิสระทั้ง 6 ตัว ร่วมกับแหล่งความร้อนแบบอาร์ค และระบบป้อนวัสดุแบบผงและลวดที่แยกเป็น 6 ช่องทาง
ซึ่งทำให้สามารถใช้เทคโนโลยีไฮบริดหลายรูปแบบพร้อมกัน ได้แก่ การผสมผสานเลเซอร์หลายความยาวคลื่น, การผสมผสานระหว่างเลเซอร์กับอาร์ค, และการผสมผสานระหว่างลวดกับผง จึงเหมาะสำหรับงานวิจัยขั้นแนวหน้าของเทคโนโลยี DED เช่น วัสดุเกรเดียนต์ที่เปลี่ยนองค์ประกอบได้, การผลิตแบบเพิ่มมูลค่าที่เกิดการผสมโลหะในสถานที่จริง, การเตรียมวัสดุแบบความเร็วสูง, และการควบคุมโครงสร้างจุลภาค นอกจากนี้ยังสามารถตอบสนองความต้องการในการประยุกต์ใช้งานจริงของเทคโนโลยี DED ได้ ทั้งในด้านการเพิ่มความเข้ากันได้ของวัสดุ, ประสิทธิภาพในการผลิต, ความแม่นยำของชิ้นส่วน, สมรรถนะของผลิตภัณฑ์ และความซับซ้อนของรูปทรง

| การเลือกรุ่นกำลังไฟ | |||
| กำลังเลเซอร์ | อินฟราเรดแบบเต็ม 12 กิโลวัตต์ |
ไฮบริดอินฟราเรด-บลู 8.4 กิโลวัตต์ |
บลูแบบเต็ม 4.8 กิโลวัตต์ |
| ความยาวคลื่น | 1080nm |
1080+450 นาโนเมตร |
450nm |
| กำลังไฟฟ้าที่กำหนด | 42kw |
35kw |
27KW |
| ข้อกำหนดกระบวนการ | |||
หัวเลเซอร์ |
ประมาณ 330×430×618 มิลลิเมตร / น้ำหนักไม่เกิน 25 กิโลกรัม
โมดูลเดี่ยวหนักไม่เกิน 1.9 กิโลกรัม
|
ระบบแสง |
ช่องควบคุมได้อย่างอิสระ 6 ช่อง
จุดเดี่ยวเส้นผ่านศูนย์กลาง 2 มิลลิเมตร
|
ตู้ควบคุม |
700×1050×1578 มม.
≤400 กก.
|
ขนาดอนุภาคผงที่ใช้ได้ |
20 ถึง 300 ไมโครเมตร |
| อัตราการป้อนผง |
0.4 ถึง 300 กรัมต่อนาที (ต่อช่อง) จำนวนช่องป้อนผงสูงสุด: 6 ช่อง |
เส้นผ่านศูนย์กลางของลวดที่ใช้งานได้ |
เส้นผ่านศูนย์กลาง 0.8 ถึง 2.0 มม. ตัวเลือก: 0.8 / 1.0 / 1.2 / 1.6 / 2.0 |
| ระบบป้องกันเศษโลหะกระเด็น | มีมีดลมขวาง 6 ใบ | ความเร็วการให้อาหารลวด |
0.5–22 เมตร/นาที สับเปลี่ยนสายไฟสูงสุดได้: 4 เส้น |
| วัสดุที่สามารถนำไปใช้ได้ | โลหะผสมฐานเหล็ก ฐานนิกเกิล ฐานไทเทเนียม โลหะผสมอลูมิเนียม โลหะผสมทองแดง เป็นต้น | ||
แหล่งพลังงานข้อที่ 1 — สนามพลังงานไฮบริดที่ควบคุมอย่างแม่นยำ
• โมดูลเลเซอร์แบบควบคุมแยกกันได้ 6 ตัว
สามารถกำหนดค่ากำลังและสถานะเปิด-ปิดของโมดูลเลเซอร์แต่ละตัวจากทั้งหมด 6 ตัวได้อย่างอิสระ ทำให้เกิดการกระจายพลังงานแบบสม่ำเสมอหรือไม่สม่ำเสมอตามทิศทางที่ต้องการ ในโหมดสม่ำเสมอ จะได้ผลลัพธ์การสะสมวัสดุที่เสถียร โดยไม่ขึ้นกับทิศทาง มีความต่างของอุณหภูมิต่ำ และแรงเครียดต่ำ ส่วนในโหมดไม่สม่ำเสมอ จะสามารถปรับรูปแบบพลังงานตามแนววงแหวน (azimuthal) ได้ ซึ่งเป็นองค์ประกอบสำคัญในการควบคุมอุณหภูมิบริเวณขอบเขตของการซ่อมแซม การปรับตัวให้เข้ากับชิ้นส่วนที่มีรูปทรงเปลี่ยนแปลงได้ การผลิตวัสดุเกรดต่าง ๆ (graded materials) และการจัดการแรงเครียดคงเหลือ
• การผสมผสานลำแสงเลเซอร์แบบโคแอกเซียลหลายความยาวคลื่น
สามารถกำหนดความยาวคลื่นที่ต่างกันให้กับโมดูลเลเซอร์แต่ละตัวจากทั้งหมด 6 ตัวได้ ซึ่งจะขยายขอบเขตการใช้งานกับวัสดุชนิดต่าง ๆ ปรับปรุงอัตราการดูดกลืนพลังงานของวัสดุโลหะที่สะท้อนแสงสูง เช่น ทองแดงและอลูมิเนียม ขณะเดียวกันก็ยังคงไว้ซึ่ง
ประหยัด
• กำลังสูงระดับ 10 กิโลวัตต์
กำลังถูกยกระดับเป็น 12,000 วัตต์ (อินฟราเรดทั้งหมด) / 8,400 วัตต์ (อินฟราเรด-บลูไฮบริด) ซึ่งช่วยเพิ่มประสิทธิภาพการสะสมวัสดุอย่างมาก เพื่อตอบสนองความต้องการด้านการผลิตแบบเพิ่มมูลค่า (AM)
สำหรับวัสดุที่มีจุดหลอมเหลวสูงและชิ้นส่วนขนาดใหญ่
•สนามพลังงานแบบเลเซอร์-อาร์คไฮบริด
การผสมผสานแบบร่วมแกนระหว่างเลเซอร์กับอาร์คก่อให้เกิดผลการคนหลอมละลาย ทำให้เกิดการเชื่อมโลหะอย่างสมบูรณ์ยิ่งขึ้น และโครงสร้างจุลภาคที่แน่นหนาขึ้น
การสลับใช้งานทั้งสองกระบวนการนี้จะรวมจุดแข็งของความแม่นยำจากเลเซอร์เข้ากับประสิทธิภาพจากอาร์ค จึงยกระดับประสิทธิภาพการผลิตแบบเพิ่มมูลค่า (AM) สมรรถนะของชิ้นส่วน และความซับซ้อนของโครงสร้างได้พร้อมกัน
02 วัตถุดิบ — การจัดรวมรูปแบบและองค์ประกอบหลายแบบได้อย่างอิสระ
• ชุดเปลี่ยนลวด 4 ช่อง รวมถึงเครื่องขัดลวด (แบบเลือกเสริม)
เมื่อใช้ร่วมกับเครื่องขัดลวด ชุดนี้ช่วยให้สามารถเปลี่ยนลวดหลายชนิดได้อย่างรวดเร็ว จึงเพิ่มความยืดหยุ่นของกระบวนการ
• ช่องจ่ายผง 6 ช่องที่ควบคุมแยกกัน + ช่องจ่ายลวด 1 ช่อง เพื่อปรับองค์ประกอบได้อย่างอิสระ
ช่องทางผงรองรับการป้อนวัสดุผงอิสระได้สูงสุด 6 ชนิด; สามารถสร้างโลหะผสมแบบอิน-ซีทูได้โดยไม่ต้องผสมล่วงหน้าเมื่อใช้วัสดุหลายชนิด; การปรับองค์ประกอบอย่างอิสระช่วยให้เกิดงานวิจัยด้านวัสดุแบบชั้นและโลหะผสมเอนโทรปีสูง
03 กระบวนการควบคุม
• การควบคุมการเบลอแบบปรับตัวตามภาพ (ตัวเลือก)
การตรวจสอบด้วยภาพแบบเรียลไทม์และการปรับระยะการเบลอแบบปรับตัวรับประกันความเสถียรภาพของกระบวนการ AM
 EN