Hjemmeside>Produkter>Utstyr
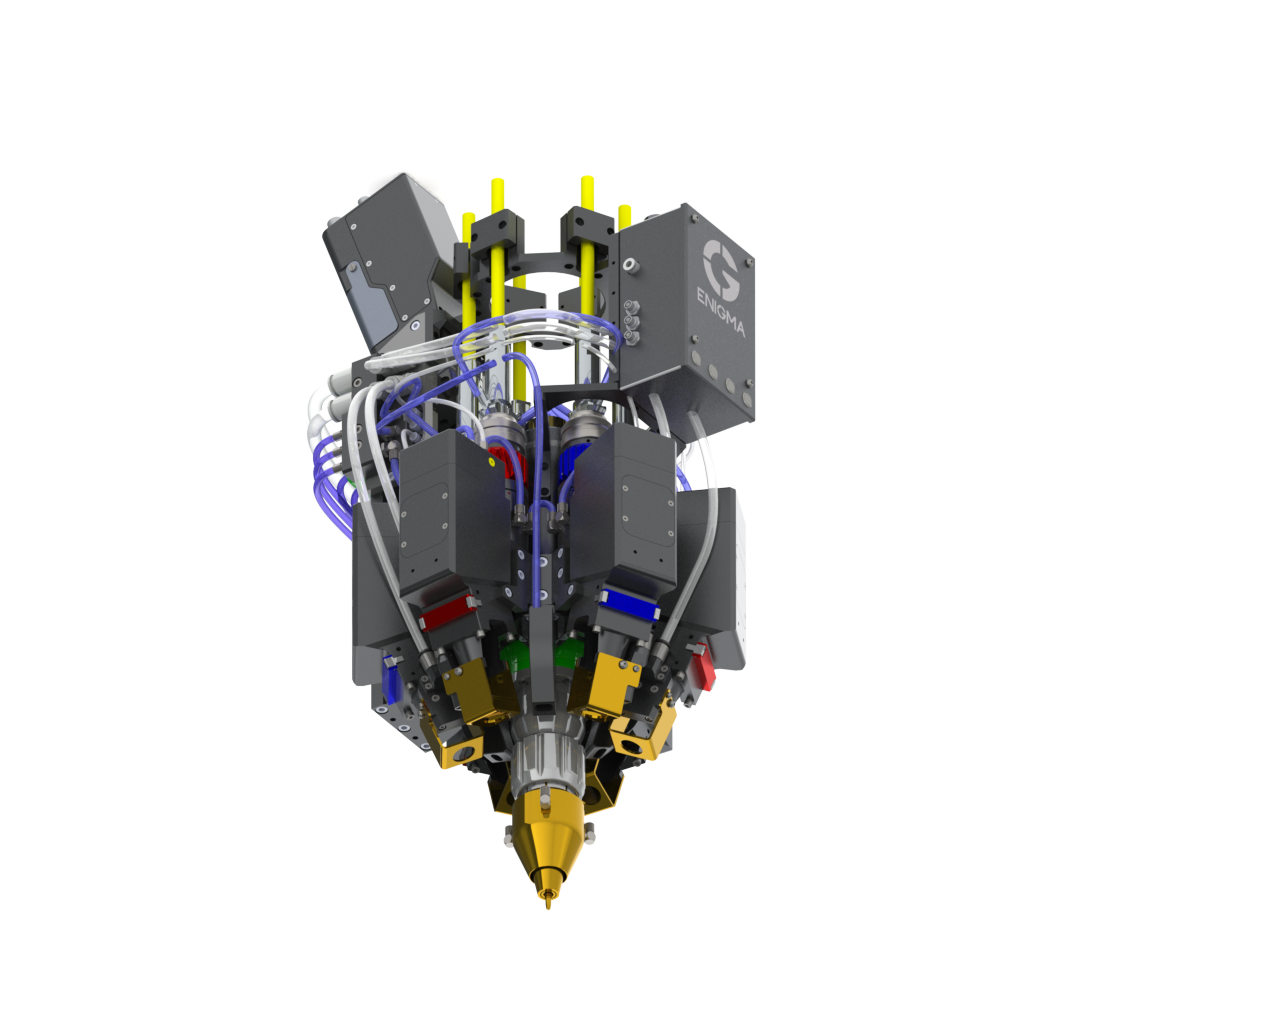
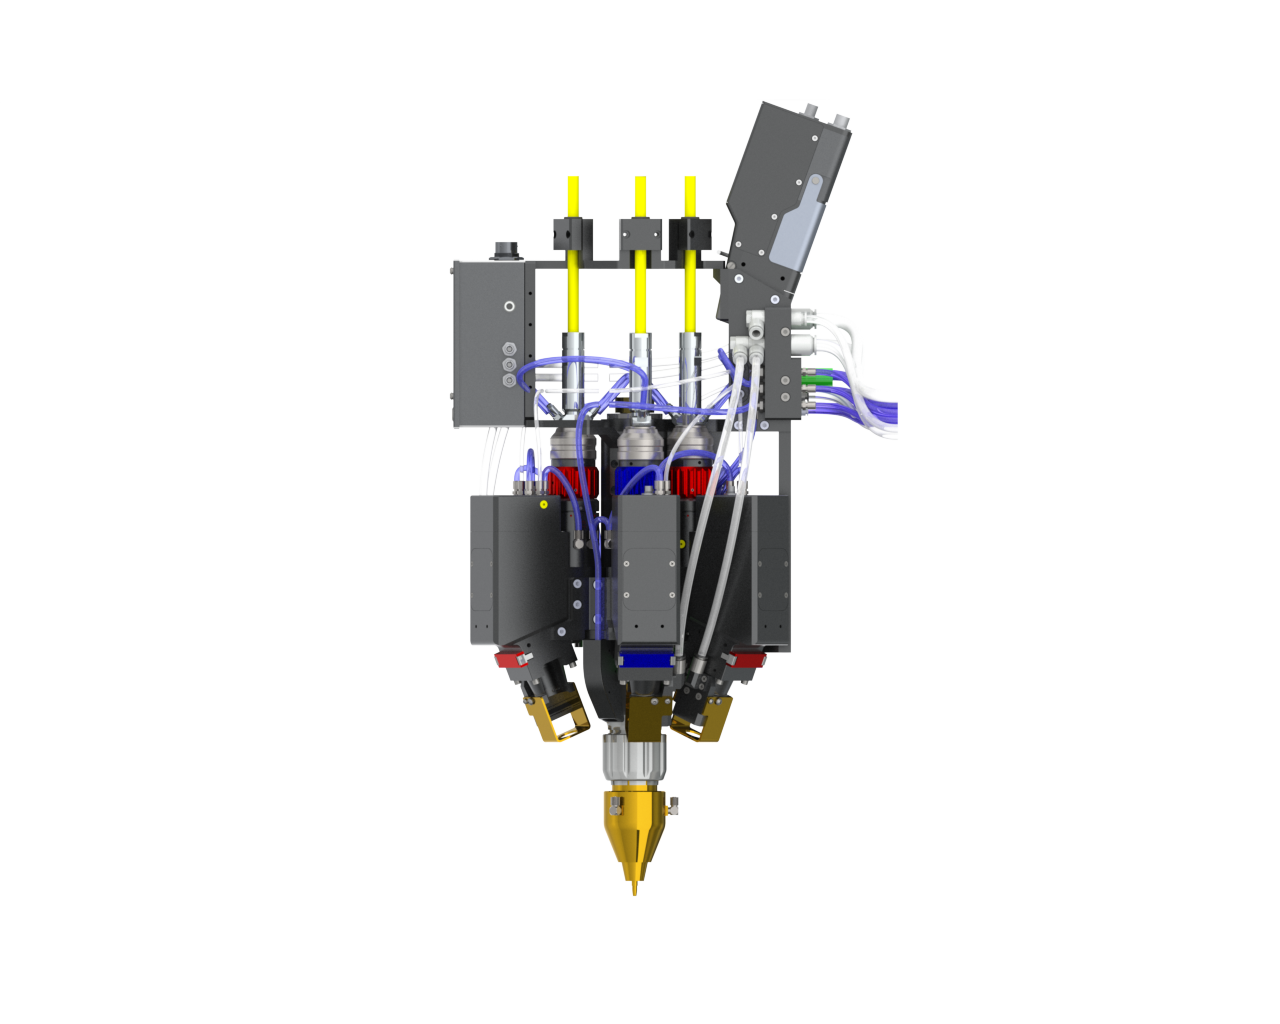
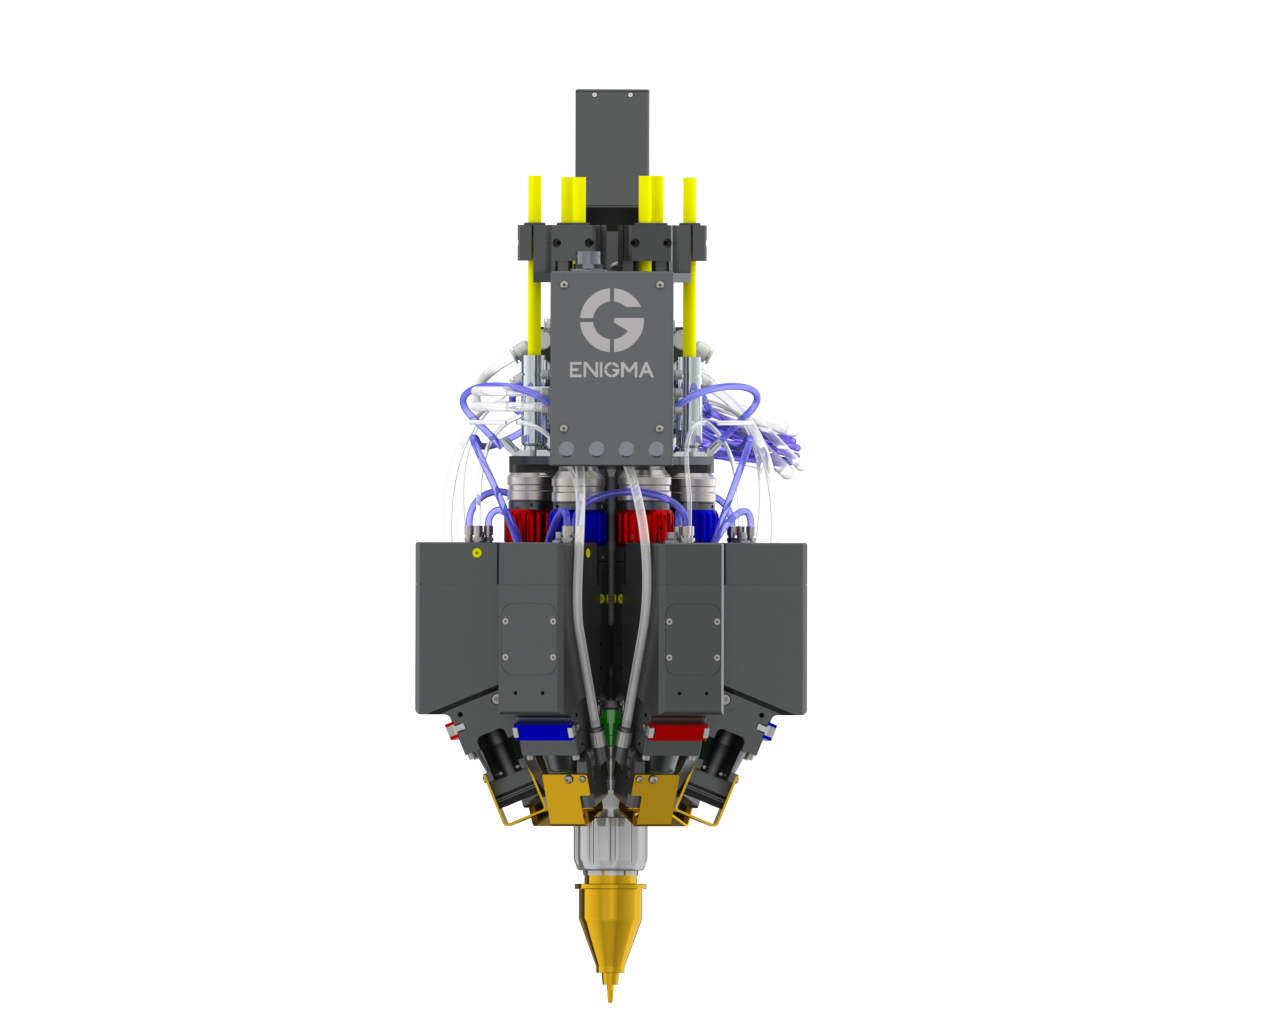
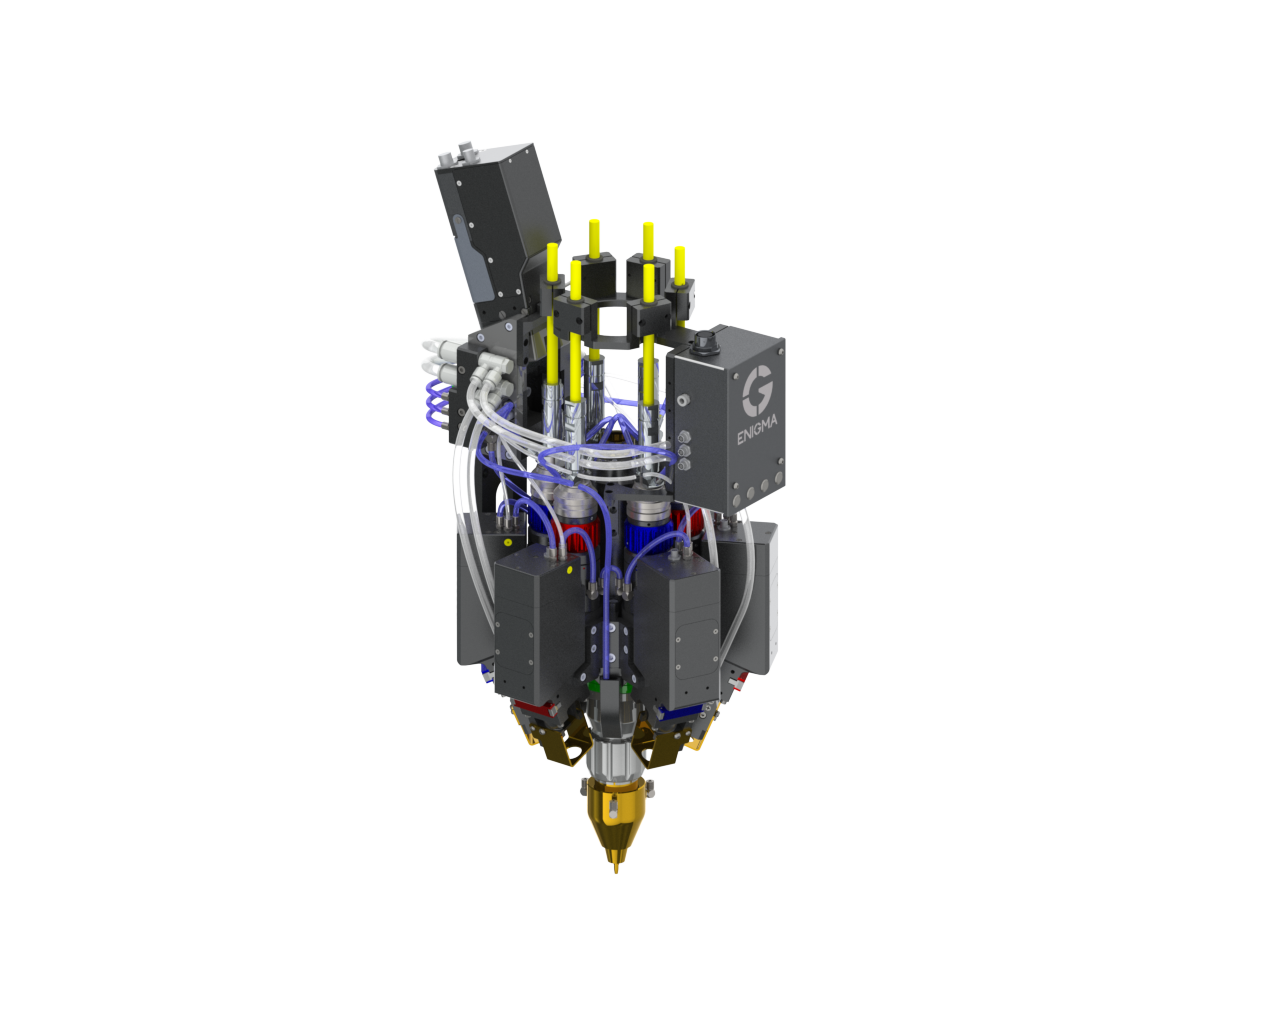
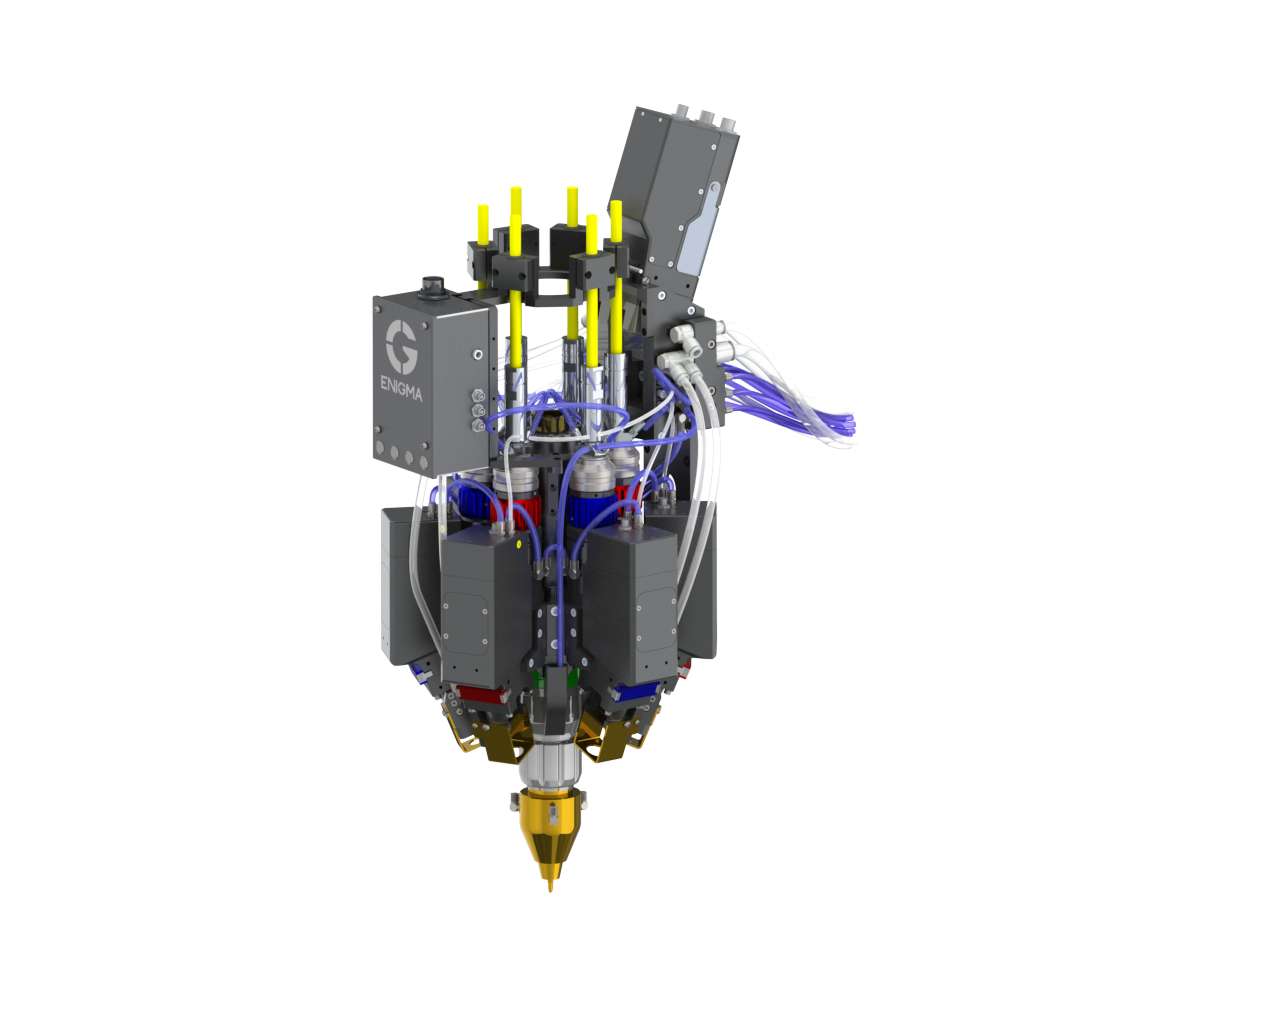

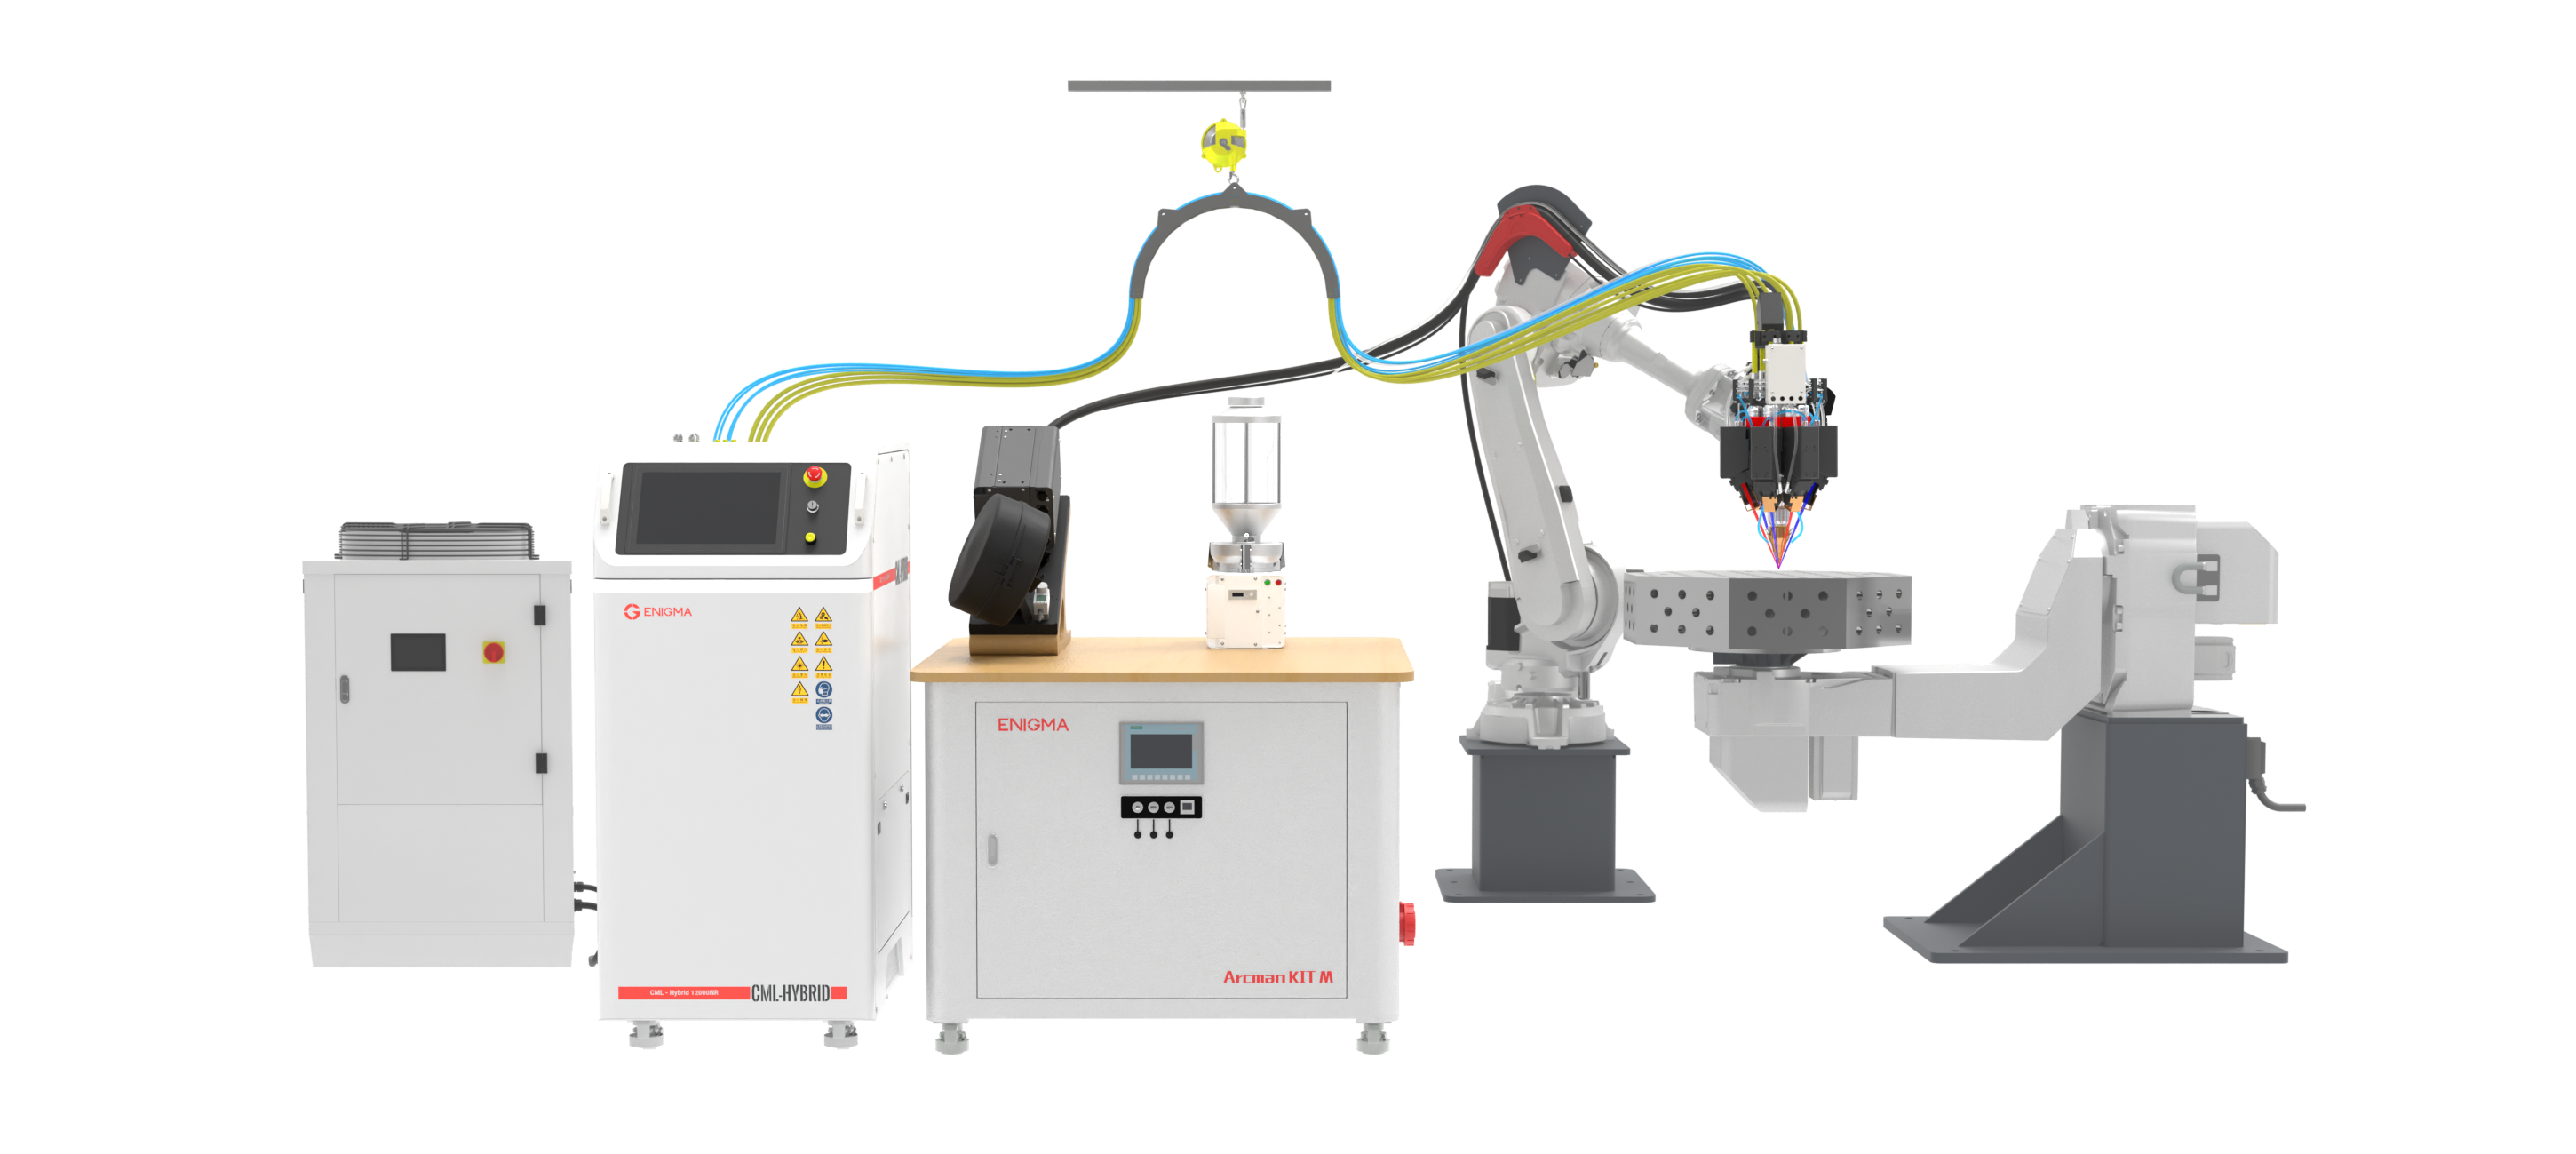
CML Hybrid Coaxial Multi-Laser Arc Hybrid Additive Manufacturing System (Oppdatert versjon)
De 6 fullt uavhengig styrbare lasermodulene kombinert med buevarmekilde, samt 6-kanals pulver- og trådtilførsel
gjør det mulig å bruke flere hybridteknikker samtidig, blant annet multibølgelengde-laserhybridisering, laser-bue-hybridisering og tråd-pulver-hybridisering. Systemet egner seg for fremkantforskning innen DED-teknologi, som for eksempel materialer med variabel sammensetning og gradientstruktur, in-situ-legeringsadditiv fremstilling, høyhastighetsmaterialeforberedelse og mikrostrukturregulering. Samtidig oppfyller systemet kravene til ingeniørapplikasjoner av DED-teknologi, blant annet forbedring av materialkompatibilitet, additiv fremstillingshastighet, komponentnøyaktighet, ytelse og kompleksitet.

| Valg av effektversjon | |||
| Laserkraft | 12 kW, alt IR |
8,4 kW, IR-Blue-hybrid |
4,8 kW, alt Blue |
| Bølgelengde | 1080nm |
1080 + 450 nm |
450nm |
| Nominal effekt | 42kw |
35KW |
27kw |
| Prosessspesifikasjoner | |||
Laserhode |
Ca. 330 × 430 × 618 mm / ≤ 25 kg
Enkeltmodul ≤ 1,9 kg
|
Optisk system |
6 uavhengig styrbare kanaler
Enkelt spot, φ 2 mm
|
Styringskab |
700×1050×1578 mm
≤400kg
|
Anvendelig pulverpartikkelstørrelse |
20–300 μm |
| Pulverføringshastighet |
0,4–300 g/min (per kanal) Maksimalt antall pulverkanaler: 6 |
Anvendelig tråddiameter |
φ0,8–2,0 mm Valg: 0,8/1,0/1,2/1,6/2,0 |
| Sprutbeskyttelse | 6 tverrgående luftkniver | Trådmatingshastighet |
0,5–22 m/min Maksimalt antall tråder som kan byttes: 4 |
| Materialer som kan brukes | Jernbaserte, nikkelbaserte og titanlegeringer, aluminiumlegeringer, kobberlegeringer osv. | ||
01 Energiforsyning — Nøyaktig regulert hybridenergifelt
• Seks uavhengig kontrollerbare lasermoduler
Effekten og på/av-statusen til hver av de seks lasermodulene kan konfigureres uavhengig, noe som muliggjør kontrollert retningsspesifikk jevn eller ujevn energifordeling. I jevn modus oppnås stabil avsetning med retning-uavhengig, lav termisk gradient og lav spenning; i ujevn modus realiseres azimuthal energiforming, som er avgjørende for termisk kontroll ved reparasjonskanter, tilpasning til variabel geometri, graderte materialer og håndtering av restspenninger.
• Koaksial hybridisering av laser med flere bølgelengder
Hver av de seks lasermodulene kan konfigureres med en annen bølgelengde, noe som utvider materialetilpassningsområdet, forbedrer absorberbarheten til metallmaterialer med høy reflektivitet – som kobber og aluminium – samtidig som det beholder
kostnadseffektiv.
• Høy effekt på 10 kW-nivå
Effekten er økt til 12 000 W (alle IR) / 8400 W (IR-blå hybrid), noe som betydelig forbedrer avsetningshastigheten for å oppfylle
AM-kravene til høytsmeltende materialer og store komponenter.
•Laser-bue hybridenergifelt
Koaksial hybridisering av laser og bue skaper en røremessig effekt i smeltebadet, noe som gir mer fullstendig metallurgisk
binding og en tetere mikrostruktur. Ved å veksle mellom de to prosessene kombineres lasers presisjon med buens effektivitet, noe som samtidig forbedrer AM-effektiviteten, komponentytelsen og strukturen sin kompleksitet.
02 Råmaterialer — fritt valg av flere former og sammensetninger
• 4-kanals trådbytteutstyr, inkludert trådslipeutstyr (valgfritt)
Brukt sammen med slipeutstyret, lar utstyret rask bytting mellom flere tråder, noe som forbedrer prosessfleksibiliteten.
• 6 uavhengig regulerbare pulverkanaler + 1 trådkanal for fritt justering av sammensetning
Pulverkanaler støtter op til 6 uavhengige pulvermaterialeinnganger; in-situ-legering kan oppnås uten forhåndsblanding ved bruk av flere materialer; fritt sammensetningsjustering muliggjør banebrytende forskning på graderte materialer og høy-entropi-legeringer.
03 Prosesstyring
• Adaptiv defokuskontroll basert på bildebehandling (valgfritt)
Echtzeit-visuell inspeksjon og adaptiv justering av defokusavstand sikrer stabiliteten til AM-prosessen.
 EN